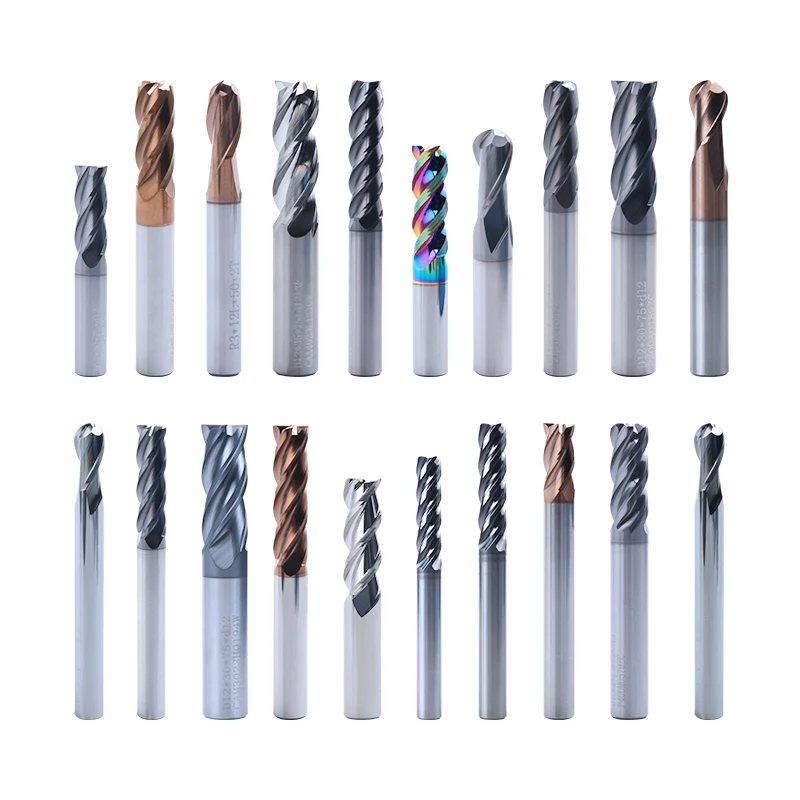
Точная инженерия и передовые геометрические решения
Технологическая сложность, заложенная в цельные твердосплавные инструменты, выходит далеко за рамки выбора материала и включает в себя прецизионную инженерную обработку и передовые геометрические конструкции, оптимизирующие режущие характеристики в самых разных областях применения. Современные цельные твердосплавные инструменты изготавливаются с использованием передового оборудования для шлифования с ЧПУ, способного обеспечивать допуски в несколько микрон, что гарантирует стабильность геометрических параметров и напрямую влияет на точность механической обработки. Геометрия канавок в цельных твердосплавных инструментах разработана на основе масштабных исследований механизмов образования стружки, гидродинамики и режущих сил, создавая оптимизированные пути для удаления стружки и предотвращая её накопление и повторное резание. Переменный угол подъёма, применяемый во многих цельных твердосплавных фрезах, распределяет режущие нагрузки по различным фазам резания, значительно снижая вибрации и дребезг, которые ухудшают качество поверхности и геометрическую точность обработки. Этот эффект гармонического демпфирования особенно ценен при обработке тонкостенных деталей или при работе с большим вылетом инструмента, где обычно возникают проблемы с устойчивостью. Диаметр сердцевины цельных твердосплавных инструментов тщательно рассчитан для достижения максимальной жёсткости при одновременном обеспечении достаточного объёма канавок для удаления стружки, что позволяет достичь баланса, повышающего как срок службы инструмента, так и его эксплуатационные характеристики. Обработка режущих кромок цельных твердосплавных инструментов включает притирку, фасочную обработку или специализированные методы, усиливающие режущую кромку против микросколообразования, сохраняя при этом остроту для эффективного снятия материала. Эти виды обработки кромок строго контролируются и адаптируются под конкретные требования применения — будь то повышенная прочность кромки при прерывистом резании или сохранение остроты при финишной обработке. Задние углы, выполненные на цельных твердосплавных инструментах, оптимизированы под конкретные группы обрабатываемых материалов: они снижают трение скольжения, одновременно обеспечивая достаточную поддержку режущей кромки для предотвращения преждевременного выхода инструмента из строя. Передние углы, предусмотренные на режущих кромках, влияют на формирование стружки и величину режущих сил: положительные передние углы снижают режущее давление при обработке мягких материалов, тогда как нейтральные или отрицательные передние углы обеспечивают повышенную прочность кромки при обработке твёрдых сплавов. Геометрия вершины в цельных твердосплавных свёрлах включает сложные грани и утончение перемычки, что снижает осевые усилия, повышает точность центрирования и ускоряет процесс проникновения. Технологии нанесения покрытий на цельные твердосплавные инструменты добавляют ещё одно измерение повышения производительности: в их числе нитрид титана, карбонитрид титана, нитрид алюминия-титана и алмазоподобные углеродные покрытия, снижающие трение, повышающие твёрдость и создающие тепловые барьеры. Эти покрытия наносятся методами физического или химического осаждения из паровой фазы, образуя металлургические связи с твердосплавной основой и обеспечивая надёжное сцепление даже в условиях экстремальных режущих нагрузок.

 EN