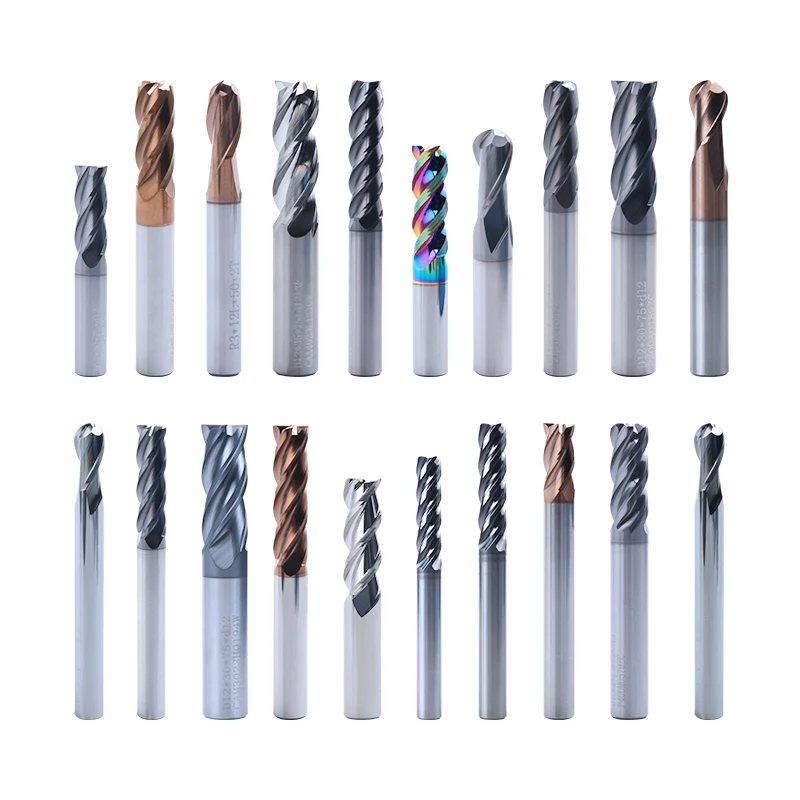
Прецисно инженерство и напреднали геометрии
Технологичната изтънченост, вградена в твърдосплавните режещи инструменти, надхвърля значително избора на материали и включва прецизно инженерство и напреднали геометрични конструкции, които оптимизират режещата производителност в различни приложения. Съвременните твърдосплавни режещи инструменти се произвеждат чрез най-съвременни CNC-шлифовъчни машини, способни да поддържат допуски в рамките на няколко микрона, което гарантира размерна последователност, директно влияеща върху точността при машинна обработка. Геометрията на канавките, вградени в твърдосплавните режещи инструменти, е резултат от обширни изследвания върху механиката на образуване на стружка, хидродинамиката и режещите сили, като се създават оптимизирани пътища за отвеждане на стружката, които предотвратяват натрупването ѝ и повторното рязане. Променливите завои, прилагани в много твърдосплавни фрези, разпределят режещите сили по различни фази, значително намалявайки вибрациите и друсането, които увреждат повърхностната шлифовка и размерната точност. Този хармоничен демпингов ефект става особено ценен при обработката на компоненти с тънки стени или при работа с дълги излети на инструмента, където обикновено възникват проблеми със стабилността. Диаметърът на ядрото на твърдосплавните режещи инструменти се проектира внимателно, за да се максимизира твърдостта, като се осигурява достатъчен обем на канавките за отвеждане на стружката – баланс, който подобрява продължителността на живота и производителността на инструмента. Обработката на ръбовете на твърдосплавните режещи инструменти включва заточване, фасовка или специализирани методи, които укрепват режещия ръб срещу микроотломки, без да се жертва остротата за ефективно премахване на материала. Тези обработки на ръбовете се контролират с висока точност, за да отговарят на конкретните изисквания на приложението – независимо дали се изисква максимална здравина на ръба при пресечени рязания или запазване на остротата при финишни операции. Ъглите на отстъп, изработени в твърдосплавните режещи инструменти, са оптимизирани за конкретни групи материали, за да се намали триенето, като се осигурява достатъчна поддръжка на ръба и се предотвратява неговото преждевременно разрушаване. Ъглите на резците, вградени в режещите ръбове, влияят върху образуването на стружката и режещите сили: положителните ъгли намаляват режещото налягане при по-меки материали, докато неутралните или отрицателните ъгли осигуряват по-голяма здравина на ръба при по-твърди сплави. Геометрията на върховете на твърдосплавните свределите включва сложни фасети и намаляване на дебелината на централната част („web“), които намаляват осевите сили, подобряват точността на центрирането и увеличават скоростта на проникване. Наносимите покрития върху твърдосплавните режещи инструменти добавят още едно измерение на подобряване на производителността; сред възможностите са нитрид на титан, карбонитрид на титан, нитрид на алуминий-титан и диамантоподобни въглеродни покрития, които намаляват триенето, увеличават твърдостта и осигуряват термични бариери. Тези покрития се нанасят чрез процеси на физическо парово напръскване (PVD) или химическо парово напръскване (CVD), които формират металични връзки с твърдосплавната основа и гарантират адхезията на покритието дори при тежки режещи условия.

 EN