
 EN
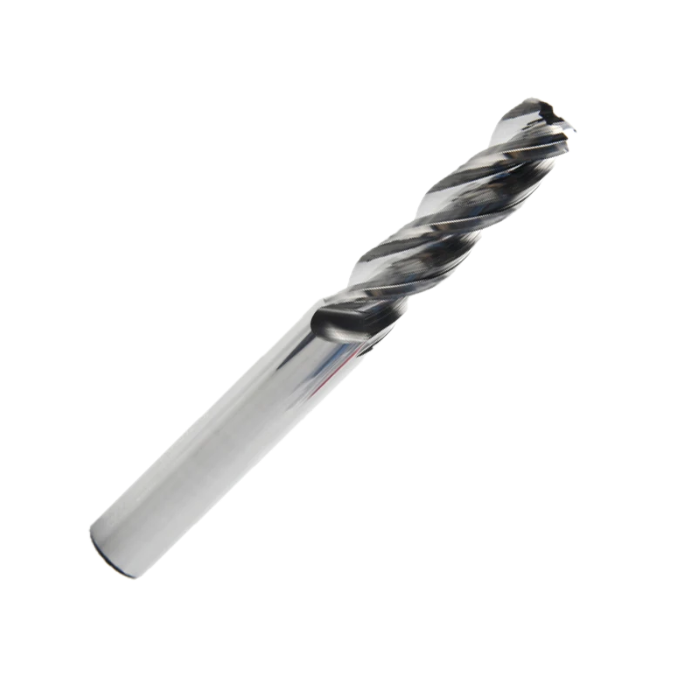
विच्छेदित कटिंग एक उपकरण को बार-बार कार्य-टुकड़े के संपर्क में लाती है और फिर दूर करती है। प्रत्येक पुनः प्रवेश सामान्यतः यांत्रिक झटका पैदा करता है, जबकि कटिंग के दौरान उत्पन्न ऊष्मा स्थिर नहीं रहती, बल्कि बढ़ती-घटती रहती है। एचएसएस कटिंग उपकरण इस कठिन चक्र में अक्सर उत्कृष्ट प्रदर्शन करते हैं, क्योंकि उनकी मजबूती उन्हें प्रभाव की सहनशीलता प्रदान करती है और उनके गुण चर-गति संचालन के लिए उपयुक्त हो सकते हैं। उनका लाभ केवल सामग्री के नाम पर निर्भर नहीं करता, बल्कि कटिंग की प्रकृति, सेटअप और उपकरण की स्थिति पर भी निर्भर करता है।
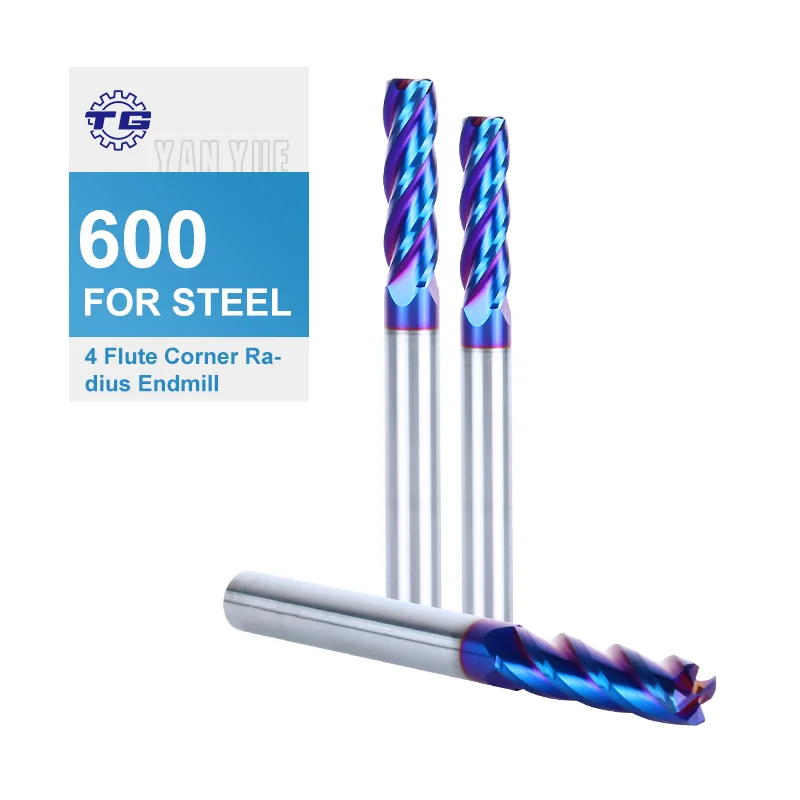
एचएसएस कटिंग उपकरणों पर विचार करने का व्यावहारिक कारण उनकी किनारे की शक्ति, लचीलापन और संचालन लचीलापन का संतुलन है। स्लॉट्स, कीवेज़, ढलवाँ सतहों या क्रॉस-होल्स के पार मिलिंग के दौरान, कटिंग किनारे को बार-बार भारित किया जाता है, जिससे अधिक भंगुर किनारे पर चिप्स बन सकते हैं। यह समझना कि एचएसएस कटिंग उपकरण प्रभाव, ऊष्मा और मशीन की स्थितियों के प्रति कैसे प्रतिक्रिया करते हैं, इंजीनियरों को यह निर्णय लेने में सहायता करता है कि वे कब एक उचित विकल्प हैं और उन्हें विश्वसनीय रूप से कैसे लागू किया जाए।
प्रभाव सहनशीलता बार-बार उपकरण प्रवेश का समर्थन करती है
मजबूती किनारे के चिपिंग से प्रतिरोध करने में सहायता करती है
प्रत्येक प्रवेश बिंदु पर, एक कटर सामग्री से अचानक मिलता है, और भार किनारे के छोटे हिस्से पर केंद्रित हो सकता है। एचएसएस कटिंग टूल्स को उनकी मजबूती के लिए मूल्यांकित किया जाता है, जो किनारे को इस दोहराव वाले प्रभाव को सहन करने में सहायता करती है, बिना उस तरह के अत्यधिक भंगुर कटिंग सामग्री की तरह व्यवहार किए बिना। यह एचएसएस कटिंग टूल्स को तब प्रासंगिक बनाता है जब कार्य-टुकड़ा में विच्छिन्न विशेषताएँ या असमान सतह शामिल होती है।
यह लाभ विशेष रूप से उपयोगी है जब मिलिंग पथ कोई अंतराल, एक छिद्र या एक उठी हुई विशेषता पार करता है। निरंतर संपर्क बनाए रखने के बजाय, कटर भारित कटिंग और संपर्क के बिना अल्पकालिक अवधियों के बीच वैकल्पिक रूप से कार्य करता है। जब ज्यामिति उपयुक्त होती है, तो एचएसएस कटिंग टूल्स इस परिवर्तनशील भार को स्वीकार कर सकते हैं, हालाँकि मजबूती किनारे को घिसावट, अतिभार या खराब सेटअप के प्रति प्रतिरोधी नहीं बनाती है।
किनारे की ज्यामिति प्रभाव प्रतिक्रिया को आकार देती है
एक मज़बूत, उन्नत कटिंग एज़ प्रवेश बलों को अत्यधिक तीव्र, भंगुर प्रोफ़ाइल की तुलना में अधिक प्रभावी ढंग से वितरित कर सकती है। HSS कटिंग टूल्स के लिए चुने गए रेक, रिलीफ़ और एज़ तैयारी को कार्य-टुकड़े की कठोरता, कट की गहराई और अंतराय की गंभीरता को ध्यान में रखकर किया जाना चाहिए। एक उचित ज्यामिति स्थानीय प्रभाव के कारण चिप के शुरू होने और प्रत्येक पास के साथ बढ़ने की संभावना को कम कर सकती है।
अतः टूल चयन केवल आधार भौतिक सामग्री पर विचार करने से अधिक कुछ होना चाहिए। HSS कटिंग टूल्स को निर्धारित कार्य के लिए उपयुक्त दांत का आकार और क्लीयरेंस की आवश्यकता होती है, जबकि फिक्सचर को कार्य-टुकड़े की गति को सीमित करना चाहिए। यदि कंपन या अत्यधिक संलग्नता जारी रहती है, तो यहाँ तक कि मज़बूत HSS कटिंग टूल्स भी एज़ क्षति, खराब समाप्ति और असंगत आयामों का कारण बन सकते हैं।
तापीय चक्र और संचालन लचीलापन
अंतराययुक्त संपर्क ऊष्मा व्यवहार को बदल देता है
विच्छेदित कट्स थर्मल साइकिलिंग पैदा करते हैं: कटिंग के दौरान किनारा गर्म होता है, और जब वह कार्य से बाहर आता है तो ठंडा हो जाता है। बार-बार होने वाले प्रसार और संकुचन कटिंग क्षेत्र पर तनाव डाल सकते हैं। HSS कटिंग टूल्स को अक्सर उन ऑपरेशन्स के लिए विचार किया जाता है जहाँ कम भंगुर प्रतिक्रिया मूल्यवान होती है, और HSS कटिंग टूल्स तब एक व्यावहारिक विकल्प हो सकते हैं जब प्रभाव और बदलता हुआ संपर्क एक साथ होते हैं।
ऊष्मा प्रबंधन अभी भी महत्वपूर्ण है। यदि गति सामग्री और संलग्नता के लिए बहुत अधिक है, तो तापमान उपयोगी सीमा से परे बढ़ सकता है और घिसावट को तेज़ कर सकता है। HSS कटिंग टूल्स को एक उपयुक्त कटिंग-गति विंडो के भीतर चलाना चाहिए, और फीड तथा गहराई का चयन ऐसा करना चाहिए कि रगड़ और अत्यधिक भार दोनों से बचा जा सके। एक नियंत्रित प्रक्रिया कटिंग के बार-बार होने वाले प्रवेश के दौरान किनारे की सुरक्षा में सहायता करती है।
गति नियंत्रण परिवर्तनशील स्थितियों के अनुकूल हो सकता है
कुछ अवरुद्ध कार्यों में पुराने उपकरण, हस्तचालित समायोजन या कार्य-धारण का उपयोग शामिल होता है, जिससे अधिकतम कटिंग गति को लगातार बनाए रखना कठिन हो जाता है। ऐसी स्थितियों में एचएसएस कटिंग उपकरण उपयोगी हो सकते हैं, क्योंकि प्रक्रिया मध्यम गति पर चलाई जा सकती है जबकि ऑपरेटर कटिंग के संपर्क और चिप निर्माण का प्रबंधन करता है। यह लचीलापन इतना नहीं कहता कि एचएसएस कटिंग उपकरणों का उपयोग परिभाषित मापदंडों के बिना किया जाना चाहिए।
वास्तविक कार्य की आवश्यकताओं की तुलना उपकरण और मशीन की क्षमताओं से करें। एक स्थिर स्पिंडल, एक कठोर फिक्सचर और एक सुसंगत टूल पाथ अचानक भार परिवर्तनों को कम करते हैं। जब कार्य में गति समायोजन की अनुमति होती है, तो एचएसएस कटिंग उपकरणों को सावधानीपूर्ण प्रारंभिक स्थिति के साथ लागू किया जा सकता है, जिसके बाद चिप्स, ध्वनि, सतह की समाप्ति और किनारे की स्थिति के आधार पर फीड या गति में निगरानी के तहत परिवर्तन किए जा सकते हैं।
अनुप्रयोग की उपयुक्तता पूरे सेटअप पर निर्भर करती है
उपकरण के चुनाव को कार्य-टुकड़े और कट के अनुरूप करें
सामग्री की कठोरता, क्षरणकारिता और सुविधा व्यवस्था सभी निर्णय को प्रभावित करते हैं। जहाँ टूल की टैफनेस प्राथमिकता हो और कटिंग गति नियंत्रित रहे, वहाँ अंतरायन मिलिंग के लिए एचएसएस कटिंग टूल उपयुक्त हो सकते हैं। किसी विशिष्ट कार्य के लिए मूल्यांकन करें कि क्या टूल की ज्यामिति सुविधा तक पहुँचती है, चिप्स को निकालती है और किनारे पर पर्याप्त समर्थन बनाए रखती है। एचएसएस कटिंग टूल हर मिश्र धातु या उत्पादन लक्ष्य के लिए स्वतः ही सही विकल्प नहीं हैं।
एक स्लॉट पर विचार करें जो अनुप्रस्थ छिद्रों द्वारा अंतरायित हो या एक ढलवां भाग पर मिलिंग पास जहाँ संपर्क असंगत हो। ये ऐसी परिस्थितियाँ हैं जहाँ प्रभाव सहनशीलता अधिकतम गति से अधिक महत्वपूर्ण हो सकती है। केवल तभी एचएसएस कटिंग टूल चुनें जब आप पुष्टि कर लें कि सामग्री, कटर डिज़ाइन और आवश्यक सतह गुणवत्ता संरेखित हैं। एक ऐसा टूल जो प्रभाव को सहन कर ले लेकिन अस्वीकार्य फिनिश या साइकिल समय उत्पन्न करे, एक सफल प्रक्रिया विकल्प नहीं है।
संलग्नता को नियंत्रित करें और प्रदर्शन का निरीक्षण करें
एक व्यावहारिक व्यवस्था की शुरुआत सुरक्षित कार्य-धारण, न्यूनतम औज़ार ओवरहैंग और एक संलग्नता रणनीति से होती है जो अनावश्यक झटकों से बचती है। एचएसएस काटने वाले औज़ारों को स्थिर फीड से लाभ होता है जो किनारे को काटते रहने के बजाय रगड़ने से रोकता है। जहाँ लागू हो, ठंडा करने वाला द्रव या स्नेहन चुना जाना चाहिए जो सामग्री और कार्य के अनुकूल हो, क्योंकि असंगत आवेदन दोहराए गए प्रवेश और निकास के दौरान तापीय तनाव जोड़ सकता है।
नियोजित अंतरालों पर काटने वाले किनारे का निरीक्षण करें और ध्यान दें कि कहाँ घिसावट या चिपिंग दिखाई देती है। यदि एचएसएस काटने वाले औज़ारों पर प्रवेश बिंदुओं पर केंद्रित क्षति दिखाई देती है, तो केवल गति कम करने से पहले संलग्नता, रनआउट, दृढ़ता और औज़ार ज्यामिति की समीक्षा करें। एक नियंत्रित समायोजन प्रक्रिया कारण की पहचान करती है और कार्य को दोहराने योग्य बनाए रखने में सहायता करती है। एक उपयुक्त मिलिंग अनुप्रयोग के लिए, एचएसएस कटिंग टूल्स उन आवश्यकताओं के मुकाबले मूल्यांकन किया जा सकता है।
अक्सर पूछे जाने वाले प्रश्न
एचएसएस कटर विरामित कट्स को क्यों अच्छी तरह सँभालते हैं?
उनकी मजबूती उस बार-बार होने वाले प्रभाव का प्रतिरोध करने में सहायता कर सकती है जो तब होता है जब कोई औज़ार कार्य-टुकड़े में फिर से प्रवेश करता है। एचएसएस काटने वाले औज़ारों को अभी भी उचित ज्यामिति, सुरक्षित स्थापना और उपयुक्त संचालन स्थितियों की आवश्यकता होती है; मजबूती हर प्रकार के क्षरण या विफलता को नहीं रोकती है।
क्या एचएसएस काटने वाले औज़ार हर मिलिंग कार्य के लिए उपयुक्त हैं?
नहीं। एचएसएस काटने वाले औज़ार तब उपयोगी हो सकते हैं जब प्रभाव सहनशीलता और प्रबंधनीय काटने की गति प्रक्रिया के अनुकूल हों, लेकिन कार्य-टुकड़े के पदार्थ, उत्पादन की आवश्यकताएँ, मशीन की दृढ़ता और समाप्ति आवश्यकताएँ भी महत्वपूर्ण हैं। औज़ार चुनने से पहले पूरे अनुप्रयोग की पुष्टि कर लें।
जब कोई किनारा टूट जाता है तो ऑपरेटर को क्या जाँचना चाहिए?
कार्य-धारण, औज़ार का रनआउट, ओवरहैंग, संलग्नता, फीड और कटर के किनारे की ज्यामिति की जाँच करें। एचएसएस काटने वाले औज़ार तब टूट सकते हैं जब भार अत्यधिक या अस्थिर हों, इसलिए पैरामीटर बदलने से पहले प्रभाव का स्रोत पहचानें। नियमित निरीक्षण से पता चल सकता है कि क्या समायोजन सहायक है।
