
 EN
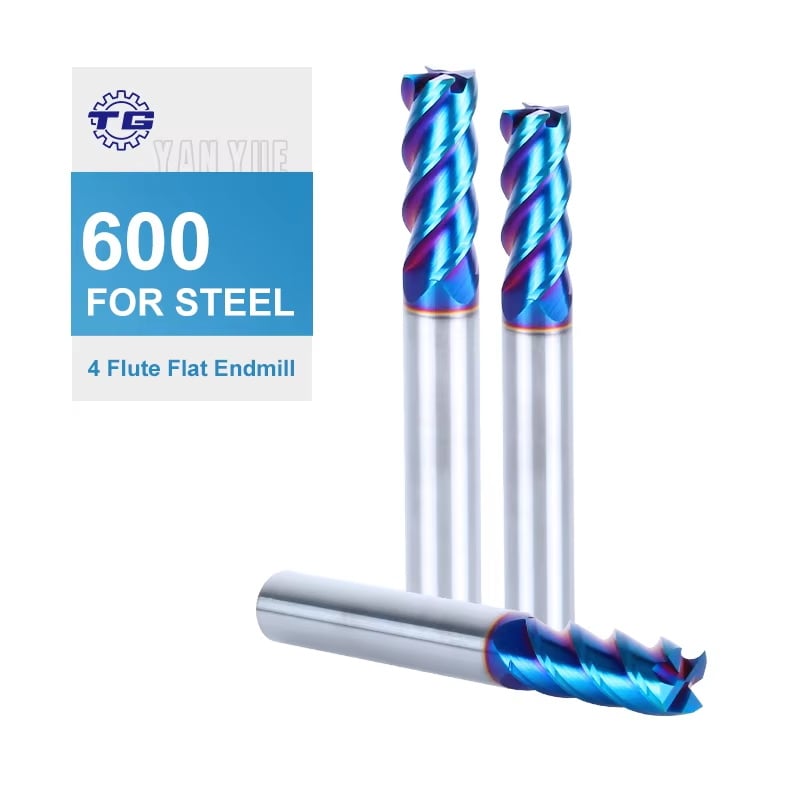
Vid metallbearbetning är få utmaningar mer krävande för ett verktygs hållbarhet än avbrottet snitt – en situation där skärkanten upprepade gånger går in i och ut ur arbetsstycket och absorberar plötsliga mekaniska stötar vid varje passage. Det är just i dessa krävande scenarier som Skärande verktyg av snabbstål konsekvent visar sitt värde. För att förstå varför HSS-skärverktyg presterar så bra under dessa förhållanden krävs en närmare titt på deras material egenskaper, konstruktion och fysiken bakom avbrottet snitt.
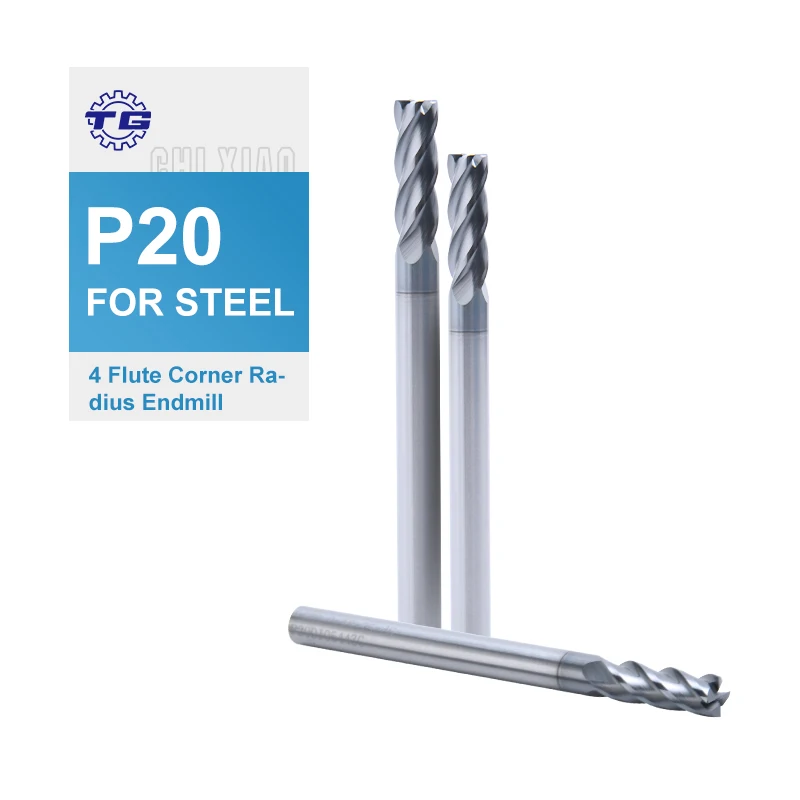
Till skillnad från kontinuerliga skärningsoperationer utsätter avbrutna skärningsoperationer HSS-skärverktyg för cyklisk termisk och mekanisk belastning. Varje gång skärgrejen återengageras med arbetsstycket absorberar den en stödbelastning som skulle spricka spröda verktygsmaterial. HSS-skärverktyg är konstruerade med en unik kombination av hårdhet och slagfestighet, vilket gör att de kan absorbera dessa upprepade stötar utan katastrofal felaktighet. I denna artikel undersöks de specifika anledningarna till varför HSS-skärverktyg är den föredragna lösningen för avbrutna metallskärningsoperationer i industriella och precisionsmaskinbearbetningsmiljöer.
Slagfestighetsfördelen hos HSS-skärverktyg
Balans mellan hårdhet och slagfestighet
En av de viktigaste anledningarna Skärande verktyg av snabbstål att utmärka sig vid avbrutet skärande är deras exceptionella balans mellan hårdhet och slagfasthet. Hartmetallverktyg är trots sin extrema hårdhet i sig spröda och benägna att spricka eller gå sönder vid de slagbelastningar som är typiska för avbrutet skärande. HSS-skärverktyg, å andra sidan, behåller tillräcklig hårdhet för att skära genom stål och gjutjärn samtidigt som de bevarar den duktila slagfastheten som krävs för att böja sig lätt under påverkan av slag utan att gå sönder. Denna mekaniska balans är en definierande egenskap hos HSS-skärverktyg och gör dem i grunden mer lämpliga för instabila skärningsförhållanden.
Sammansättningen av snabbstål – som vanligtvis inkluderar volfram, molybden, krom, vanadin och kobolt – ger snabbstålsverktyg en mikrostruktur som motverkar sprickutbredning. När en avbruten skärning överför en plötslig stöt till skärsidan absorberar och omfördelar snabbstålsverktygen den energin istället för att koncentrera den vid spetsen. Detta beteende minskar direkt risken för för tidig verktygsfel, vilket är en anledning till att maskinister specifikt väljer snabbstålsverktyg för nyckelfack, profilaxlar och tvärborrade komponenter.
Motstånd mot termisk chock under återinträde
Avbruten bearbetning ger också kraftiga termiska cykler. Skärsidan värms snabbt under kontakt och svalnar snabbt under avslutningsfasen, vilket skapar termiska gradienter som belastar verktygsmaterialet. HSS-verktyg hanterar denna termiska chock långt bättre än många keramiska eller hårdmetallalternativ eftersom deras sammansättning möjliggör en moderat värmeledning och kontrollerad värmeavledning. För HSS-skärverktyg med ytbeläggningar såsom TiN eller TiAlN fungerar den termiska skyddsskiktet som en ytterligare barriär mot värmepåverkad slitage, vilket ytterligare förlänger verktygets livslängd vid avbrutna bearbetningsoperationer.
Konstruktionsmässiga funktioner som stödjer avbruten bearbetning
Skårgemetri och skärsidans förberedelse
Prestandan hos HSS-skärverktyg vid avbruten bearbetning beror inte enbart på materialet – geometrin spelar en lika avgörande roll. HSS-skärverktyg som är utformade för avbruten bearbetning har ofta en kraftfull kärndiameter, positiva eller neutrala skärvinklar samt förstärkta skärsidor som fördelar stötlaster jämnare över spåret. Ett fyrfackat HSS-skärverktyg med hörnradius, till exempel, eliminerar sårbarheten hos skarpa hörn som leder till sprickbildning vid avbruten bearbetning. Geometrin med hörnradius fördelar den initiala kontaktspänningen över en större yta, vilket gör att HSS-skärverktyg kan påbörja varje ny ingrepp med minskad belastning på skärsidan.
Dessutom påverkar flöjtformen hos HSS-skärverktyg avkastningseffektiviteten för spån vid avbrutna bearbetningar. När arbetsstyckens ytor är ojämna, slitsade eller innehåller hålrum måste spånen avlägsnas pålitligt för att förhindra återbeskärning och sekundär verktygsskada. HSS-skärverktyg med väl utformade spiralformade flöjter bibehåller en konstant spånflöde även vid avbrutna skärningar, vilket minskar värmeuppbyggnaden i skärzonen och stödjer längre verktygsanvändningscykler.
Kompatibilitet med beläggning och yrdighet
Modern HSS-skärverktyg drar stora fördelar av avancerade ytbeläggningar som appliceras via fysisk ångdeposition. Dessa beläggningar ökar ytthårdheten, minskar friktionen och förbättrar oxidationsskyddet – alla egenskaper som är avgörande under den högspända inledningsfasen vid avbruten skärning. Belagda HSS-skärverktyg behåller också skarpare skäror under längre perioder jämfört med obelagda verktyg, eftersom beläggningen skyddar stålbasen mot abrasiv och adhesiv slitage. När HSS-skärverktyg används för bearbetning av gjutjärn, härdat stål eller sammansatta metaller med avbrutna ytor fungerar beläggningen som första försvarslinjen innan basmaterialets seghet tar över.
Praktiska tillämpningar där HSS-skärverktyg visar sin värdefullhet
Bearbetning av slitsade, nycklade och tvärborrade arbetsstycken
HSS-skärverktyg uppskattas särskilt i verkstäder och produktionsmiljöer där arbetsstyckena innehåller nyckelförningar, spår, borrade hål eller gjutna fickor. Dessa funktioner skapar avbrutna ytor som hårdmetallverktyg har svårt att hantera pålitligt utan att spricka. HSS-skärverktyg absorberar stöten vid varje avbrott och fortsätter att skära med konstant geometri, vilket gör att maskinister kan upprätthålla strikta toleranser över hela profilen. Denna pålitlighet minskar utslagsgraden och omarbetsomfattningen, vilket gör HSS-skärverktyg till ett kostnadseffektivt val även jämfört med dyrare hårdmetallalternativ för just dessa applikationer.
Produktionsscenarier med låg till medelhög volym
Vid produktion i låg till medelhög volym blir ekonomin för HSS-skärverktyg ännu mer fördelaktig. HSS-skärverktyg är betydligt lättare att släpa om än alternativ av hårdmetall, vilket innebär att efter att skärkanten slits av upprepade avbrutna snitt kan verktyget släpas om och återföras till drift till en bråkdel av kostnaden för utbyte. Denna egenskap gör HSS-skärverktyg särskilt praktiska för prototypbearbetning, reparationssmedjor och småserietillverkning, där kostnaden för verktygsbrott har en hög relativ påverkan. Den förutsägbara slitageegenskapen hos HSS-skärverktyg stödjer också bättre verktygslivshanteringsstrategier, vilket möjliggör att slipning och underhåll planeras innan fel uppstår istället for att reagera på oväntade brytningar.
Vanliga frågor
Varför hanterar HSS-skärverktyg avbrutna snitt bättre än hårdmetall?
HSS-skärverktyg har ett högre förhållande mellan toughhet och hårdhet jämfört med volframkarbid. Detta innebär att HSS-skärverktyg kan absorbera mekanisk stöt vid skärgrejen under avbrutet återinträde utan att spricka, medan volframkarbids bräcklighet gör det sårbarare för avskavning under samma förhållanden.
Kan belagda HSS-skärverktyg förbättra prestandan vid avbruten metallbearbetning?
Ja. Belagda HSS-skärverktyg erbjuder förhöjd ythårdhet och minskad friktion vid skärgränsen. Dessa egenskaper gör att belagda HSS-skärverktyg kan motstå de abrasiva och termiska spännningarna vid avbruten bearbetning mer effektivt än obelagda versioner, vilket förlänger livslängden i krävande operationer.
Vilka verkstadsmaterial är bäst lämpade för HSS-skärverktyg vid avbruten bearbetning?
HSS-skärverktyg presterar väl vid avbruten bearbetning av stål, gjutjärn, gjutmetall och legeringar med lägre hårdhet. För arbetsstycken som kombinerar en hårdhet över 45 HRC med avbrutna ytor rekommenderas det starkt att välja HSS-skärverktyg med lämpliga beläggningar och förstärkt skärgeometri för att bibehålla skärprestanda och verktygsintegritet.
