
 EN
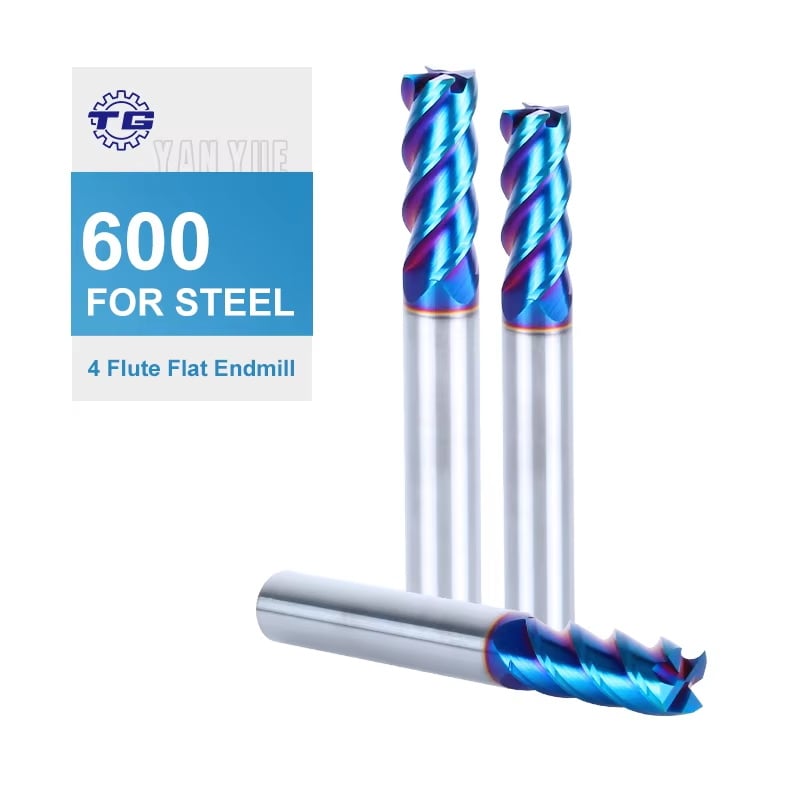
Bij het bewerken van metaal vormt weinig zo’n grote uitdaging voor de weerstand van een gereedschap als onderbroken bewerking: een situatie waarbij de snijkant herhaaldelijk in en uit het werkstuk beweegt en bij elke doorgang plotselinge mechanische schokken opneemt. Juist in deze veeleisende scenario’s HSS-snijgereedschap blijken snijgereedschappen van snelstaal (HSS) consistent hun waarde te tonen. Om te begrijpen waarom HSS-snijgereedschappen onder deze omstandigheden zo goed presteren, is een nauwkeurige analyse nodig van hun materiaaleigenschappen, structurele opbouw en de fysica van onderbroken bewerking zelf.
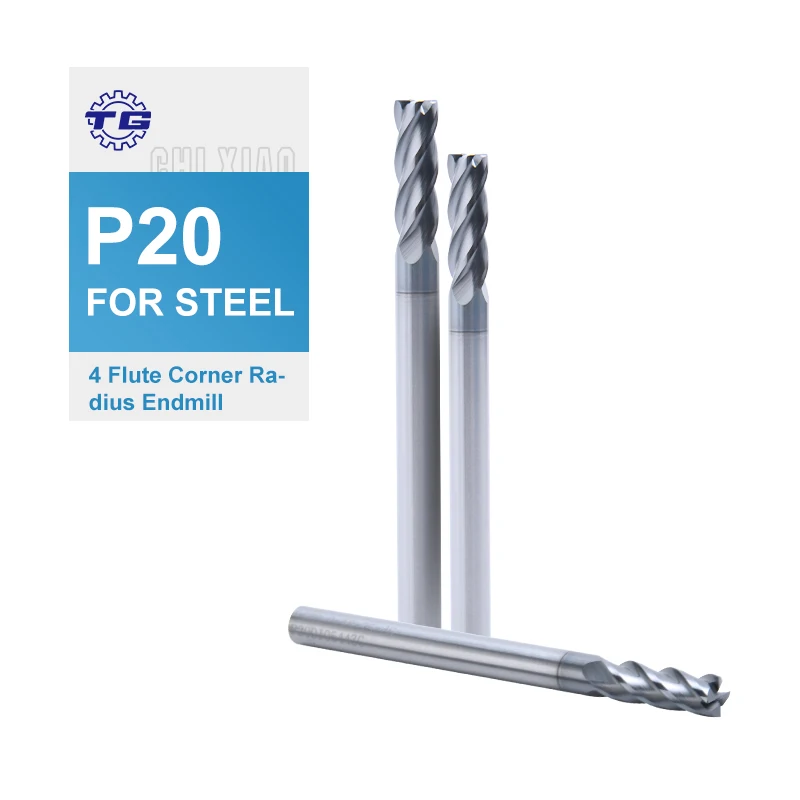
In tegenstelling tot continue snijbewerkingen onderwerpen onderbroken snijbewerkingen HSS-snijgereedschappen aan cyclische thermische en mechanische belasting. Elke keer dat de snijkant opnieuw in contact komt met het werkstuk, wordt een stootbelasting opgenomen die brosse gereedschapsmaterialen zou doen breken. HSS-snijgereedschappen zijn ontworpen met een unieke combinatie van hardheid en taaiheid, waardoor ze deze herhaalde schokken kunnen opnemen zonder catastrofaal te falen. In dit artikel worden de specifieke redenen besproken waarom HSS-snijgereedschappen de aangewezen oplossing zijn voor onderbroken metaalsnijden in industriële en precisiesnijomgevingen.
Het voordeel van materiaaltaaiheid van HSS-snijgereedschappen
Een evenwicht tussen hardheid en taaiheid
Eén van de belangrijkste redenen HSS-snijgereedschap ungewoon goed presteren bij onderbroken bewerking is hun uitzonderlijke evenwicht tussen hardheid en taaiheid. Carbide gereedschappen zijn weliswaar extreem hard, maar van nature broos en gevoelig voor afschilfering of breuk bij de impactbelasting die typisch is voor onderbroken sneden. HSS-snijgereedschappen daarentegen behouden voldoende hardheid om staal en gietmetaal te bewerken, terwijl ze tegelijkertijd de ductiele taaiheid behouden die nodig is om licht te buigen onder impact zonder te breken. Deze mechanische balans is een kenmerkende eigenschap van HSS-snijgereedschappen en maakt ze fundamenteel geschikter voor instabiele snijomstandigheden.
De samenstelling van sneldraaistaal — meestal bestaande uit wolfraam, molybdeen, chroom, vanadium en kobalt — verleent HSS-bewerkingsgereedschappen een microstructuur die bestand is tegen scheurvoortplanting. Wanneer een onderbroken bewerking een plotselinge stoot aan de snijkant overbrengt, absorberen en herverdelen HSS-bewerkingsgereedschappen die energie in plaats van deze te concentreren op de punt. Dit gedrag vermindert direct de kans op vroegtijdig gereedschapsverval, wat één van de redenen is waarom machinisten specifiek HSS-bewerkingsgereedschappen kiezen voor sleufjes, getande assen en dwarsgeboorde onderdelen.
Weerstand tegen thermische schok tijdens wederinvoer
Onderbroken bewerking veroorzaakt ook hevige thermische cycli. De snijkant verwarmt zich snel tijdens het contact en koelt snel af tijdens de uitgangsfase, waardoor thermische gradienten ontstaan die het gereedschapsmateriaal belasten. HSS-snijgereedschappen verdragen deze thermische schok veel beter dan veel keramische of carbidealternatieven, omdat hun samenstelling een matige thermische geleidbaarheid en gecontroleerde warmteafvoer ondersteunt. Voor HSS-snijgereedschappen met oppervlaktecoatings zoals TiN of TiAlN vormt de thermische beschermingslaag een extra barrière tegen door hitte veroorzaakte slijtage, waardoor de levensduur van het gereedschap in onderbroken toepassingen verder wordt verlengd.
Constructieve ontwerpkenmerken die onderbroken bewerking ondersteunen
Freessnedegeometrie en snijkantafwerking
De prestaties van HSS-snijgereedschappen bij onderbroken snijden hangen niet uitsluitend af van het materiaal — de geometrie speelt een even kritische rol. HSS-snijgereedschappen die zijn ontworpen voor onderbroken sneden, hebben vaak een robuuste kerndiameter, positieve of neutrale spanhoeken en versterkte snijkanten die de impactbelasting gelijkmatiger over de groef verdelen. Een viergroef-HSS-snijgereedschap met een hoekradius elimineert bijvoorbeeld de kwetsbaarheid van scherpe hoeken die leidt tot afschilfering onder onderbroken omstandigheden. De hoekradiusgeometrie verdeelt de initiële contactspanning over een groter oppervlak, waardoor HSS-snijgereedschappen elke nieuwe ingrijping kunnen beginnen met een verminderde belasting op de snijkant.
Bovendien beïnvloedt het fluitontwerp van HSS-snijgereedschappen de efficiëntie van spaanafvoer tijdens onderbroken bewerkingen. Wanneer de oppervlakken van het werkstuk ongelijkmatig zijn, gevoerd of holtes bevatten, moeten de spanen betrouwbaar worden afgevoerd om herbesnijding en secundaire gereedschaduw te voorkomen. HSS-snijgereedschappen met goed ontworpen spiraalvormige fluiten behouden een consistente spaanstroming, zelfs bij onderbroken sneden, waardoor warmteopbouw in de snijzone wordt verminderd en langere gereedschapinspanningscycli worden ondersteund.
Compatibiliteit van de coating en oppervlaktehardheid
Moderne HSS-snijgereedschappen profiteren aanzienlijk van geavanceerde oppervlaktecoatings die via fysieke dampafzetting worden aangebracht. Deze coatings verhogen de oppervlaktehardheid, verminderen wrijving en verbeteren de oxidatiebestendigheid — alle eigenschappen die van belang zijn tijdens de hoge-belasting fase van onderbroken snijden bij het binnengaan van het materiaal. Gecoate HSS-snijgereedschappen behouden scherpere snijkanten gedurende langere perioden dan ongecoate varianten, omdat de coating het staalsubstraat beschermt tegen slijtage door abrasie en adhesie. Wanneer HSS-snijgereedschappen worden gebruikt voor het bewerken van gietijzer, gehard staal of composietmetaal met onderbroken oppervlakken, vormt de coating de eerste verdedigingslinie voordat de taaiheid van het basismateriaal overneemt.
Praktische toepassingen waarbij HSS-snijgereedschappen hun waarde bewijzen
Bewerken van onderbroken, gestopte, gekroonde en dwarsgeboorde werkstukken
HSS-snijgereedschappen worden bijzonder gewaardeerd in werkplaatsen en productieomgevingen waar de werkstukken sleufjes, groeven, geboorde gaten of gegoten uitsparingen bevatten. Deze kenmerken vormen onderbroken oppervlakken waarbij hardmetalen gereedschappen moeite hebben om betrouwbaar te snijden zonder af te brokkelen. HSS-snijgereedschappen absorberen de schok bij elke onderbreking en blijven met een consistente geometrie doorsnijden, waardoor machinisten nauwkeurige toleranties over het volledige profiel kunnen handhaven. Deze betrouwbaarheid vermindert het afvalpercentage en de tijd die nodig is voor herwerkingsprocessen, waardoor HSS-snijgereedschappen ook bij deze specifieke toepassingen een kosteneffectieve keuze vormen, zelfs vergeleken met duurdere hardmetaalopties.
Productiescenario's met lage tot middelmatige volumes
Bij productie in lage tot matige volumes worden de economische voordelen van HSS-snijgereedschap nog groter. HSS-snijgereedschap is aanzienlijk eenvoudiger te slijpen dan carbidealternatieven, wat betekent dat het gereedschap na slijtage van de snijkant door herhaalde onderbroken sneden opnieuw kan worden geslepen en weer in gebruik genomen kan worden tegen een fractie van de vervangingskosten. Deze eigenschap maakt HSS-snijgereedschap bijzonder geschikt voor prototypebewerking, reparatiewerkplaatsen en productie in kleine series, waarbij de kosten van gereedschapsbreuk een relatief grote impact hebben. Het voorspelbare slijtagegedrag van HSS-snijgereedschap ondersteunt ook een beter gereedschapslevensduurbeheer, waardoor machinisten onderhoud kunnen plannen vóór er een storing optreedt, in plaats van te reageren op onverwachte breuken.
Veelgestelde vragen
Waarom verdragen HSS-snijgereedschappen onderbroken sneden beter dan carbide?
HSS-snijgereedschappen hebben een hogere verhouding van taaiheid tot hardheid dan carbide. Dit betekent dat HSS-snijgereedschappen mechanische schokken aan de snijkant tijdens onderbroken herinvoer kunnen opnemen zonder te breken, terwijl de broosheid van carbide het gevoelig maakt voor afschilfering onder dezelfde omstandigheden.
Kunnen gecoate HSS-snijgereedschappen de prestaties bij onderbroken metaalbewerking verbeteren?
Ja. Gecoate HSS-snijgereedschappen bieden een verbeterde oppervlaktehardheid en verminderde wrijving aan de snijinterface. Deze eigenschappen stellen gecoate HSS-snijgereedschappen in staat om de abrasieve en thermische belastingen bij onderbroken bewerking effectiever te weerstaan dan ongecoate varianten, waardoor de levensduur in veeleisende toepassingen wordt verlengd.
Welke werkstukmaterialen zijn het meest geschikt voor HSS-snijgereedschappen bij onderbroken snijden?
HSS-snijgereedschappen presteren goed bij onderbroken bewerking van staal, gietijzer, gegoten metaal en legeringen met een lagere hardheid. Voor werkstukken die een hardheid boven de 45 HRC combineren met onderbroken oppervlakken, wordt sterk aanbevolen om HSS-snijgereedschappen met geschikte coatings en versterkte snijkantgeometrie te selecteren om de snijprestaties en gereedschapsintegriteit te behouden.
