
 EN
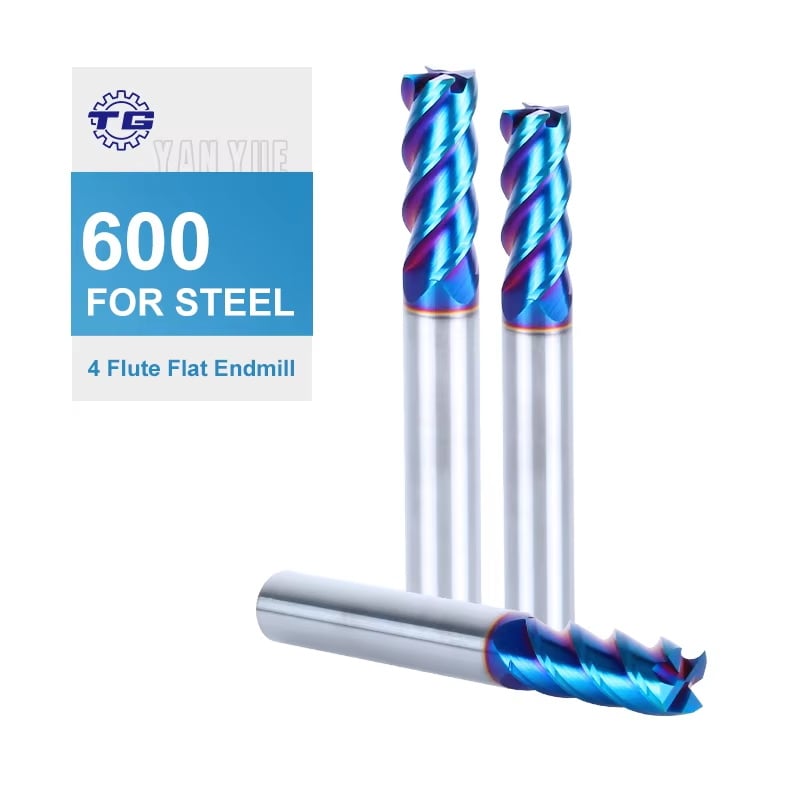
I metallbearbeiding er det få utfordringer som tester et verktyss motstandsdyktighet hardere enn avbrutt skjæring – en tilstand der skjærekniven gjentatte ganger går inn i og ut av arbeidsstykket og absorberer plutselige mekaniske sjokk ved hver gjennomgang. Det er nettopp i disse kravfulle situasjonene at Skjærende verktøy av hurtigstål viser seg å være særlig verdifulle. Å forstå hvorfor HSS-skjæretøy presterer så godt under disse forholdene krever en nærmere analyse av deres materielle egenskaper, konstruksjonsdesign og fysikken bak avbrutt skjæring.
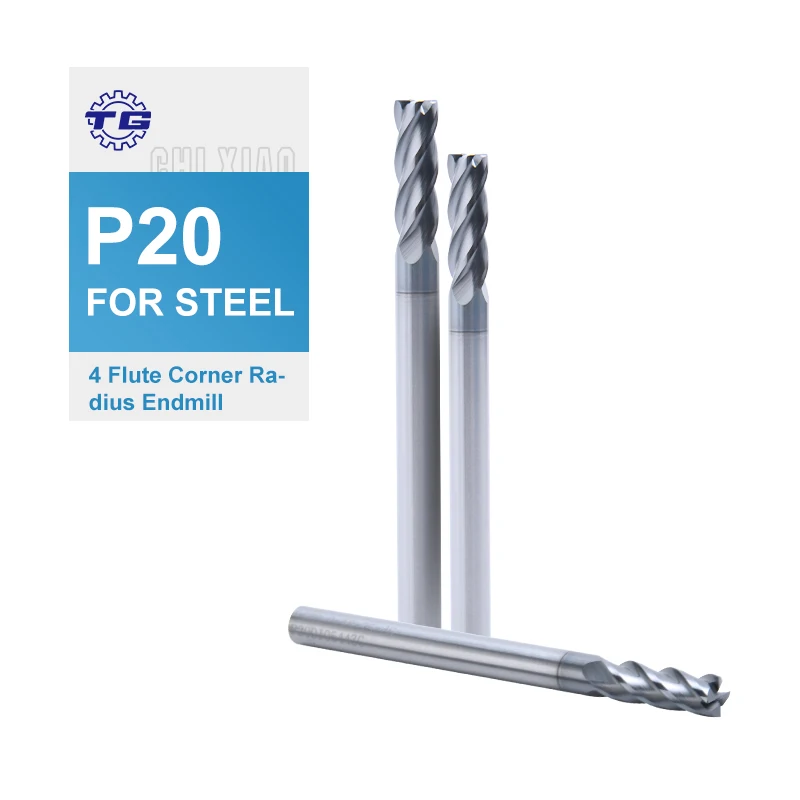
I motsetning til kontinuerlige skjæringstiltak utsetter avbrutt skjæring HSS-skjæreværktøy for sykliske termiske og mekaniske spenninger. Hver gang skjærekanten kommer i kontakt med arbeidsstykket igjen, absorberer den en støtbelastning som ville knuse sprøe verktøymaterialer. HSS-skjæreværktøy er konstruert med en unik kombinasjon av hardhet og slagfasthet som gjør at de kan absorbere disse gjentatte støtene uten katastrofal svikt. Denne artikkelen undersøker de spesifikke grunnene til at HSS-skjæreværktøy er den foretrukne løsningen for avbrutt metallskjæring i industrielle og presisjonsmaskineringssammenhenger.
Slagfasthetsfordelen til HSS-skjæreværktøy
Hardhet og slagfasthet i balanse
En av de viktigste grunnene Skjærende verktøy av hurtigstål å utmerke seg ved avbrutt skjæring ligger i deres unike balanse mellom hardhet og slagstyrke. Karbidverktøy er selv om de er svært harde, skjøre av natur og utsatt for sprekking eller brudd når de utsettes for støtbelastninger som er typiske ved avbrutt skjæring. HSS-skjæreverktøy derimot beholder tilstrekkelig hardhet til å skjære gjennom stål og støpejern samtidig som de beholder den duktile slagstyrken som er nødvendig for å bøye seg litt under støt uten å brekke. Denne mekaniske balansen er en definierende egenskap ved HSS-skjæreverktøy og gjør dem grunnleggende mer egnet for ustabile skjæringstilstander.
Sammensetningen av hurtigstål — typisk inkluderer wolfram, molybden, krom, vanadium og kobalt — gir hurtigstålskuttere en mikrostruktur som motstår sprening av sprakk. Når en avbrutt skjæring overfører en plutselig impuls til skjærekniven, absorberer og omfordeler hurtigstålskutterne denne energien i stedet for å konsentrere den ved spissen. Dette oppførselen reduserer direkte sannsynligheten for tidlig verktøyfeil, noe som er en av grunnene til at verktøyoperatører spesifikt velger hurtigstålskuttere for nøkkelgroper, tannete aksler og tverrborede komponenter.
Motstand mot termisk sjokk under gjeninntrådning
Avbrutt skjæring genererer også alvorlig termisk syklisering. Skjærekanten varmes raskt opp under kontakt og kjøles raskt ned under frakoblingsfasen, noe som skaper termiske gradienter som påvirker verktøyets materiale. HSS-skjærevirktøy håndterer denne termiske sjokken langt bedre enn mange keramiske eller karbidbaserte alternativer, fordi deres sammensetning gir moderat termisk ledningsevne og kontrollert varmeavledning. For HSS-skjærevirktøy med overflatebelegg som TiN eller TiAlN fungerer det termiske beskyttelseslaget som en ekstra barriere mot slitasje forårsaket av varme, noe som ytterligere forlenger verktøyets levetid i avbrutte applikasjoner.
Konstruksjonsmessige designegenskaper som støtter avbrutt skjæring
Spissgeometri og kantforberedelse
Ytelsen til HSS-skjæretøy ved avbrutt skjæring avhenger ikke bare av materialet — geometrien spiller en like viktig rolle. HSS-skjæretøy som er utformet for avbrutt skjæring har ofte en robust kjernekjøring, positiv eller nøytral skjærevinkel og forsterkede skjærekanter som fordeler støtbelastningene mer jevnt langs spissen. Et HSS-skjæretøy med fire spisser og hjørneradius, for eksempel, eliminerer sårbarheten ved skarpe hjørner som fører til sprekking under avbrutte forhold. Geometrien med hjørneradius fordeler den innledende kontaktspenningen over en større flate, slik at HSS-skjæretøy kan starte hver ny inngrep med redusert belastning på skjærekniven.
I tillegg påvirker fløytdesignet på HSS-skjæreværktøy effektiviteten av spånutledning under avbrutte operasjoner. Når arbeidsstykkets overflater er ujevne, slittede eller inneholder hulrom, må spåene fjernes pålitelig for å unngå gjenomskjæring og sekundær verktøyskade. HSS-skjæreværktøy med godt utformete helikale fløyter opprettholder en jevn spåstrøm selv ved avbrutte skjæring, noe som reduserer varmeopbygging i skjæresonen og støtter lengre verktøyinngrepssykluser.
Dekningskompatibilitet og overflatehårdhet
Moderne HSS-skjæretøy drar stort nytte av avanserte overflatebelag som påføres via fysisk dampavsetning. Disse belagene øker overflatehardheten, reduserer friksjonen og forbedrer oksidasjonsbestandigheten – alle egenskaper som er viktige under den høybelastede inntrådelsfasen ved avbrutt skjæring. Belagte HSS-skjæretøy beholder også skarpere egg i lengre perioder enn ubelagte versjoner, fordi belaget beskytter stålsubstratet mot slitasje som skyldes både abrasiv og adhesiv slitasje. Når HSS-skjæretøy brukes til å bearbeide støpejern, herdet stål eller sammensatte metaller med avbrutte overflater, fungerer belaget som første forsvarslinje før substratets tøyningsmotstand tar over.
Praktiske anvendelser der HSS-skjæretøy viser sin verdi
Bearbeiding av arbeidsstykker med spalter, nøkkelriller og tverrgjennombohringer
HSS-skjæreverktøy er spesielt verdifulle i verksteder og produksjonsmiljøer der arbeidsstykkene inneholder nøkkelriller, spalter, boret hull eller støpte inn-fryseposer. Disse egenskapene skaper avbrutte overflater som karbidverktøy har problemer med å behandle pålitelig uten å splintre. HSS-skjæreverktøy absorberer inntrådssjokket ved hver avbrudd og fortsetter å skjære med konstant geometri, noe som gjør at maskinister kan opprettholde stramme toleranser over hele profilen. Denne påliteligheten reduserer utslagsrater og tid til omgjøring, noe som gjør HSS-skjæreverktøy til et kostnadseffektivt valg, selv når de sammenlignes med dyrere karbidalternativer for disse spesifikke anvendelsene.
Produksjonsscenarier med lav til middels volum
Ved produksjon i lav til middels volum blir økonomien rundt HSS-skjæretøy enda mer gunstig. HSS-skjæretøy er betydelig enklere å slipe på nytt enn karbidalternativer, noe som betyr at etter at skjærekanten er slitt av gjentatte avbrutte skjæringer, kan verktøyet slipes på nytt og tas i bruk igjen til en brøkdel av utskiftningens kostnad. Denne egenskapen gjør HSS-skjæretøy spesielt praktisk for prototypbearbeiding, reparasjonsverksteder og småserieproduksjon, der kostnaden ved verktøybrudd har en høy relativ innvirkning. Den forutsigbare slitasjeforholdet til HSS-skjæretøy støtter også bedre verktøylivsstyring, slik at maskinoperatører kan planlegge vedlikehold før feil oppstår, i stedet for å reagere på uventet brudd.
Ofte stilte spørsmål
Hvorfor håndterer HSS-skjæretøy avbrutte skjæringer bedre enn karbid?
HSS-skjæreverktøy har et høyere forhold mellom toughhet og hardhet sammenlignet med karbid. Dette betyr at HSS-skjæreverktøy kan absorbere mekanisk sjokk ved skjærekanten under avbrutt gjeninnføring uten å briste, mens karbids sprøhet gjør det sårbart for sprekking under de samme forholdene.
Kan belagte HSS-skjæreverktøy forbedre ytelsen ved avbrutt metallskjæring?
Ja. Belagte HSS-skjæreverktøy gir økt overflatehardhet og redusert friksjon ved skjæringsskjøtet. Disse egenskapene gjør at belagte HSS-skjæreverktøy tåler de abrasive og termiske belastningene ved avbrutt skjæring mer effektivt enn ubelagte versjoner, noe som utvider levetiden i krevende operasjoner.
Hvilke verktøyematerialer er best egnet for HSS-skjæreverktøy ved avbrutt skjæring?
HSS-skjæreverktøy fungerer godt ved avbrutt skjæring av stål, støpejern, støpt metall og legeringer med lavere hardhet. For arbeidsstykker som kombinerer en hardhet over 45 HRC med avbrutte overflater, anbefales det sterkt å velge HSS-skjæreverktøy med passende belegg og forsterket kantgeometri for å opprettholde skjæreytelsen og verktøyets integritet.
