
 EN
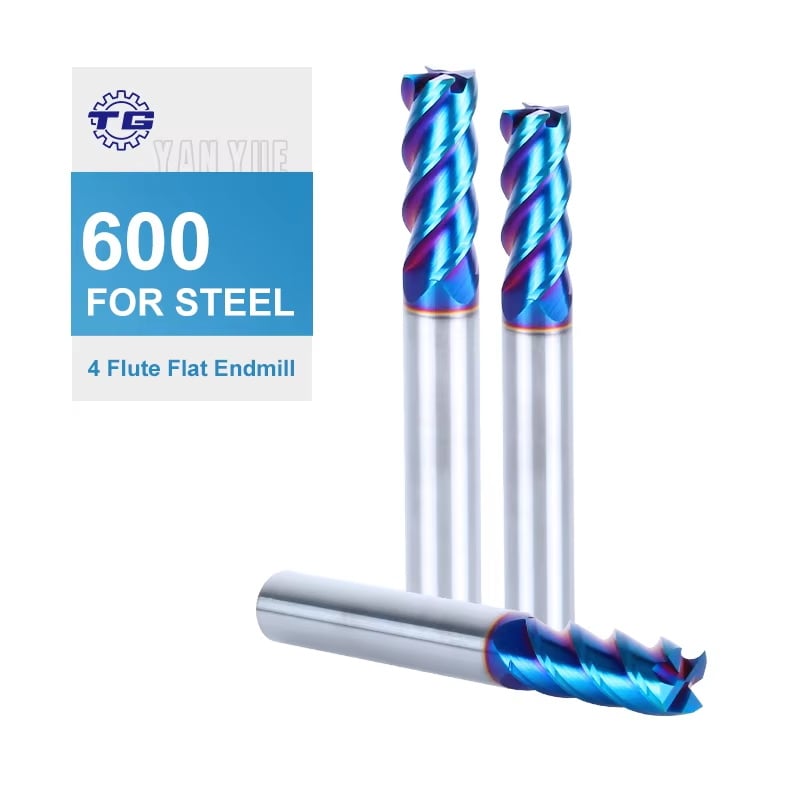
U obradi metala, malo je izazova koji testiraju otpornost alata teže od prekidnog rezanja, stanja u kojem se ivica rezanja više puta ulazi i izlazi iz predmeta, apsorbirajući nagle mehaničke udare s svakom prolaskom. Upravo u ovim zahtjevnim scenarijima Sljedeći članci: dosljedno pokazuju svoju vrijednost. Razumijevanje zašto alat za rezanje HSS-a tako dobro djeluje u ovim uvjetima zahtijeva pažljiv pogled na njihova materijalna svojstva, konstrukcijski dizajn i fiziku samog prekida rezanja.
Za razliku od kontinuiranih operacija rezanja, prekidane rezanje podliježe rezanje alatke HSS cikličnim toplinskim i mehaničkim napori. Svaki put kad se oštrica ponovno poveže s dijelom, apsorbira udarni teret koji bi razbio krhke alate. HSS rezalice su dizajnirane s jedinstvenom kombinacijom tvrdoće i otpornosti koja im omogućuje da apsorbiraju ove ponavljajuće udare bez katastrofalnog kvaru. U ovom članku istražuje se konkretni razlozi zbog kojih su alatki za rezanje HSS-a omiljeno rješenje za prekidno rezanje metala u industrijskim i preciznim okruženjima obrade.
Prednost rezanja HSS-a u pogledu tvrdoće materijala
U ravnoteži tvrdoće i čvrstoće
Jedan od najvažnijih razloga Sljedeći članci: Odlična je njihova iznimna ravnoteža tvrdoće i otpornosti. Karbidni alat, iako je iznimno čvrst, po prirodi je krhki i sklon razbijanju ili lomljenju kada je izložen udarnim opterećenjima tipičnim za prekidane rezove. Naprotiv, alat za rezanje HSS-a zadržava dovoljno tvrdoće za rezanje čelika i litega metala, zadržavajući ductilnu čvrstoću potrebnu za lagano savijanje pod udarcem bez lomljenja. Ova mehanička ravnoteža je definirajuća karakteristika alatki za rezanje HSS-a i čini ih temeljno pogodnijima za nestabilne uvjete rezanja.
Sastav brzog čelika koji obično uključuje volfram, molibden, hrom, vanadij i kobalt daje alatki za rezanje HSS mikrostrukturom koja se odupire širenju pukotina. Kad prekidani rez donese nagli impuls na rezanje, alat za rezanje HSS-a apsorbira i redistribuira tu energiju umjesto da je koncentriše na vrhu. Ovo ponašanje direktno smanjuje vjerojatnost prijevremenog kvaru alata, što je jedan od razloga zbog kojih strojarnici posebno biraju alat za rezanje HSS za ključne puteve, splinirane osovine i precizno bušene komponente.
Odolnost od toplinskih udaraca tijekom ponovnog ulaska
Prekinuto sečenje također uzrokuje ozbiljan toplinski ciklus. Rezna oštrica brzo se zagrijava tijekom kontakta i brzo se hladi tijekom izlazne faze, stvarajući toplinske gradijente koji stresiraju materijal alata. Sredstva za rezanje HSS-a mnogo bolje se nose s ovim toplinskim udarom nego mnoge druge keramičke ili karbidne alternative jer njihov sastav podržava umjerenu toplinsku provodljivost i kontroliranu raspršivanje toplote. U slučaju uređaja za rezanje HSS-a s površinskim premazima kao što su TiN ili TiAlN, sloj toplinske zaštite dodaje dodatnu barijeru protiv toplinske oštećenja, što dodatno produžava životni vijek alata u prekidnim primjenama.
Structuralni elementi koji podržavaju prekid rezanja
Geometrija flaute i priprema rubova
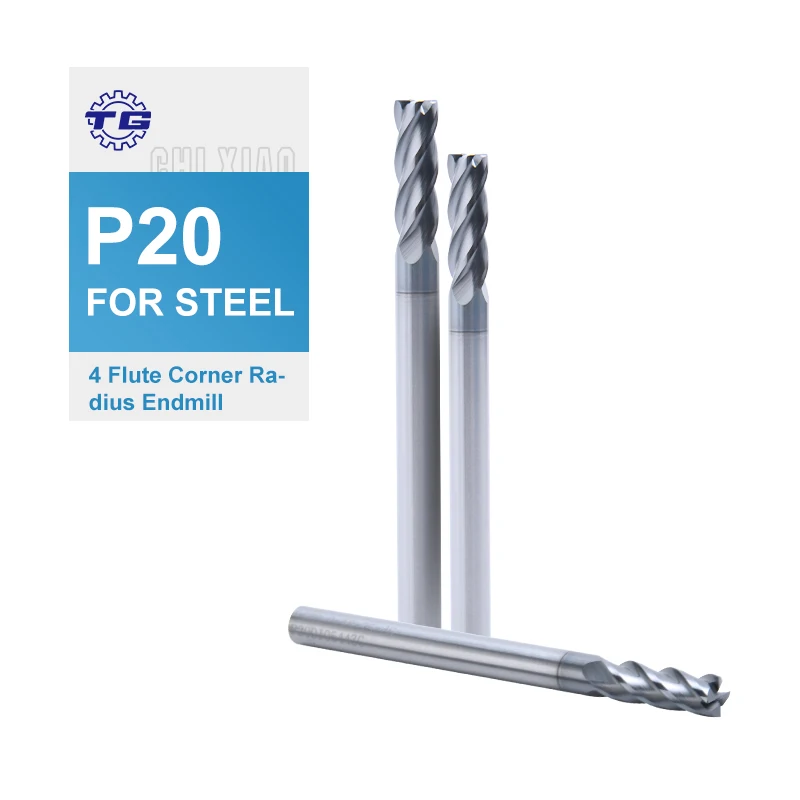
Učinkovitost alatki za rezanje HSS-a u prekidu rezanja nije isključivo funkcija materijala geometrija igra jednako kritičnu ulogu. HSS rezalice dizajnirane za prekidane rezanje često imaju robusne diametre jezgra, pozitivne ili neutralne kutove grebe i ojačane rezalne ivice koje ravnomjernije raspoređuju udarne opterećenja po flauti. Na primjer, alat za rezanje HSS-a s četiri flaute s radijusom ugla uklanja ranjivost oštih uglova koja dovodi do pucanja pod prekidnim uvjetima. Geometrija kutnog polumjera raspoređuje početni kontaktni stres na veću površinu, omogućavajući alatkama za rezanje HSS-a da počnu svaki ponovno uključivanje s smanjenim opterećenjem rubova.
Osim toga, dizajn flaute alatki za rezanje HSS utječe na učinkovitost evakuacije čipova tijekom prekidanih radova. Ako je površina predmeta neravnomjerna, uštrkana ili ima šupljine, čipovi se moraju pouzdano čistiti kako bi se spriječilo ponovno rezanje i sekundarno oštećenje alata. U slučaju da je proizvodnja materijala u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvodnja materijala u skladu s člankom 6. stavkom 1. točkom (b) ovog članka može se upotrebljavati za proizvodnju materijala koji se upotrebljava za proizvodnju materijala u skladu s člankom 6. točkom (b)
U skladu s člankom 3. stavkom 2.
Moderni alat za rezanje HSS-a značajno koristi naprednim površinskim premazima koji se primjenjuju putem fizičkog uglađivanja pare. Ovi premazi povećavaju tvrdoću površine, smanjuju trenje i poboljšavaju otpornost na oksidaciju - sve osobine koje su važne tijekom faze ulaza u visoku napetost prekidnog sečenja. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i Kad se alat za rezanje HSS-a koristi za strojanje livenog željeza, tvrdog čelika ili kompozitnih metala s prekinutim površinama, premaz djeluje kao prva linija obrane prije nego što se snaga osnovnog materijala preuzme.
Praktične primjene u kojima se alat za rezanje HSS-a dokazuje
Sredstva za obradu i obradu s rupe
U slučaju da je proizvodnja proizvoda u skladu s ovim standardom, potrebno je utvrditi razinu i razinu zauzimanja. Ove značajke stvaraju prekinute površine koje karbidni alat teško može pouzdano upravljati bez pucanja. Sredstva za rezanje HSS-a apsorbiraju ulazni udarac pri svakom prekidu i nastavljaju se rezati s dosljednom geometrijom, što omogućuje strojarima da zadrže čvrste tolerancije na cijelom profilu. Ova pouzdanost smanjuje stopu otpada i vrijeme ponovnog obrade, što čini alat za rezanje HSS troškovno učinkovitim izborom čak i u usporedbi s skupljim opcijama karbida za ove posebne primjene.
Scenariji proizvodnje niskog do srednjeg obima
U proizvodnji niskog do srednjeg obima ekonomičnost alatki za rezanje HSS-a postaje još povoljnija. Sredstva za rezanje HSS-a znatno su lakša za ponovno oštrenje od karbidnih alternativa, što znači da nakon što se rezna oštrica nosi zbog ponavljajućih prekidanih rezova, alat se može ponovno nabroditi i vratiti u rad po djelimičnom trošku zamjene. Ova karakteristika čini alat za rezanje HSS-om posebno praktičnim za obradu prototipa, radionice za popravku i proizvodnju malih serija gdje troškovi lomljenja alata imaju visok proporcionalni utjecaj. Predvidljivo ponašanje nošenja alatki za rezanje HSS-a također podržava bolje upravljanje životnim vijekom alata, omogućavajući strojarima da nacrtaju održavanje prije kvara, a ne reagiraju na neočekivanu kvar.
Često se javljaju pitanja
Zašto alat za rezanje HSS-a bolje reže prekinute rezove od karbida?
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za uređaje za rezanje HSS-a primjenjuje se sljedeći uvjet: To znači da alat za rezanje HSS može apsorbirati mehanički udarac na rezanju tijekom prekidnog ponovnog ulaza bez frakture, dok krhkost karbida čini ga osjetljivim na pucanje pod istim uvjetima.
Može li se s obloženim alatom za rezanje HSS-a poboljšati učinkovitost pri prekidu rezanja metala?
-Da, to je dobro. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za uređaje za rezanje s HSS-om potrebno je utvrditi: Ova svojstva omogućuju premazanim alatkama za rezanje HSS-a da se izdrže abrazivnih i toplinskih napora prekidnog rezanja učinkovitije od neoblačenih verzija, produžavajući životni vijek u zahtjevnim operacijama.
Koje materijale radnog dijela najbolje odgovaraju za alatke za rezanje HSS-a u prekidu rezanja?
Sredstva za rezanje HSS-a dobro se ponašaju u prekidu rezanja čelika, lite željeze, litega metala i legura manje tvrdoće. Za radne komade koje imaju tvrdoću iznad 45 HRC s prekidnim površinama, odlučno se preporučuje odabir alata za rezanje HSS-a s odgovarajućim premazima i ojačanom geometrijom rubova kako bi se održala učinkovitost rezanja i integritet alata.
