
 EN
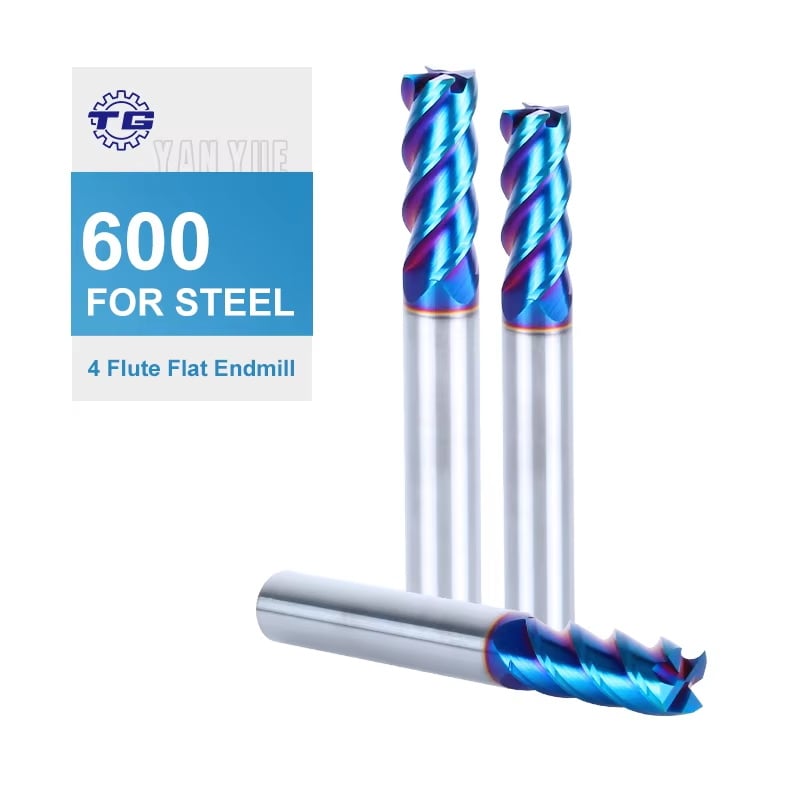
I metalbearbejdning er få udfordringer mere krævende for et værktøjs holdbarhed end afbrudt skæring – en situation, hvor skærekanten gentagne gange træder ind i og ud af værkdelen og absorberer pludselige mekaniske stød ved hver passage. Netop i disse krævende scenarier HSS-skæreværktøjer demonstrerer HSS-skæreværktøjer konsekvent deres værdi. At forstå, hvorfor HSS-skæreværktøjer yder så godt under disse forhold, kræver en nærmere undersøgelse af deres materialeegenskaber, konstruktionsmæssige udformning og fysikken bag afbrudt skæring.
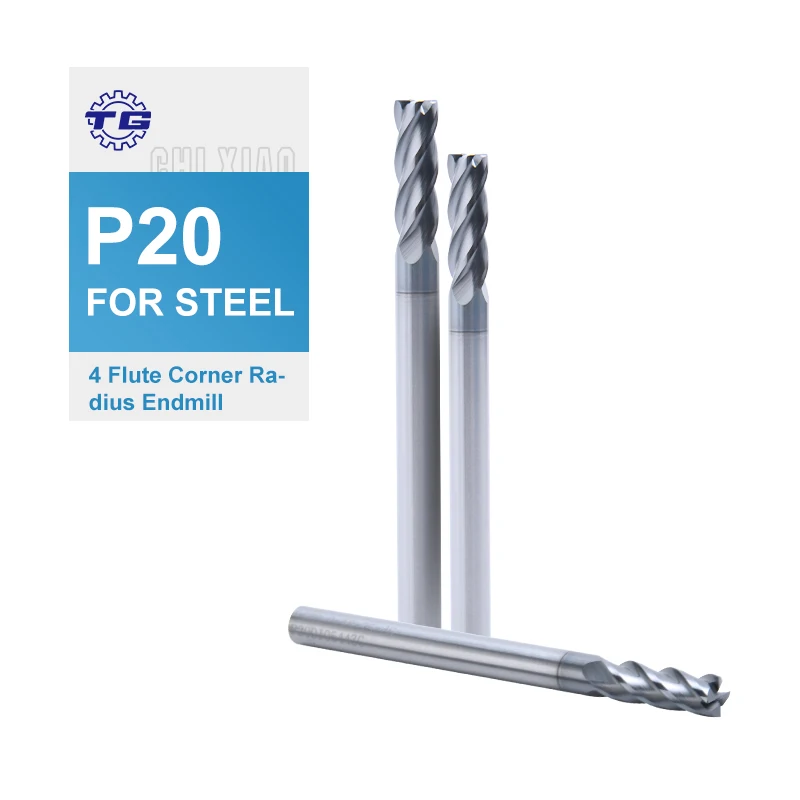
I modsætning til kontinuerlige fræsningsoperationer udsættes HSS-fræser for cyklisk termisk og mekanisk belastning ved afbrudt fræsning. Hver gang skærekanten genoptager kontakt med værkdelen, absorberer den en stødbelastning, der ville knuse brøde værktøjsmaterialer. HSS-fræser er udviklet med en unik kombination af hårdhed og slagsejhed, hvilket gør dem i stand til at absorbere disse gentagne stød uden katastrofal fejl. I denne artikel undersøges de specifikke årsager til, at HSS-fræser er den foretrukne løsning til afbrudt metalfræsning i industrielle og præcisionsfræsningsmiljøer.
Slagsejhedens fordel ved HSS-fræser
Hårdhed og slagsejhed i balance
En af de mest vigtige årsager HSS-skæreværktøjer udmerkede resultater ved afbrudt snit opnås takket være deres ekseptionelle balance mellem hårdhed og slagstyrke. Carbidskærepålser er selvom ekstremt hårde, af natur sprøde og har tendens til at spænde eller knække, når de udsættes for stødbelastninger, som typisk forekommer ved afbrudte snit. HSS-skæreværktøjer kan derimod opretholde tilstrækkelig hårdhed til at skære gennem stål og støbejern samtidig med, at de bevarer den duktile slagstyrke, der er nødvendig for at give lidt under stød uden at knække. Denne mekaniske balance er en afgørende karakteristika for HSS-skæreværktøjer og gør dem grundlæggende mere velegnede til ustabile skæretilstande.
Sammensætningen af hurtigstål – typisk inklusive wolfram, molybdæn, chrom, vanadium og kobalt – giver hurtigstålsskæreværktøjer en mikrostruktur, der modstår revneudbredelse. Når et afbrudt snit overfører et pludseligt stød til skærekanterne, absorberer og omfordeler hurtigstålsskæreværktøjerne den pågældende energi i stedet for at koncentrere den ved spidsen. Denne egenskab reducerer direkte risikoen for for tidlig værktøjsfejl, hvilket er en af grundene til, at drejere specifikt vælger hurtigstålsskæreværktøjer til nøglefurer, tændstifter og krydsborede komponenter.
Modstandsevne mod termisk chok under genindtræden
Afbrudt fræsning genererer også alvorlig termisk cyklus. Skærekanten opvarmes hurtigt under kontakt og afkøles hurtigt under udfasen, hvilket skaber termiske gradienter, der påvirker værktøjsmaterialet. HSS-værktøjer håndterer denne termiske chokbelastning langt bedre end mange keramiske eller carbidbaserede alternativer, fordi deres sammensætning understøtter en moderat termisk ledningsevne og kontrolleret varmeafledning. For HSS-værktøjer med overfladebehandlinger såsom TiN eller TiAlN tilføjer den termiske beskyttelseslag en yderligere barriere mod slid forårsaget af varme, hvilket yderligere forlænger værktøjets levetid ved afbrudte fræsningsoperationer.
Konstruktionsmæssige designfunktioner, der understøtter afbrudt fræsning
Flutedesign og kantforberedelse
Ydelsen af HSS-skæreværktøjer ved afbrudt bearbejdning afhænger ikke udelukkende af materialet – geometrien spiller en lige så afgørende rolle. HSS-skæreværktøjer, der er designet til afbrudte snit, har ofte en robust kerndiameter, positiv eller neutral rakevinkel samt forstærkede skærekanter, der fordeler stødbelastninger mere jævnt over fluten. Et firkantskæreværktøj i HSS med en hjørneradius eliminerer f.eks. den skarpe hjørnefølsomhed, der fører til sprækker under afbrudte betingelser. Hjørneradiusgeometrien fordeler den indledende kontaktspænding over en større overflade og gør det muligt for HSS-skæreværktøjer at genoptage hvert snit med reduceret kantbelastning.
Desuden påvirker fløjtdesignet for HSS-skæreværktøjer spåneaftransportens effektivitet under afbrudte operationer. Når værkdelsoverflader er ujævne, slittede eller indeholder hulrum, skal spånerne fjernes pålideligt for at undgå genbeskæring og sekundær værktøjsbeskadigelse. HSS-skæreværktøjer med veludformede spiralformede fløjter sikrer en konstant spånestrøm, selv når skæringen er afbrudt, hvilket reducerer varmeopbygningen i skæreområdet og understøtter længere værktøjsindgrebscyklusser.
Belægningskompatibilitet og overfladehårdhed
Moderne HSS-skæreværktøjer drager betydelig fordel af avancerede overfladebelægninger, der påføres via fysisk dampaflejring. Disse belægninger øger overfladehårdheden, reducerer friktionen og forbedrer oxidationbestandigheden – alle egenskaber, der er afgørende under den højspændte indtrædelsesfase ved afbrudt skæring. Belægte HSS-skæreværktøjer bibeholder også skarpere skær i længere tid end ubelægte versioner, da belægningen beskytter stålsubstratet mod slid fra både abrasiv og adhesiv slitage. Når HSS-skæreværktøjer anvendes til at bearbejde støbejern, hærdet stål eller sammensatte metaller med afbrudte overflader, fungerer belægningen som første forsvarslinje, inden substratmaterialets holdbarhed træder i kraft.
Praktiske anvendelser, hvor HSS-skæreværktøjer viser deres værdi
Bearbejdning af arbejdsemner med slits, nøgler og tværgennemborede huller
HSS-skæreværktøjer er særligt værdifulde i værksteder og produktionsmiljøer, hvor arbejdsemnerne indeholder nøglegange, slits, borhuller eller støbte indkapslinger. Disse funktioner skaber afbrudte overflader, som carbidskæreværktøjer har svært ved at håndtere pålideligt uden at spænde. HSS-skæreværktøjer absorberer indtrædelsesslaget ved hver afbrydelse og fortsætter med at skære med konstant geometri, hvilket giver drejere mulighed for at opretholde stramme tolerancer over hele profilen. Denne pålidelighed reducerer udskudsprocenten og omstillingstiden, hvilket gør HSS-skæreværktøjer til et omkostningseffektivt valg – selv når de sammenlignes med dyrere carbidmuligheder til disse specifikke anvendelser.
Produktionsscenarier med lav til medium kapacitet
Ved lav- til mellemstor seriemæssig produktion bliver økonomien ved brug af HSS-skæreværktøjer endnu mere fordelagtig. HSS-skæreværktøjer er betydeligt nemmere at genopstive end alternativer i hårdmetall, hvilket betyder, at når skærekanterne slites efter gentagne afbrudte snit, kan værktøjet genpoleres og genbruges til en brøkdel af erstatningsomkostningerne. Denne egenskab gør HSS-skæreværktøjer særligt praktiske til prototyppemaskinbearbejdning, reparationsservice og småseriemæssig produktion, hvor omkostningerne ved værktøjsbrud har en stor proportional indvirkning. Den forudsigelige slidadfærd hos HSS-skæreværktøjer understøtter også en bedre værktøjslevetidsstyring, så maskinoperatører kan planlægge vedligeholdelse før fejl opstår i stedet for at reagere på uventet brud.
Ofte stillede spørgsmål
Hvorfor klarede HSS-skæreværktøjer afbrudte snit bedre end hårdmetall?
HSS-skærsværktøjer har en højere forhold mellem toughhed og hårdhed end carbids. Dette betyder, at HSS-skærsværktøjer kan absorbere mekanisk stød ved skærekanterne under afbrudt genindtræden uden at brække sammen, mens carbids sproghed gør det sårbart over for spåning under de samme forhold.
Kan belagte HSS-skærsværktøjer forbedre ydelsen ved afbrudt metalbearbejdning?
Ja. Belagte HSS-skærsværktøjer giver forbedret overfladehårdhed og reduceret friktion ved skæregrænsefladen. Disse egenskaber gør det muligt for belagte HSS-skærsværktøjer at tåle de abrasive og termiske spændinger ved afbrudt bearbejdning mere effektivt end ubelagte versioner og udvider dermed levetiden i krævende operationer.
Hvilke værkdelsmaterialer er bedst egnet til HSS-skærsværktøjer ved afbrudt bearbejdning?
HSS-skæreværktøjer yder godt ved afbrudt bearbejdning af stål, støbejern, støbemetal og legeringer med lavere hårdhed. Ved værkdelen, der kombinerer en hårdhed på over 45 HRC med afbrudte overflader, anbefales det kraftigt at vælge HSS-skæreværktøjer med passende belægninger og forstærket skæreekantgeometri for at opretholde skæreydelsen og værktøjets integritet.
