
 EN
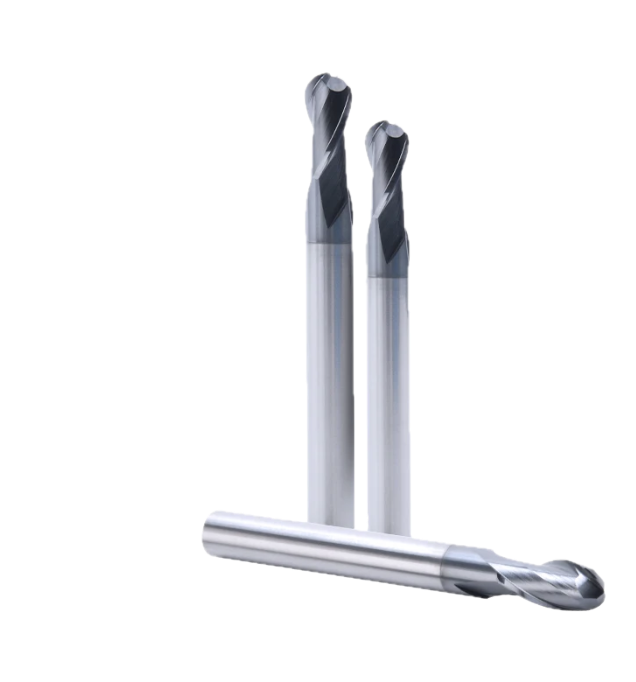
Maschinenschwingungen bleiben eine der bedeutendsten Herausforderungen bei präziser CNC-Bearbeitung und beeinflussen direkt die Oberflächenqualität, die Werkzeuglebensdauer sowie die Maßgenauigkeit. Ein carbide end mill löst dieses kritische Problem durch inhärente Materialeigenschaften und ein fortschrittliches geometrisches Design, das unerwünschte Schwingungen während des Zerspannungsvorgangs grundlegend reduziert. Das Verständnis dafür, wie carbide end mill steifigkeit funktioniert, hilft Herstellern dabei, ihre Zerspanungsprozesse zu optimieren und bei anspruchsvollen Anwendungen überlegene Ergebnisse zu erzielen.
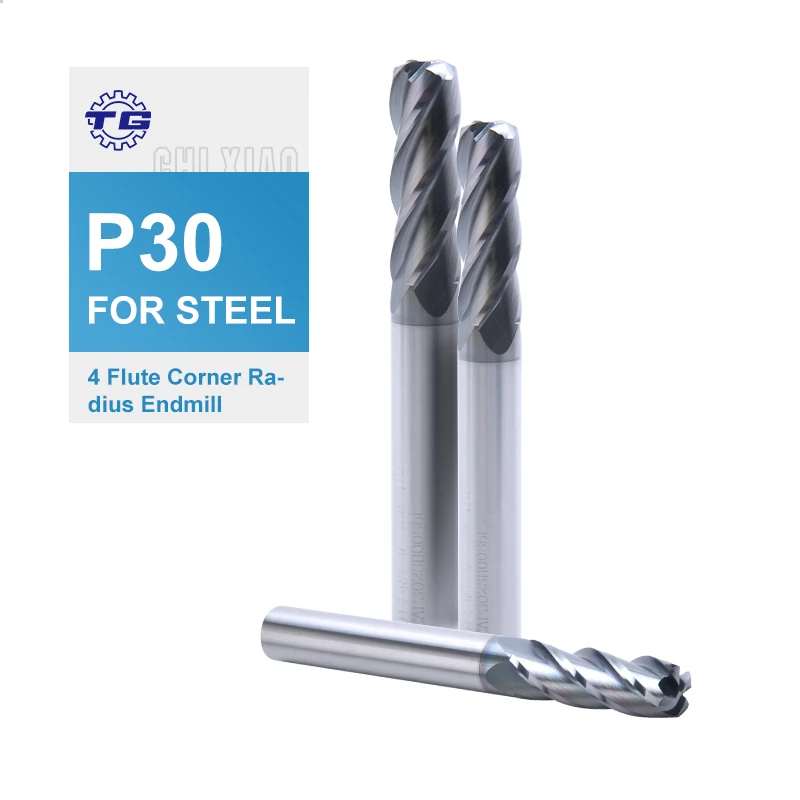
Die Steifigkeitsvorteile eines carbide end mill reichen über die bloße Materialfestigkeit hinaus. Die Kombination aus dem Elastizitätsmodul von Hartmetall, dessen thermischer Stabilität und präzisen Fertigungstoleranzen ergibt ein Werkzeug, das unter extremen Zerspanungskräften seine geometrische Konsistenz bewahrt. Diese Stabilität führt zu messbaren Verbesserungen der Zerspanungsleistung: Sie verringert das Auftreten von Regenschwingungen (Chatter), verbessert die Oberflächenqualität und verlängert die Werkzeuglebensdauer im Vergleich zu herkömmlichen Stahlzerspanungswerkzeugen.
Materialzusammensetzung und Steifigkeitsvorteile
Überlegener Elastizitätsmodul von Hartmetall
Hartmetall weist einen Elastizitätsmodul auf, der etwa dreimal so hoch ist wie der von Schnellarbeitsstahl; das bedeutet, dass es Verformungen unter Schnittkräften mit außergewöhnlicher Effizienz widersteht. Wenn eine carbide end mill variablen Schnittlasten ausgesetzt ist, verhindert diese Materialeigenschaft eine unvorhersehbare Ablenkung des Werkzeugs. Die geringere Ablenkung führt direkt zu einer konsistenten Schnittgeometrie, was für die Kontrolle von Schwingungsamplitude und -frequenz während der Zerspanungsprozesse entscheidend ist.
Diese überlegene Steifigkeit bedeutet, dass ein carbide end mill seine Schneidkantenposition mit nur geringer Abweichung beibehält, selbst wenn sich die Spindeldrehzahlen ändern oder die Schnittkräfte stark ansteigen. Das Werkzeug bleibt der programmierten Bahn treu und verhindert, dass das System Werkzeug–Spindel–Werkstück in Resonanzbedingungen gerät, die andernfalls zerstörerische Schwingungen erzeugen würden.
Dichte und Masseneigenschaften
Die hohe Dichte von Hartmetall bietet Massenvorteile, die die Werkzeugleistung während dynamischer Zerspanungszyklen stabilisieren. Ein carbide end mill mit identischer Geometrie wie ein Stahlwerkzeug deutlich schwerer ist und dadurch die Trägheitsdämpfungseigenschaften verbessert. Diese erhöhte Masse widersteht plötzlichen Beschleunigungsänderungen, insbesondere bei schnellen Vorschub-Ein- und -Ausfahrten, bei denen sich die Schwingung bei herkömmlichen Werkzeugen traditionell verstärkt.
Die höhere Dichte eines carbide end mill ermöglicht Herstellern zudem, Werkzeuge mit kleinerem Durchmesser einzusetzen, die eine vergleichbare oder sogar überlegene Steifigkeit gegenüber größeren Stahlwerkzeugen aufweisen. Dieser geometrische Vorteil erlaubt den Zugang zu engen inneren Merkmalen, während gleichzeitig die zur Unterdrückung von Schwingungen in anspruchsvollen Schnittzonen erforderliche Steifigkeit erhalten bleibt.
Geometrische Gestaltungsfaktoren zur Schwingungskontrolle
Fraesengeometrie und Präzision der Schneidkante
Acarbide end mill profitiert von einer Fertigungsgenauigkeit, die stets Schneiden mit minimaler Variation über mehrere Schneiden erzeugt. Diese Gleichmäßigkeit stellt sicher, dass alle Schneiden gleichzeitig und symmetrisch in das Werkstück eingreifen und so die unausgeglichenen Schnittkräfte vermeidet, die Schwingungsmuster auslösen. Bei ungleichmäßigem Schneideneingriff erfährt das Werkzeug eine exzentrische Belastung, die die Laufgenauigkeit verstärkt und selbst bei steifem Material Rattern erzeugt.
Moderne carbide end mill die Konstruktionen beinhalten optimierte Steigungswinkel und Spanwinkel, die die Schnittkräfte gleichmäßig über die Werkzeugstruktur verteilen. Diese geometrischen Verbesserungen verringern Spannungskonzentrationsstellen und gleichen den Kraftverlauf durch die Schneiden ab, wodurch sich vorhersehbare Schwingungsreaktionseigenschaften ergeben.
Stabilität der Schaft-Halter-Schnittstelle
Die Präzision zwischen einem carbide end mill der Schaft und seine Aufnahme stellen eine kritische Schnittstelle für die Schwingungsregelung dar. Hartmetallwerkzeuge halten während der gesamten Fertigung extrem enge Maßtoleranzen ein und gewährleisten dadurch konsistente Klemmbedingungen in modernen CNC-Aufnahmen. Diese präzise Passung beseitigt Mikrobewegungen an der Schnittstelle, die andernfalls als Schwingungsquelle und Verstärkungsmechanismus wirken würden.
Wenn ein carbide end mill wenn das Werkzeug sicher in einer Präzisionsaufnahme mit minimaler radialer Laufgenauigkeit sitzt, verhält sich die gesamte Werkzeug-Spindel-Anordnung wie eine einheitliche, steife Struktur. Diese Integration ist entscheidend für die Unterdrückung von Schwingungen, da jede Relativbewegung zwischen Werkzeug und Aufnahme Phasenverschiebungen bei der Kraftübertragung hervorruft, die typischerweise die Ratterbedingungen verschlechtern.
Zerspanleistung und Ergebnisse bei der Schwingungsreduktion
Oberflächengüteverbesserungen durch Stabilität
Die Steifigkeitsvorteile eines carbide end mill erzeugen direkt Oberflächen mit überlegener Qualität an Präzisionsteilen. Wenn die Werkzeugverformung minimiert wird, bleibt die Schnittkante in einer konstanten Eingriffstiefe, wodurch eine gleichmäßige Spanstärke entsteht und Material mit vorhersehbaren Kräften abgetragen wird. Diese Stabilität verhindert die sich wiederholenden Werkzeugmarkierungen und Oberflächenunregelmäßigkeiten, die durch Schwingungen bei herkömmlichen Werkzeugen entstehen.
Werkzeugwechsel zu carbide end mill reduziert häufig die Notwendigkeit nachfolgender Feinbearbeitungsschritte bei engen Toleranzen. Die inhärente Steifigkeit überträgt sich als Werkzeugstabilität in messbare Maßgenauigkeit und ästhetisch überlegene Oberflächenprofile, senkt dadurch die Kosten für nachgeschaltete Prozesse und steigert die Produktionseffizienz.
Verlängerte Werkzeuglebensdauer durch geringere Ermüdung
Schwingungen verursachen zyklische Wechsel der Spannung, die den Werkzeugverschleiß beschleunigen und Rissbildung an den Schneiden begünstigen. Ein carbide end mill hält während seiner gesamten Lebensdauer eine geringere Schwingungsamplitude aufrecht und reduziert dadurch drastisch die mechanischen Ermüdungsbelastungen, denen das Werkzeugmaterial ausgesetzt ist. Diese erhöhte Haltbarkeit führt zu einer deutlich längeren Werkzeuglebensdauer im Vergleich zu Stahlalternativen – oft um das 5- bis 15-Fache größere Schnittstrecken, bevor ein Austausch erforderlich wird.
Die vibrationsdämpfenden Eigenschaften eines carbide end mill reduzieren zudem thermische Wechselspannungen an den Schneiden bei unterbrochenen Schnitten. Werkstücke mit Hohlräumen, Kühlrippen oder komplexen Geometrien erzeugen periodische Lastwechsel, die bei herkömmlichen Werkzeugen thermischen Schock verursachen. Die überlegene Steifigkeit und Wärmeleitfähigkeit von Hartmetall mildern diese Effekte ab, schützen die Werkzeuggeometrie und verlängern die produktive Werkzeuglebensdauer in anspruchsvollen Anwendungen.
Außerdem kann ein carbide end mill verträgt höhere Schnittgeschwindigkeiten, ohne die Vibration zu verstärken, und ermöglicht dadurch aggressive Bearbeitungsstrategien, die die Zykluszeit verkürzen, ohne die Werkzeugzuverlässigkeit zu beeinträchtigen. Dieser Leistungsbereich erweitert die Fertigungsflexibilität und ermöglicht es Konstrukteuren, die Schnittparameter gleichzeitig für Produktivität und Präzision zu optimieren.
FAQ
Wie reduziert die Steifigkeit des Hartmetallmaterials gezielt Schwingungen durch Regelschwingungen (Chatter)?
Acarbide end mill reduziert Regelschwingungen (Chatter) durch seinen dreimal höheren Elastizitätsmodul im Vergleich zu Stahl, wodurch die Werkzeugverformung unter Schnittkräften minimiert wird. Wenn das Werkzeug einer Biegung widersteht, behält die Schneide eine konstante Schnitttiefe bei und verhindert so den sich selbst verstärkenden Schwingungszyklus, der Regelschwingungen verursacht. Die überlegene Steifigkeit erhöht zudem die Eigenfrequenz des Werkzeug-Spindel-Systems, verschiebt den Resonanzpunkt weg von typischen Betriebsdrehzahlen und unterdrückt dadurch die Entstehung von Schwingungen noch weiter.
Kann ein Hartmetall-Fräser in instabilen Aufspannungen die Schwingungen vollständig eliminieren?
Während einer carbide end mill bietet außergewöhnliche Steifigkeitsvorteile, kann jedoch keine Vibrationen beseitigen, die durch Grundprobleme der Maschineneinrichtung verursacht werden, wie abgenutzte Spindellager, lockere Werkstückspannung oder unzureichende Steifigkeit der Werkzeugmaschine. Die carbide end mill überzeugt bei der Kontrolle von Vibrationen direkt an der Schnittstelle selbst, doch systembedingte Maschinenzustände bleiben der entscheidende Faktor für das gesamte Ratterverhalten. Die Kombination einer hochsteifen carbide end mill mit ordnungsgemäßer Maschinenwartung, stabiler Werkstückspannung und optimierten Schnittparametern liefert die besten Ergebnisse bei der Vibrationskontrolle.
Bei welchen Schnittgeschwindigkeiten werden die vibrationsdämpfenden Vorteile einer Hartmetall-Fräser maximiert?
Acarbide end mill zeigt im empfohlenen Geschwindigkeitsbereich – typischerweise 100 bis 1500 surface feet per minute, je nach Werkstoff und Geometrie – eine optimale Vibrationskontrolle. Höhere Schnittgeschwindigkeiten erzeugen im Allgemeinen kleinere Spanformen mit geringerer Kraftgröße und gleichmäßigerer Kraftverteilung, wodurch die vibrationsdämpfenden Vorteile der Werkzeugsteifigkeit verstärkt werden. Die carbide end mill die thermische Stabilität ermöglicht zudem einen dauerhaften Hochgeschwindigkeitsbetrieb ohne Kantenverschlechterung, sodass Hersteller während langer Fertigungszyklen die maximale Steifigkeitsleistung aufrechterhalten können.
Inhaltsverzeichnis
- Materialzusammensetzung und Steifigkeitsvorteile
- Geometrische Gestaltungsfaktoren zur Schwingungskontrolle
- Zerspanleistung und Ergebnisse bei der Schwingungsreduktion
-
FAQ
- Wie reduziert die Steifigkeit des Hartmetallmaterials gezielt Schwingungen durch Regelschwingungen (Chatter)?
- Kann ein Hartmetall-Fräser in instabilen Aufspannungen die Schwingungen vollständig eliminieren?
- Bei welchen Schnittgeschwindigkeiten werden die vibrationsdämpfenden Vorteile einer Hartmetall-Fräser maximiert?
