Ingeniería de Precisión Adaptada a sus Especificaciones Exactas
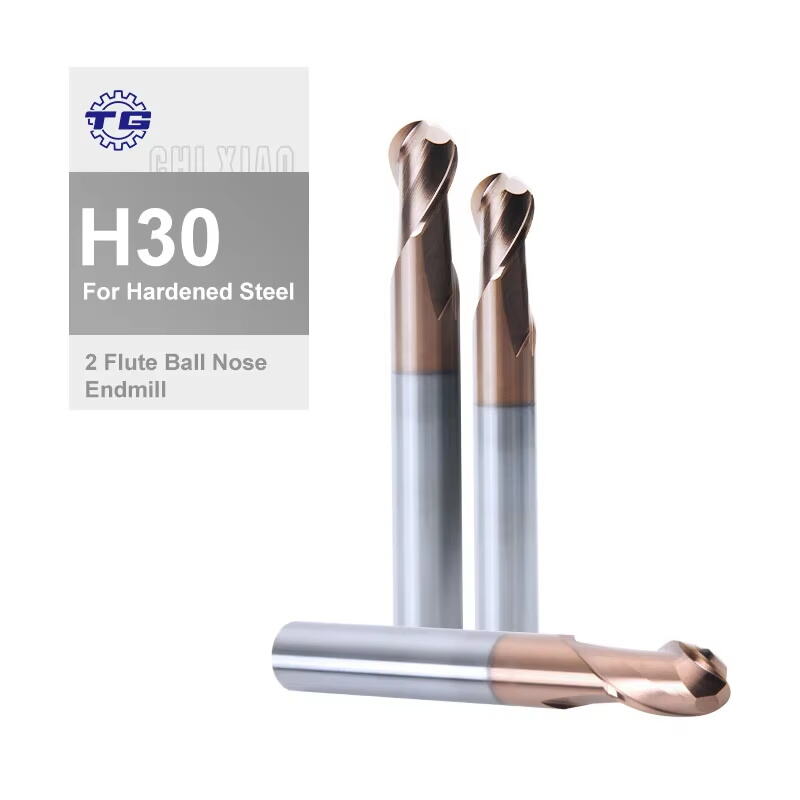
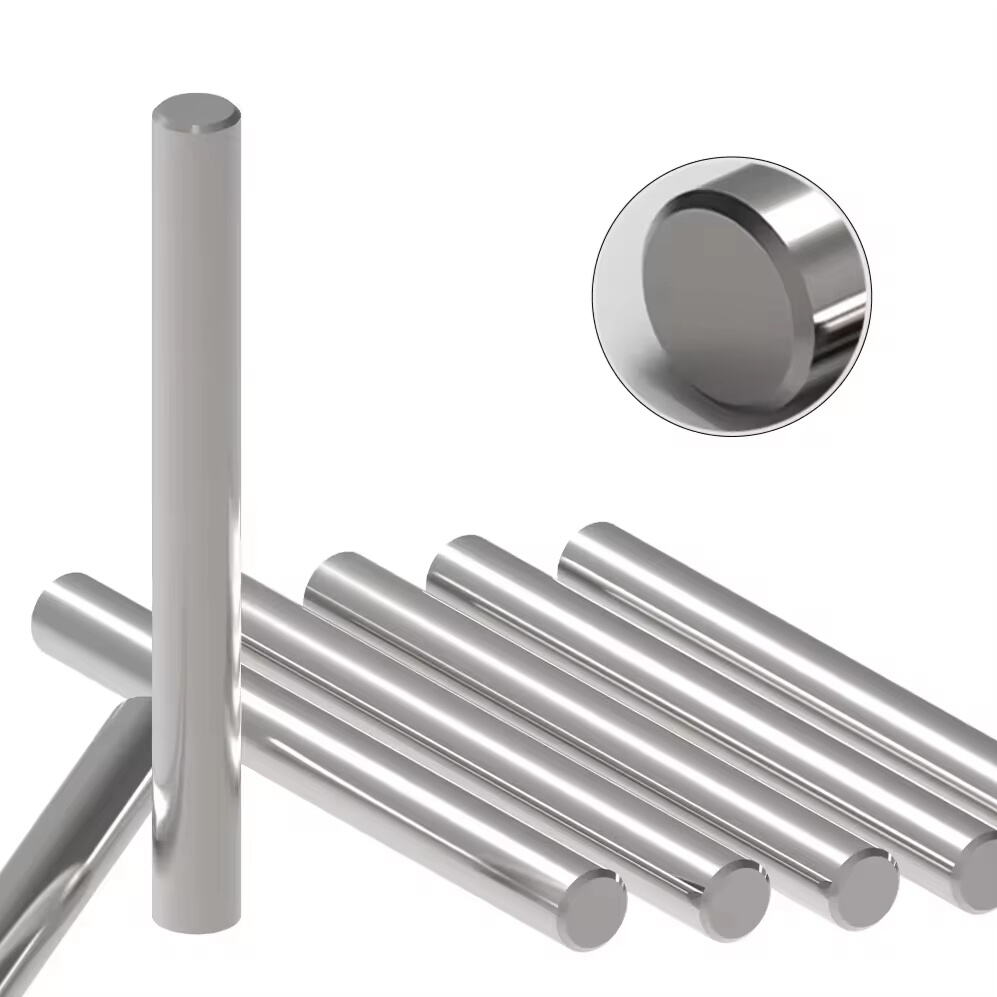
La característica distintiva de las fresas de extremo personalizadas radica en su adaptación completa a sus desafíos específicos de fabricación mediante ingeniería de precisión que aborda todos los aspectos de la operación de corte. A diferencia de las herramientas estándar fabricadas según especificaciones de uso general, estos instrumentos especializados pasan por procesos de diseño minuciosos que consideran la composición exacta de su material, las tolerancias requeridas, el volumen de producción y los requisitos geométricos únicos. Esta personalización comienza con un análisis exhaustivo de las propiedades del material de la pieza de trabajo, incluyendo su dureza, características térmicas y comportamiento de formación de virutas, garantizando así que la geometría de la herramienta de corte se adapte perfectamente a estos atributos específicos. Los ingenieros calculan ángulos de hélice óptimos que equilibran las fuerzas de corte al tiempo que favorecen una evacuación eficiente de las virutas desde la zona de corte, evitando así el re-corte de virutas, que daña el acabado superficial y acelera el desgaste de la herramienta. El número de ranuras (flutes) se evalúa cuidadosamente según el tipo de material y el acabado deseado: menos ranuras ofrecen mayores canales para virutas en aluminio y materiales más blandos, mientras que un mayor número de ranuras permite lograr acabados superiores en aleaciones más duras. Las fresas de extremo personalizadas incorporan radios de esquina calculados con precisión que refuerzan los filos de corte y generan los chaflanes requeridos en las piezas terminadas, eliminando así operaciones secundarias de desbarbado. La optimización del diámetro del núcleo asegura una rigidez máxima para resistir la flexión durante cortes pesados, manteniendo al mismo tiempo un volumen adecuado de ranuras para la evacuación de virutas. El tratamiento del filo de corte recibe atención especializada, con opciones como afilado (honing), chaflanado o modificaciones geométricas específicas que mejoran notablemente la resistencia del filo y el rendimiento inicial de corte. La posibilidad de especificar longitudes de trabajo exactas minimiza el voladizo de la herramienta, mejorando su rigidez y resistencia a las vibraciones, lo que se traduce en un acabado superficial y una precisión dimensional superiores. Las configuraciones del vástago se adaptan a sus sistemas específicos de sujeción de herramientas, garantizando una fuerza de sujeción óptima y características de desalineación (runout) que influyen directamente en la precisión del corte. Técnicas avanzadas de fabricación —como el electroerosionado por hilo (wire EDM), el rectificado y la aplicación precisa de recubrimientos— permiten crear estas geometrías complejas con una exactitud del orden de los micrómetros. Los recubrimientos especializados seleccionados específicamente para su aplicación aportan mayor dureza, menor fricción o mejor resistencia al calor, extendiendo significativamente la vida útil de la herramienta frente a alternativas sin recubrimiento. Esta personalización integral elimina los compromisos de rendimiento inherentes a la adaptación de herramientas de uso general, aportando mejoras cuantificables en el tiempo de ciclo, la vida útil de la herramienta y la calidad de las piezas, lo que justifica la inversión mediante una reducción del costo por pieza en entornos de producción de volumen medio a alto.
 EN