Skontaktuj się ze mną natychmiast w przypadku wystąpienia jakichkolwiek problemów!

Wszystkie kategorie

niestandardowe frezarki

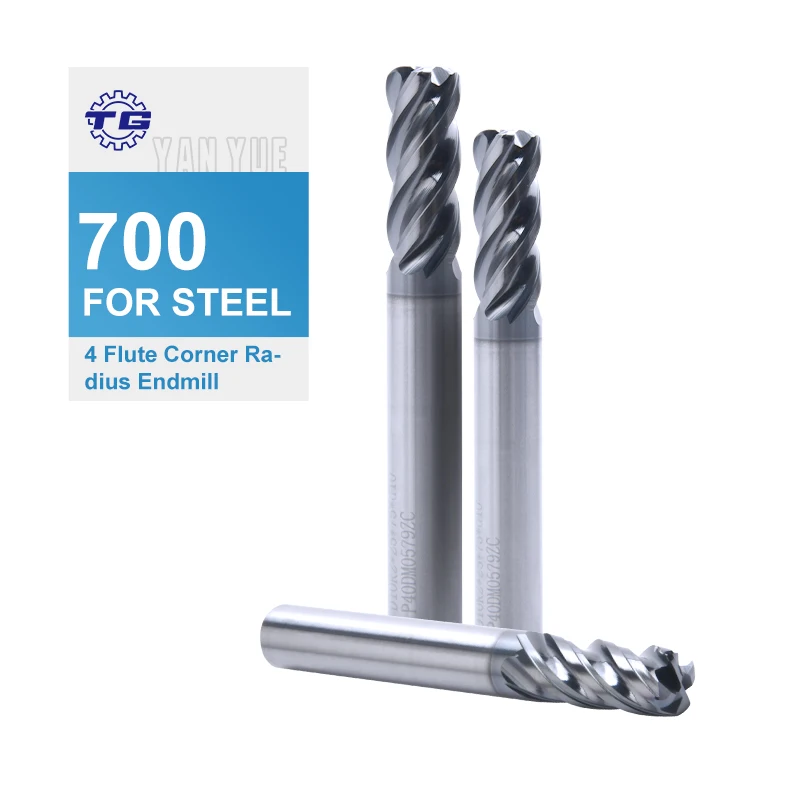
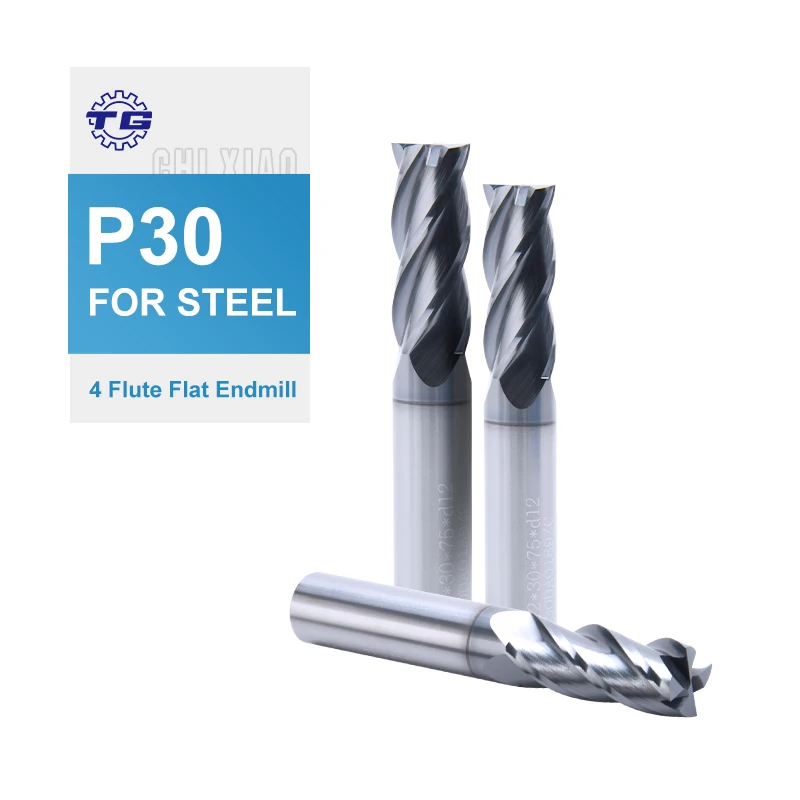
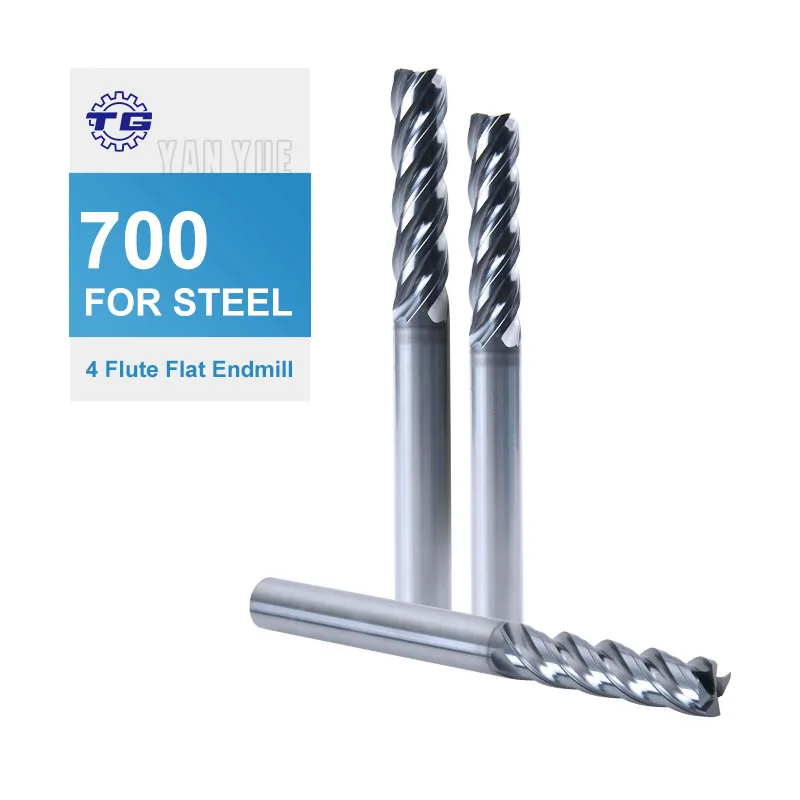
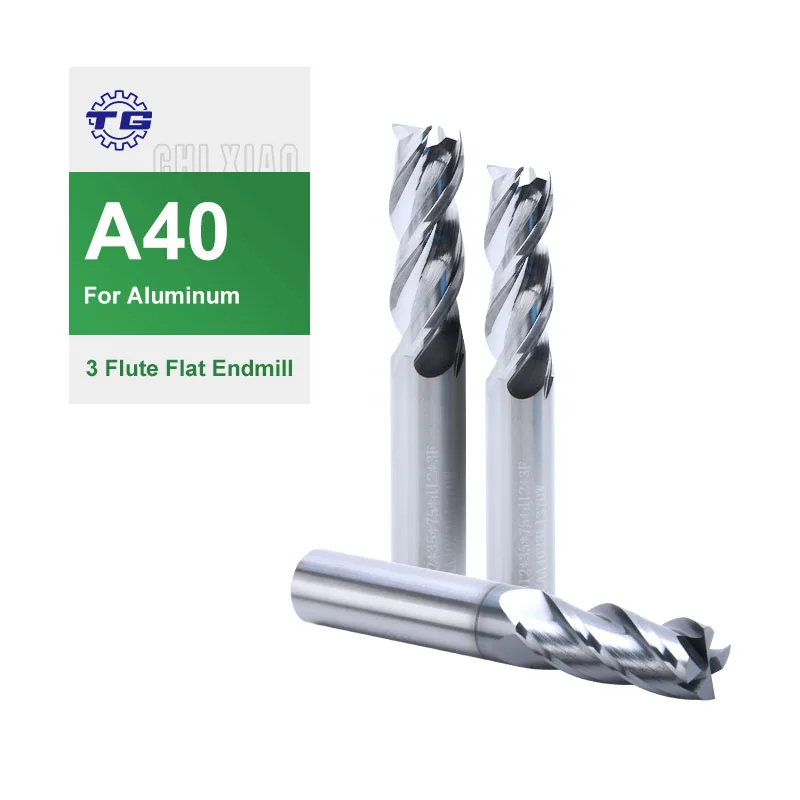
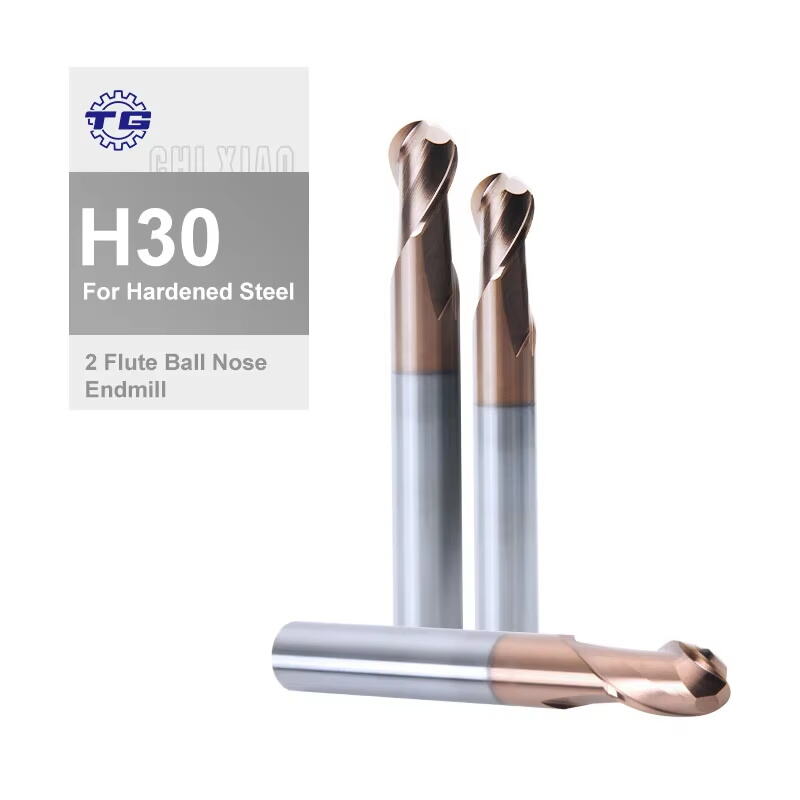
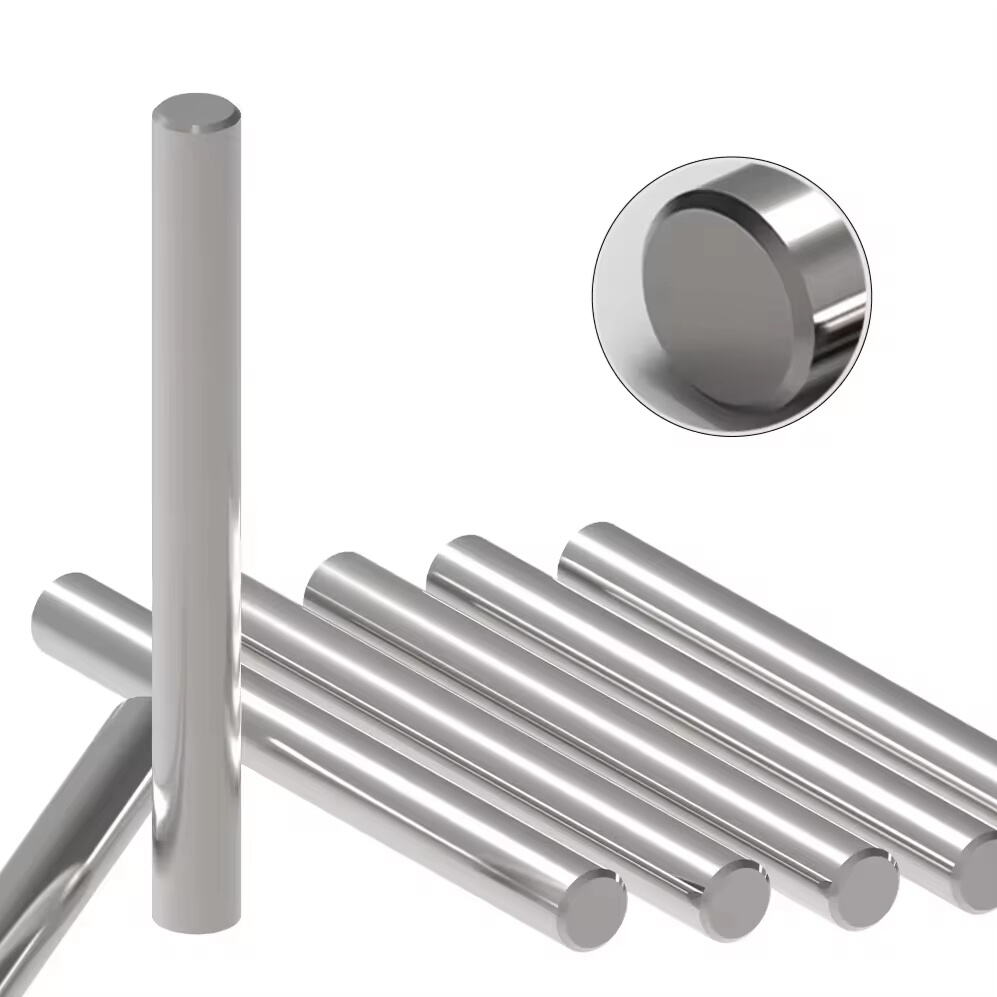
Wiertła frezarskie specjalne to narzędzia cięciowe zaprojektowane z myślą o spełnieniu precyzyjnych wymagań produkcyjnych, których nie są w stanie zaspokoić standardowe rozwiązania cięciowe. Te narzędzia wykonane z użyciem obróbki precyzyjnej są projektowane indywidualnie dla konkretnych zadań i charakteryzują się unikalnymi geometriami, wymiarami oraz specyfikacjami dostosowanymi do określonych materiałów i operacji frezowania. Przemysł produkcyjny polega na wiertłach frezarskich specjalnych, aby osiągnąć wyjątkową dokładność przy obróbce złożonych komponentów wymagających specjalnych profili cięcia. Główne zadanie tych narzędzi polega na usuwaniu materiału metodą cięcia obrotowego, przy czym narzędzie wiruje z dużą prędkością podczas przesuwania się przez obrabiany przedmiot, tworząc pożądane kształty, kontury oraz powierzchnie. Wiertła frezarskie specjalne cechują się starannie obliczonymi kształtami rowków, kątami śrubowymi oraz konfiguracjami krawędzi tnących, które zoptymalizowane są pod kątem konkretnych zastosowań. Postęp technologiczny umożliwił producentom wykonywanie tych narzędzi z ekstremalną precyzją, w tym z funkcjami takimi jak zmienne kąty śrubowe redukujące drgania, specjalne powłoki wydłużające żywotność narzędzia oraz innowacyjne geometrie poprawiające odprowadzanie wiórków. Proces dostosowywania rozpoczyna się od szczegółowej analizy wyzwania obróbkowego, uwzględniającej takie czynniki jak twardość materiału, pożądany rodzaj wykończenia powierzchni, objętość produkcji oraz dopuszczalne tolerancje wymiarowe. Inżynierowie współpracują ze specjalistami od narzędzi, aby określić optymalne specyfikacje, w tym średnicę, długość, liczbę rowków, promień zaokrąglenia narożnika oraz przygotowanie krawędzi tnącej. Te precyzyjne narzędzia pełnią kluczowe role w przemyśle lotniczym, produkcji urządzeń medycznych, przemyśle motocyklowym i samochodowym, budowie form oraz przemyśle elektronicznym. Zastosowania obejmują m.in. tworzenie skomplikowanych implantów medycznych wymagających biokompatybilnego wykończenia powierzchni oraz frezowanie żaroodpornych stopów superwytrzymałych w elementach turbin. Wiertła frezarskie specjalne są stosowane w sytuacjach, w których standardowe narzędzia dają niewystarczające rezultaty, powodują nadmierne zużycie narzędzi lub nie pozwalają osiągnąć wymaganych tolerancji. Inwestycja w te specjalistyczne narzędzia przynosi istotne korzyści w postaci zwiększonej wydajności produkcji, skrócenia czasów cyklu, lepszej jakości wyrobów oraz obniżenia ogólnych kosztów produkcji – przy zastosowaniu ich w odpowiednich przypadkach, gdzie niezbędne są ich unikalne możliwości.

Polecane nowe produkty

Inwestycja w niestandardowe frezy końcowe przynosi istotne korzyści praktyczne, które bezpośrednio wpływają na operacje produkcyjne oraz rentowność przedsiębiorstwa. Najbardziej natychmiastową zaletą jest zwiększone wykonywanie precyzyjnych obróbek, umożliwiające osiągnięcie ścislejszych tolerancji i doskonałej jakości powierzchni bez konieczności wykonywania dodatkowych operacji. Użycie narzędzi zaprojektowanych specjalnie do danego zastosowania pozwala uniknąć kompromisów wynikających z adaptacji uniwersalnych narzędzi tnących do zadań specjalistycznych. Ta precyzja przekłada się bezpośrednio na obniżenie wskaźnika odpadów oraz wzrost liczby części przygotowanych poprawnie już w pierwszym przebiegu – oznacza to więcej gotowych do użycia elementów z każdej serii produkcyjnej. Efektywność produkcji znacznie rośnie, ponieważ zoptymalizowane narzędzia pozwalają na szybsze i bardziej intensywne cięcie niż standardowe alternatywy, zachowując przy tym dokładność wymiarową. Specjalistyczna geometria i parametry cięcia umożliwiają wyższe tempo usuwania materiału, skracając czas cyklu i zwiększając wydajność bez konieczności zakupu dodatkowego sprzętu lub zatrudniania dodatkowego personelu. Kolejną kluczową korzyścią ekonomiczną jest wydłużenie żywotności narzędzi: prawidłowo zaprojektowane niestandardowe frezy końcowe znacznie dłużej wytrzymują zużycie niż standardowe narzędzia pracujące poza ich optymalnymi parametrami eksploatacyjnymi. Ta większa trwałość redukuje częstotliwość wymiany narzędzi, minimalizując przerwy w produkcji oraz obniżając całkowite koszty narzędzi pomimo wyższych początkowych inwestycji. Osiąga się niezwykłą elastyczność w obróbce różnych materiałów, ponieważ niestandardowe specyfikacje mogą obejmować trudne do przetwarzania materiały, które szybko niszczą zwykłe narzędzia. Niezależnie od tego, czy pracujesz ze stalami hartowanymi, stopami specjalnymi, kompozytami czy materiałami ściernymi, dopasowana geometria krawędzi tnących oraz odpowiednie powłoki zapewniają niezawodną pracę. Możliwość obróbki złożonych kształtów w jednej operacji eliminuje konieczność wielokrotnej wymiany narzędzi i przemieszczania detalu, co wprowadza błędy skumulowane oraz zużywa cenny czas produkcyjny. Elastyczność procesów produkcyjnych znacznie rośnie, gdy dysponujesz narzędziami zdolnymi do realizacji operacji specjalistycznych, które w przeciwnym przypadku wymagałyby outsourcingu lub zakupu dodatkowego sprzętu. Jakość produktów staje się bardziej spójna w kolejnych seriach produkcyjnych, ponieważ niestandardowe frezy końcowe dłużej zachowują swoje właściwości tnące i zapewniają powtarzalne rezultaty nawet w wymagających zastosowaniach. Zmniejsza się liczba operacji wykończeniowych wtórnych, ponieważ narzędzia generują wymaganą jakość powierzchni bezpośrednio w trakcie procesu obróbkowego, co obniża koszty pracy i skraca terminy dostawy. Możliwości rozwiązywania problemów znacznie rosną, ponieważ rozwiązania niestandardowe pokonują ograniczenia, których nie potrafią przezwyciężyć standardowe narzędzia, umożliwiając przyjęcie zamówień wcześniej uznawanych za niewykonalne. Przewaga konkurencyjna uzyskana dzięki wyższej jakości części, szybszym terminom dostawy oraz możliwości realizacji trudnych zadań sprzyja pozytywnemu położeniu Twojej firmy na wymagających rynkach, gdzie precyzja i niezawodność są cenione wyjątkowo wysoko.

Najnowsze wiadomości

Który typ wierteł sprawdza się najlepiej w projektach betonowych?

30

Dec

Który typ wierteł sprawdza się najlepiej w projektach betonowych?

Wybór odpowiedniego wiertełka do prac betonowych może decydować o powodzeniu instalacji lub frustrującej sytuacji związanej z uszkodzonymi narzędziami i materiałami. Wiercenie w betonie wymaga specjalistycznego sprzętu zaprojektowanego do...
POKAŻ WIĘCEJ
Kiedy należy stosować frezy węglikowe zamiast frezów ze stali szybkotnącej (HSS)?

10

Feb

Kiedy należy stosować frezy węglikowe zamiast frezów ze stali szybkotnącej (HSS)?

Wybór odpowiedniego narzędzia skrawającego do operacji frezowania jest kluczowy dla osiągnięcia optymalnej wydajności, jakości powierzchni oraz długowieczności narzędzia. Wybór między frezami węglikowymi a frezami ze stali szybkotnącej (HSS) ma istotny wpływ na efektywność produkcji...
POKAŻ WIĘCEJ
W których branżach najbardziej polegano na narzędziach tnących ze stali szybkotnącej?

31

Mar

W których branżach najbardziej polegano na narzędziach tnących ze stali szybkotnącej?

Narzędzia ze stali szybkotnącej stały się niezastąpione w wielu sektorach przemysłowych dzięki wyjątkowej twardości, odporności na wysokie temperatury oraz skuteczności tnącej. Te specjalistyczne narzędzia tnące zachowują ostrze i integralność strukturalną nawet...
POKAŻ WIĘCEJ
Dlaczego frezy czołowe z węglików spiekanych są lepsze do cięcia metali?

31

Mar

Dlaczego frezy czołowe z węglików spiekanych są lepsze do cięcia metali?

W przypadku precyzyjnych operacji cięcia metali wybór narzędzia tnącego ma bezpośredni wpływ na wydajność, jakość powierzchni po obróbce oraz ogólne koszty produkcji. Frezy czołowe z węglików spiekanych stały się preferowanym rozwiązaniem dla wymagających operacji cięcia metali...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000

niestandardowe frezarki

Inżynieria precyzyjna dopasowana do Twoich dokładnych specyfikacji

Inżynieria precyzyjna dopasowana do Twoich dokładnych specyfikacji

Kluczową cechą frezów specjalnych jest ich pełna adaptacja do konkretnych wyzwań produkcyjnych klienta dzięki precyzyjnemu inżynierii, która uwzględnia każdy aspekt operacji frezowania. W przeciwieństwie do narzędzi standardowych, produkowanych zgodnie z ogólnymi specyfikacjami, te specjalistyczne narzędzia podlegają szczegółowym procesom projektowania, w ramach których brane są pod uwagę dokładny skład materiału obrabianego, wymagane dopuszczalne odchyłki, objętość produkcji oraz unikalne wymagania geometryczne. Ten proces dostosowania rozpoczyna się od kompleksowej analizy właściwości materiału przedmiotu obrabianego, w tym jego twardości, charakterystyki cieplnej oraz zachowania podczas tworzenia wiórków, co zapewnia, że geometria ostrza frezu idealnie odpowiada tym konkretnym cechom. Inżynierowie obliczają optymalne kąty śrubowe, które równoważą siły cięcia i jednocześnie sprzyjają skutecznej ewakuacji wiórków ze strefy cięcia, zapobiegając ponownemu przetwarzaniu wiórków, które pogarszają jakość powierzchni i przyspieszają zużycie narzędzia. Liczbę łopatek dobiera się z należytą starannością w zależności od rodzaju materiału i pożądanej jakości powierzchni: mniejsza liczba łopatek zapewnia większe kanały na wiórki w przypadku aluminium i miększych materiałów, podczas gdy większa liczba łopatek pozwala uzyskać doskonałą jakość powierzchni w stopach o wyższej twardości. Frezy specjalne zawierają dokładnie obliczone promienie zaokrągleń naroży, które wzmacniają krawędzie tnące i jednocześnie zapewniają wymagane załamania krawędzi na gotowych detalach, eliminując konieczność dodatkowego usuwania wykańczania. Optymalizacja średnicy rdzenia gwarantuje maksymalną sztywność narzędzia, zapobiegając jego ugięciu podczas intensywnych cięć, przy jednoczesnym zachowaniu wystarczającej objętości kanałów tnących do swobodnego odprowadzania wiórków. Przygotowanie krawędzi tnących obejmuje specjalistyczną obróbkę, taką jak szlifowanie, fazowanie lub specjalne modyfikacje geometryczne, które znacznie zwiększają wytrzymałość krawędzi tnącej oraz poprawiają jej początkową wydajność tnącą. Możliwość określenia dokładnej długości roboczej minimalizuje wychylenie narzędzia, zwiększając jego sztywność i odporność na drgania, co przekłada się na lepszą jakość powierzchni oraz dokładność wymiarową. Konfiguracje trzpieni są dostosowywane do konkretnych systemów uchwytnych klienta, zapewniając optymalne siły docisku oraz charakterystykę bić, które bezpośrednio wpływają na precyzję cięcia. Zaawansowane techniki produkcyjne – w tym elektroerozyjne cięcie drutem (wire EDM), szlifowanie oraz precyzyjne nanoszenie powłok – pozwalają na tworzenie tych złożonych geometrii z dokładnością rzędu mikronów. Specjalistyczne powłoki dobrane do konkretnego zastosowania zapewniają zwiększoną twardość, zmniejszone tarcie lub lepszą odporność cieplną, znacznie wydłużając żywotność narzędzia w porównaniu do wersji bez powłoki. Ta kompleksowa personalizacja eliminuje kompromisy w zakresie wydajności, które nieuchronnie towarzyszą stosowaniu narzędzi ogólnego przeznaczenia, zapewniając mierzalne korzyści w postaci skrócenia czasu cyklu, wydłużenia żywotności narzędzia oraz poprawy jakości detali – co uzasadnia inwestycję dzięki obniżeniu kosztów przypadających na pojedynczy detal w środowiskach produkcji średniej i wysokiej objętości.
Wyróżniająca się wydajność przy obróbce trudnych materiałów i złożonych operacji

Wyróżniająca się wydajność przy obróbce trudnych materiałów i złożonych operacji

Własne frezy czołowe wykazują wyjątkowe możliwości przy obróbce trudnoobrabialnych materiałów oraz skomplikowanych geometrii, które przekraczają możliwości standardowych narzędzi skrawających, zapewniając rozwiązania produkcyjne tam, gdzie podejścia konwencjonalne zawodzą lub dają niezadowalające rezultaty. Te specjalistyczne narzędzia doskonale radzą sobie z obróbką hartowanych stali narzędziowych, egzotycznych stopów niklu (superstali), stopów tytanu oraz zaawansowanych kompozytów, które generują ekstremalne temperatury, opierają się działaniu skrawającemu lub powodują szybki zużycie narzędzi wskutek właściwości ściernych. Przewaga wydajności wynika z zoptymalizowanych geometrii tnących, które zmniejszają siły skrawania, zarazem skutecznie zarządzając generowaniem ciepła poprzez efektywne formowanie i usuwanie wiórków. Zastosowanie projektów o zmiennej kątowej linii śrubowej w własnych frezach czołowych znacząco redukuje drgania harmoniczne powodujące drżenie (chatter), umożliwiając stabilne skrawanie trudnoobrabialnych materiałów oraz operacje wymagające dużego wystania narzędzia lub obróbkę cienkościennych przedmiotów. Tłumienie drgań okazuje się szczególnie wartościowe przy produkcji elementów lotniczych i urządzeń medycznych, gdzie wymagania dotyczące chropowatości powierzchni są bardzo surowe, a tempo usuwania materiału musi pozostawać wysokie, aby zapewnić opłacalność procesu produkcyjnego. Specjalistyczne kąty natarcia i geometrie luzów tworzą działanie ścinające, minimalizujące siły skrawania, co zmniejsza generowanie ciepła oraz utwardzanie w obrabianiu materiałów wrażliwych na temperaturę, takich jak tytan czy Inconel. Możliwość projektowania asymetrycznych geometrii tnących pozwala rozwiązywać konkretne wyzwania, np. przy operacjach wprowadzania (ramping), interpolacji helikalnej lub frezowaniu konturu, podczas których standardowe, symetryczne narzędzia powodują niezrównoważone siły prowadzące do odkształcenia i błędów wymiarowych. Własne frezy czołowe przeznaczone do wydajnej obróbki wstępnej wyposażone są w specjalne ząbki lub cechy łamiące wiórki, które dzielą je na łatwo obsługiwane fragmenty, zapobiegając powstawaniu długich, smukłych wiórków splątujących się wokół narzędzia i przedmiotu obrabianego podczas intensywnej obróbki materiału. Operacje wykańczania korzystają z własnych narzędzi wyposażonych w politowane rowki oraz precyzyjnie kontrolowaną ostrość krawędzi tnących, co zapewnia wyjątkową jakość powierzchni, często eliminując dodatkowe operacje szlifowania lub polerowania, które zwiększają koszty i czas produkcji. Obróbka głębokich kieszeni i wnęk matryc wymaga narzędzi o zwiększonej długości roboczej z dedykowanymi cechami wzmacniającymi oraz zoptymalizowanym stosunkiem długości do średnicy, które zapobiegają odkształceniom przy jednoczesnym umożliwieniu dostępu do ograniczonych przestrzeni, do których standardowe narzędzia nie są w stanie dotrzeć skutecznie. Zalety zarządzania ciepłem w prawidłowo zaprojektowanych własnych frezach czołowych mają kluczowe znaczenie dla zachowania stabilności wymiarowej w trakcie długotrwałych serii produkcyjnych, ponieważ nagromadzenie ciepła powoduje dryf wymiarowy zarówno narzędzia, jak i przedmiotu obrabianego. Dzięki starannej integracji geometrii, odpowiedniego wyboru powłok oraz optymalizacji parametrów skrawania te specjalistyczne narzędzia osiągają takie tempo usuwania materiału i żywotność, które znacznie przewyższają możliwości standardowych alternatyw w wymagających zastosowaniach.
Wartość ekonomiczna dzięki zoptymalizowanej wydajności produkcji

Wartość ekonomiczna dzięki zoptymalizowanej wydajności produkcji

Zalety ekonomiczne frezów specjalnych wykraczają znacznie poza ich początkowy koszt zakupu, zapewniając istotną wartość poprzez zoptymalizowaną wydajność produkcji, która obniża koszty wytworzenia pojedynczej części, jednocześnie poprawiając jakość i przepustowość w zastosowaniach docelowych. Wielokrotnie okazuje się, że inwestycje w narzędzia specjalne przynoszą zwrot wielokrotnie przekraczający ich koszt dzięki skróceniu czasu cyklu; odpowiednio zaprojektowane frezy pozwalają na obróbkę przy agresywnych parametrach, które spowodowałyby zniszczenie standardowych narzędzi, co bezpośrednio przekłada się na wyższą liczbę wytworzonych części w każdej zmianie bez konieczności zakupu dodatkowego sprzętu produkcyjnego lub zatrudnienia dodatkowej siły roboczej. Optymalizacja trwałości narzędzi stanowi kluczowy czynnik ekonomiczny: frezy specjalne zaprojektowane dokładnie pod materiał i proces produkcyjny klienta zwykle mają żywotność od dwóch do pięciu razy dłuższą niż standardowe narzędzia pracujące poza swoimi optymalnymi parametrami, co redukuje zarówno koszty narzędzi, jak i przerwy w produkcji związane ze zmianą narzędzi. Ta przedłużona żywotność ma szczególne znaczenie w środowiskach produkcyjnych działających w trybie „bezobsługowym” (lights-out), gdzie awaria narzędzia podczas nieobecności personelu prowadzi do uszkodzenia części i utraty czasu produkcyjnego. Możliwość połączenia wielu operacji w jedną operację wykonywaną jednym narzędziem eliminuje zmiany narzędzi zużywające czas niemieszczący się w cyklu produkcyjnym oraz wprowadzające skumulowane błędy pozycjonowania, co poprawia zarówno wydajność, jak i dokładność, a także redukuje zapotrzebowanie na zapasy narzędzi. Oszczędności związane z jakością wynikają z stałej dokładności wymiarowej i charakterystyki chropowatości powierzchni, które skracają czas kontroli, minimalizują konieczność poprawek oraz obniżają wskaźnik odpadów w porównaniu do marginalnej wydajności niewłaściwie dobranych narzędzi standardowych. Eliminacja operacji wtórnych przynosi bezpośrednie oszczędności pracy, gdy frezy specjalne umożliwiają uzyskanie wymaganej chropowatości powierzchni, warunków krawędzi lub cech geometrycznych bezpośrednio w procesie frezowania, eliminując konieczność kolejnych etapów szlifowania, polerowania lub usuwania wyprasek. Elastyczność harmonogramowania produkcji znacznie się poprawia, gdy niezawodne narzędzia specjalne pozwalają na pewne planowanie zdolności produkcyjnych bez nieoczekiwanych awarii narzędzi lub pogorszenia ich wydajności, które mogłyby zakłócić ustalone sekwencje produkcyjne. Przewaga konkurencyjna wynikająca z wyższej jakości wyrobów i niezawodności dostaw umożliwia stosowanie cen premiowych oraz zwiększa lojalność klientów na rynkach, gdzie precyzja i spójność mają istotne znaczenie. Scenariusze prototypowania i produkcji małoseryjnej korzystają z rozwiązań specjalnych, które pozwalają osiągnąć wymagane rezultaty bez konieczności obszernego rozwoju procesu, nieudanych prób z użyciem narzędzi standardowych ani kompromisów w zakresie specyfikacji części wynikających z ograniczeń narzędzi. Zasoby inżynierskie mogą skupić się na innowacjach produktowych zamiast na rozwiązywaniu problemów produkcyjnych, gdy odpowiednie narzędzia specjalne eliminują powtarzające się trudności w produkcji. Redukcja ryzyka stanowi kolejny wymiar ekonomiczny: frezy specjalne zaprojektowane z odpowiednimi współczynnikami bezpieczeństwa i zapasem wydajności zmniejszają prawdopodobieństwo katastrofalnej awarii narzędzia, która mogłaby uszkodzić drogie półfabrykaty lub maszyny CNC. Obliczając zwrot z inwestycji, należy uwzględnić całkowity koszt wytworzenia części, a nie ograniczać się wyłącznie do ceny zakupu narzędzia, ponieważ zoptymalizowane narzędzia tnące wpływają na każdy aspekt efektywności produkcyjnej – od wykorzystania maszyn po koszty jakości i terminowość dostaw.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000