Überlegene Leistung bei anspruchsvollen Materialien und komplexen Operationen
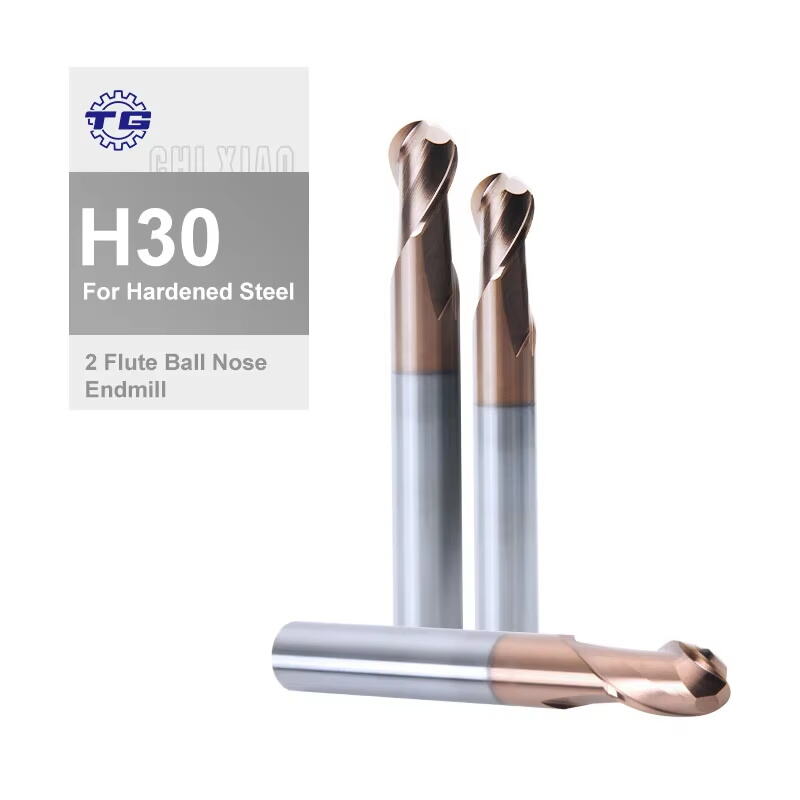
Speziell angefertigte Fräser zeichnen sich durch außergewöhnliche Leistungsfähigkeit bei der Bearbeitung schwer zerspanbarer Werkstoffe und komplexer Geometrien aus, die herkömmliche Schneidwerkzeuge überfordern; sie bieten damit Fertigungslösungen, wo konventionelle Ansätze versagen oder unbefriedigende Ergebnisse liefern. Diese spezialisierten Werkzeuge bewähren sich besonders bei der Zerspanung gehärteter Werkzeugstähle, exotischer nickelbasierter Superlegierungen, Titanlegierungen und fortschrittlicher Verbundwerkstoffe, die extreme Wärmeentwicklung verursachen, dem Schneidvorgang stark widerstehen oder aufgrund ihrer abrasiven Eigenschaften zu einem raschen Werkzeugverschleiß führen. Der Leistungsvorteil resultiert aus optimierten Schneidgeometrien, die die Schnittkräfte reduzieren und gleichzeitig die Wärmeentwicklung durch effiziente Spanbildung und -abfuhr kontrollieren. Variable Steigungswinkel („variable helix“), die in speziell angefertigte Fräser integriert sind, verringern signifikant harmonische Schwingungen, die zu Rattern („chatter“) führen, und ermöglichen so ein stabiles Schneiden bei schwierigen Werkstoffen sowie bei Operationen mit erheblicher Werkzeugüberkragung oder bei dünnwandigen Werkstücken. Diese Schwingungsdämpfung ist insbesondere bei Luft- und Raumfahrtkomponenten sowie medizinischen Geräten von großem Wert, wo hohe Anforderungen an die Oberflächengüte gestellt werden und die Materialabtragsraten trotzdem aggressiv bleiben müssen, um die wirtschaftliche Rentabilität der Fertigung zu gewährleisten. Spezielle Spanwinkel und Freiflächengeometrien erzeugen scherende Schnittwirkungen, die die Schnittkräfte minimieren, wodurch sowohl die Wärmeentwicklung als auch die Kaltverfestigung temperaturempfindlicher Werkstoffe wie Titan und Inconel reduziert wird. Die Möglichkeit, asymmetrische Schneidgeometrien zu entwerfen, adressiert spezifische Herausforderungen wie Rampenfräsen, helikales Interpolieren oder Konturfräsen, bei denen standardmäßige symmetrische Werkzeuge ungleichmäßige Kräfte erzeugen, die zu Verformungen und Maßabweichungen führen. Für Hochleistungs-Rohbearbeitung konzipierte speziell angefertigte Fräser weisen spezielle Sägezahnprofile oder Spanbrechmerkmale auf, die Späne in handhabbare Größen segmentieren und so lange, fadenförmige Späne verhindern, die sich bei aggressivem Materialabtrag um Werkzeug und Werkstück wickeln. Bei Feinbearbeitungsoperationen profitiert man von speziellen Werkzeugen mit polierten Nutflanken und präzise kontrollierter Schneidkanten-Schärfe, die hervorragende Oberflächeneigenschaften erzeugen – oft unter Eliminierung nachfolgender Schleif- oder Polierprozesse, die Kosten und Zeit in den Fertigungsablauf einbringen. Für die Bearbeitung tiefer Taschen und Formhohlräume sind Langstreckenwerkzeuge mit speziellen Versteifungsmerkmalen und optimierten Längen-zu-Durchmesser-Verhältnissen erforderlich, die Verformungen widerstehen und zugleich eng begrenzte Bereiche erreichen, die herkömmliche Werkzeuge nicht effektiv bearbeiten können. Die Vorteile einer gezielten thermischen Steuerung bei sachgerecht ausgelegten, speziell angefertigten Fräsern sind entscheidend für die Aufrechterhaltung der Maßgenauigkeit während langer Serienfertigungsläufe, da Wärmeaufbau zu einer maßlichen Drift sowohl des Werkzeugs als auch des Werkstücks führt. Durch eine sorgfältige Integration von Geometrie, Beschichtungsauswahl und Optimierung der Schnittparameter erreichen diese spezialisierten Werkzeuge Materialabtragsraten und Standzeiten, die bei anspruchsvollen Anwendungen deutlich über den Leistungsdaten herkömmlicher Alternativen liegen.
 EN