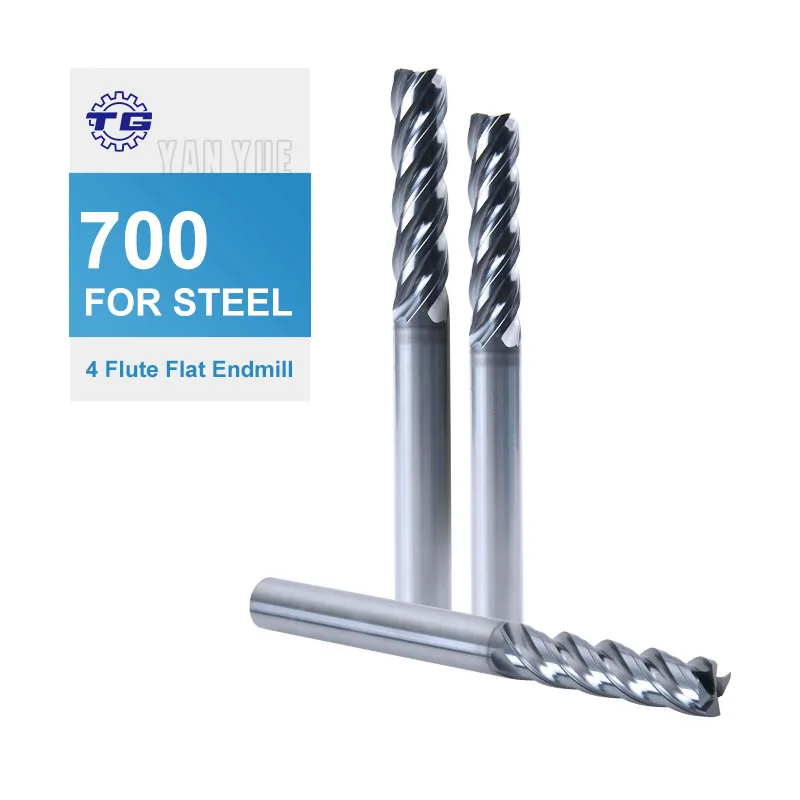
Точные геометрии режущих пластин для отвода стружки, обеспечивающие эффективное удаление материала
Конфигурации отводов стружки, интегрированные в пластины для фрезерования, представляют собой критически важные геометрические характеристики, оказывающие существенное влияние на успешность обработки, безопасность оператора и общую эффективность производства. Эти тщательно разработанные контуры поверхности на передней грани прерывают непрерывное образование стружки, разделяя длинные волокнистые стружки на управляемые сегменты, которые чисто удаляются из зоны резания, а не наматываются на инструмент или заготовку. Эффективное управление стружкой предотвращает множество проблем при обработке, включая ухудшение качества поверхности из-за повторного резания стружки, погрешности размеров вследствие помех со стороны стружки, а также опасные ситуации, когда длинные острые стружки создают угрозу травмирования операторов. Основной принцип работы отвода стружки заключается в принудительном плотном завивании движущейся стружки до тех пор, пока внутренние напряжения не превысят предел прочности материала на разрыв, что приводит к её разрушению на короткие сегменты. Геометрические параметры — включая глубину канавки, ширину канавки, ширину перемычки и угол — определяют точный характер завивки стружки и место её разрушения; при этом различные конфигурации оптимизированы под конкретные материалы, глубины резания и подачи. Отводы стружки для чистового фрезерования имеют мелкие канавки и узкие перемычки, предназначенные для малых глубин резания и мелких подач, характерных для чистовых операций, где приоритетом является качество поверхности. Такие геометрии формируют плотно завитую стружку, которая часто разрушается на очень мелкие сегменты, сводя к минимуму риск повреждения поверхности и обеспечивая низкие силы резания, необходимые для сохранения точности размеров. Отводы стружки для чернового фрезерования используют более агрессивные геометрии с более глубокими канавками и увеличенными размерами, подходящие для интенсивного снятия материала при значительных глубинах резания и повышенных подачах. Такие прочные конструкции выдерживают более высокие силы резания и нагрузки стружки, возникающие при черновой обработке, надёжно разрушая толстую и вязкую стружку, которая могла бы перегрузить геометрии, предназначенные для чистовой обработки. Универсальные отводы стружки обеспечивают баланс, подходящий для средних условий резания, обеспечивая универсальность при выполнении различных операций без необходимости частой замены пластин. Такая гибкость особенно ценна в условиях ремонтно-механических мастерских, где параметры резания значительно варьируются в зависимости от разных заготовок и операций. Современные пластины для фрезерования зачастую включают несколько зон отвода стружки на одной передней грани, создавая области, оптимизированные под различные значения подачи. Такой зональный подход расширяет эффективный диапазон рабочих параметров, обеспечивая надёжное управление стружкой как при консервативных режимах обработки труднообрабатываемых материалов, так и при агрессивных настройках, направленных на максимальную производительность при обработке легкообрабатываемых материалов. Взаимодействие между геометрией отвода стружки и технологией покрытий создаёт синергетический эффект: покрытия с низким коэффициентом трения снижают силы резания, необходимые для инициирования завивки стружки, тогда как геометрия отвода стружки гарантирует её надёжное разрушение. Такое сочетание позволяет пластинам для фрезерования обрабатывать всё более сложные материалы и работать в экстремальных условиях резания, которые выходят за пределы возможностей традиционных режущих инструментов. Производители постоянно совершенствуют конструкции отводов стружки посредством обширных испытаний в условиях резания и методов конечно-элементного анализа, разрабатывая геометрии, оптимизированные под новые материалы и эволюционирующие стратегии обработки, обеспечивая тем самым, что пластины для фрезерования остаются на передовом крае современных производственных технологий.

 EN