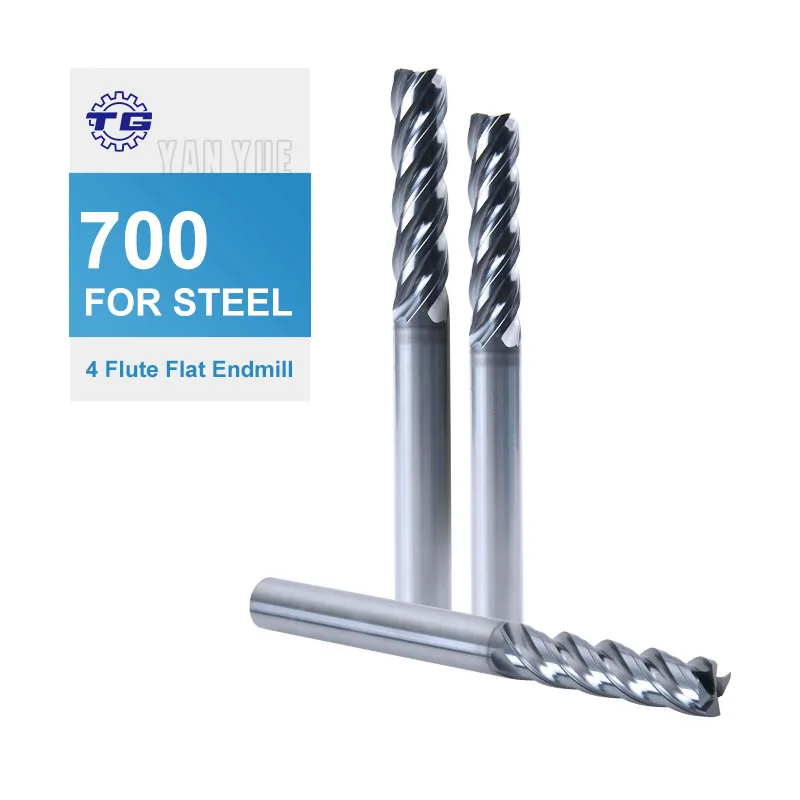
Præcisionsgeometrier for spånbrydere, der sikrer effektiv materialefjernelse
De spånbryderkonfigurationer, der er konstrueret ind i indsatser til fræsning, udgør kritiske geometriske egenskaber, der påvirker bearbejdningens succes, operatørens sikkerhed og den samlede fremstillingseffektivitet i høj grad. Disse omhyggeligt designede overfladekonturer langs skærefladen afbryder dannelse af kontinuerte spåner og bryder lange, snorlignende spåner op i håndterlige segmenter, som forlader skærezonen renligt i stedet for at vikle sig omkring værktøjet eller emnet. Effektiv spånkontrol forhindrer talrige bearbejdningsproblemer, herunder dårlig overfladekvalitet som følge af spångennemskæring, dimensionsunøjagtighed som følge af spånforstyrrelser samt farlige situationer, hvor lange, skarpe spåner udgør en risiko for operatørers personlige sikkerhed. Det grundlæggende princip bag spånbryderens funktion består i at tvinge den strømmende spån til at krølle sig tæt, indtil de interne spændinger overstiger materialets brudstyrke, hvilket får spånen til at knække i korte segmenter. De geometriske parametre – herunder rille dybde, bredde, landbredde og vinkel – afgør præcist, hvordan spånen krøller og hvor den knækker; forskellige konfigurationer er optimeret til specifikke materialer, skæredybder og fremføringshastigheder. Afsluttende spånbrydere har overfladiske riller med smalle lande, designet til lette skæredybder og fine fremføringer, som typisk anvendes ved afsluttende operationer, hvor overfladekvaliteten har prioritet. Disse geometrier genererer stramt krøllede spåner, der knækker hyppigt i meget små segmenter, hvilket minimerer risikoen for overfladeskader, mens de samtidig opretholder lave skærekræfter, der sikrer dimensionsnøjagtighed. Grovfræsende spånbrydere indeholder mere aggressive geometrier med dybere riller og bredere konfigurationer, der er velegnede til kraftig materialefjernelse med betydelige skæredybder og højere fremføringshastigheder. Disse robuste design håndterer de højere skærekræfter og spånbelastninger, der opstår ved grovfræsningsoperationer, og bryder pålideligt tykke, seje spåner, som ellers ville overbelaste afsluttende geometrier. Almenanvendelige spånbrydere finder en balance, der er velegnet til mellemstore skæreparametre, og giver alså alsidighed over en række operationer uden behov for hyppige indsatsskift. Denne fleksibilitet er særligt værdifuld i værkstedsproduktion, hvor skæreparametrene varierer betydeligt mellem forskellige emner og operationer. Avancerede indsatser til fræsning indeholder ofte flere spånbryderzoner på én enkelt skæreflade, hvilket skaber områder, der er optimeret til forskellige fremføringshastigheder. Denne zonede tilgang udvider den effektive driftsområde og sikrer pålidelig spånkontrol, uanset om man anvender forsigtige parametre til svært bearbejdelige materialer eller aggressive indstillinger til maksimal produktivitet ved letbearbejdelige materialer. Interaktionen mellem spånbrydergeometri og belægnings-teknologi skaber synergi-effekter, idet lavtfriktionsbelægninger reducerer de kræfter, der kræves for at initiere spånkrylling, mens spånbrydergeometrien sikrer korrekt brud. Denne kombination gør det muligt for indsatser til fræsning at håndtere stadig mere krævende materialer og krævende skæreforhold, som udfordrer konventionelle skæreværktøjer. Fremstillere forbedrer løbende spånbryderdesignene gennem omfattende skæreprøver og finite element-analyser og udvikler geometrier, der optimerer ydeevnen for nye materialer og udvikling af bearbejdningsstrategier, således at indsatser til fræsning forbliver i spidsen for fremstillings-teknologien.

 EN