Kontakt meg umiddelbart hvis du møter på problemer!

Alle kategorier

innsetninger til fræsing

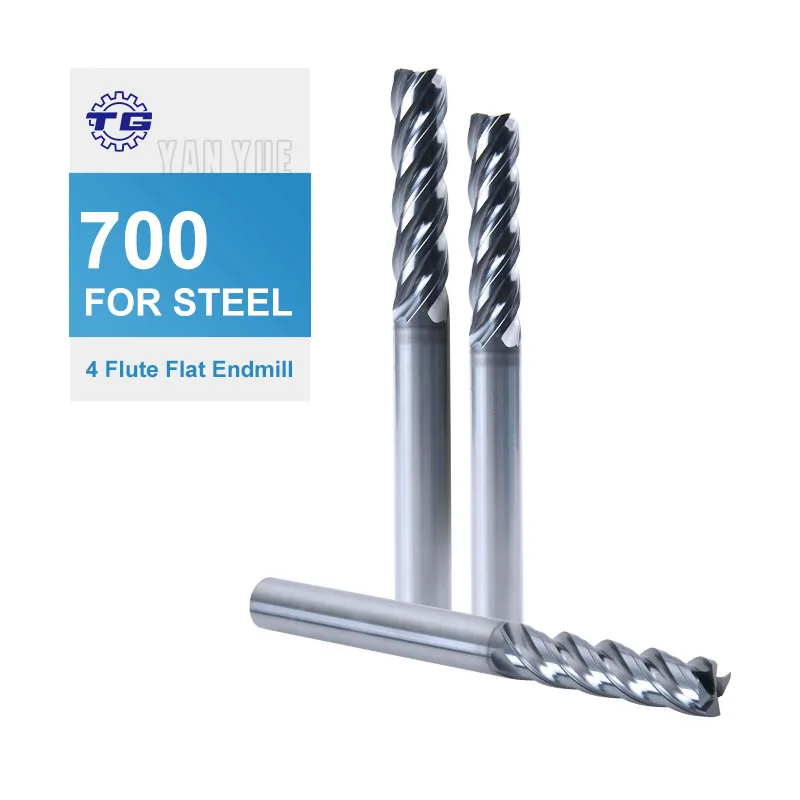
Innsettinger for fresing utgjør avgjørende skjæredelskomponenter som revolusjonerer moderne maskinbearbeidingsoperasjoner innenfor alle fremstillingsindustrier. Disse nøyaktig konstruerte, indekserbare skjærekanter monteres på en sikker måte på fresedelens kropp og gjør det mulig å fjerne materiale effektivt fra arbeidsstykket under ulike fresingsprosesser. Grunnleggende design av innsettinger for fresing består av karbid, keramikk, cermet eller andre avanserte materialer formet til geometriske figurer med flere skjærekanter. Hver kant fungerer som en dedikert skjæreflate, og når én kant slites, roterer eller snur operatøren bare innsettingen for å avdekke en ny, skarp skjærekant – uten at hele verktøyet må byttes ut. Denne indekserbare egenskapen skiller innsettinger for fresing fra tradisjonelle massive skjæredeler og gir bemerkelsesverdig kostnadseffektivitet og driftseffektivitet. De viktigste funksjonene til disse skjæredelene inkluderer flattfresing, sidefresing, spaltfresing, profilering og konturfresing av metaller, komposittmaterialer og andre tekniske materialer. Teknologiske egenskaper omfatter avanserte belags-teknologier som TiN, TiAlN og diamantlignende karbon (DLC), som forbedrer slitasjemotstand og utvider verktøyets levetid. Det geometriske designet innebär nøyaktige angrepsvinkler, frivinkler og spånbrukonfigurasjoner som er optimalisert for spesifikke materialer og skjæringssituasjoner. Moderne innsettinger for fresing har sofistikerte kantforberedelser, blant anna honing, avrunding (chamfering) og T-land-konfigurasjoner, som styrker skjærekanter samtidig som de reduserer tendensen til sprekking. Anvendelsesområdene omfatter fremstilling av luft- og romfartskomponenter, produksjon av bilkomponenter, fremstilling av støperier og former, maskinbearbeiding innen energisektoren, fremstilling av medisinske apparater samt generelle ingeniørvirksomheter. Disse allsidige skjærløsningene passer til ulike typer fresemaskiner – fra konvensjonelle fresemaskiner til avanserte CNC-maskinsenter – og kan bearbeide materialer fra myke aluminiumslegeringer til herdede verktøystål og eksotiske superlegeringer. Standardiserte monteringssystemer sikrer kompatibilitet mellom ulike fresedelkropper, mens mangfoldet av innsettingsformer – blant anna kvadratiske, runde, trekantede og oktogonale geometrier – dekker spesifikke maskinbearbeidingskrav. Valg av materialkvalitet gjør det mulig å optimere innsettingene for bestemte arbeidsstykkmaterialer og skjæringssparametre, noe som sikrer maksimal produktivitet og overflatekvalitet i kravstillende produksjonsmiljøer.


Rekommendasjonar for nye produkt

Å velge innsettinger for fresing gir betydelige økonomiske fordeler som direkte påvirker din produksjonsresultat. Hver innsetting gir typisk fire til tolv brukbare skjærekanter, avhengig av geometrien, noe som betyr at du multipliserer verktøyets levetid flere ganger sammenlignet med løst festede eller massive verktøy som må erstattes fullstendig etter slitasje. Denne flerkantete egenskapen reduserer verktøykostnadene kraftig samtidig som maskinstansetiden knyttet til verktøybytte minimeres. Den raskt utskiftbare naturen betyr at operatører bruker sekunder på å justere til en ny skjærekanter i stedet for minutter på å fjerne og erstatte hele skjæreverktøyene, slik at maskinene holder høy produktivitet og oppfyller strikte produksjonsskjemaer. Vedlikeholdsbehovet ditt reduseres betydelig, siden innsettinger for fresing eliminerer kostnadene for omfresing helt og holdent. Tradisjonelle massive verktøy krever periodisk slipevedlikehold som innebærer fjerning, transport, profesjonell fresing og gjenmontering, mens innsettinger enkelt justeres eller byttes ut direkte på verkstedgulvet. Denne praktiske fordelen gjør at verktøybudsjetter blir mer forutsigbare uten uventede omfresingskostnader som forstyrre finansplanleggingen din. Ytelsesfordelene blir umiddelbart synlige under faktisk skjæring. Moderne innsettinger for fresing inneholder fremste materialer og belegg som tåler høyere temperaturer og skjærekrefter enn konvensjonelle verktøymaterialer, noe som muliggjør høyere materialefjerningshastigheter og dermed økt produktivitet. Du kan øke spindelhastigheten og tilførselshastigheten uten å ofre overflatens kvalitet, slik at arbeidsoppgaver utføres raskere og maskinutnyttelsen økes. Konsekvensen mellom skjærekanter sikrer gjentagbar delkvalitet gjennom hele produksjonsløpet. Hver ny skjærekanter på innsettingene dine for fresing fungerer identisk som den forrige, og vedlikeholder dimensjonell nøyaktighet og overflatekvalitet uten gradvis nedgang. Denne forutsigbarheten er uvurderlig for «lights-out»-produksjon og ubemannet maskinering, der verktøyets ytelse må være pålitelig. Lagerstyringen blir enklere og mer kostnadseffektiv, siden standardiserte innsettinger for fresing passer til flere forskjellige fråserkroppar i ditt verktøyrom. I stedet for å lagre mange ferdige skjæreverktøy for ulike operasjoner, beholder du et fokusert lager av innsettingsgrader og -geometrier som dekker mange ulike anvendelser. Denne konsolideringen reduserer kapital bundet i verktøylager samtidig som du alltid har den rette skjærekanter tilgjengelig. Miljømessig bærekraft forbedres, siden det indekserbare konseptet genererer mindre avfall enn engangsverktøy av massivt materiale. Du kaster kun små innsettinger i stedet for store verktøykroppar, noe som reduserer både materialforbruk og avfallsbehandlingskostnader. Det modulære systemet tillater også at du beholder kvalitetsfråserkroppar i årvis mens du kun forbruker de små skjæreinnsettingene, noe som maksimerer ressursutnyttelsen. Fleksibiliteten når det gjelder ulike materialer og operasjoner øker betraktelig, siden du enkelt velger den passende innsettingsgraden basert på arbeidsstykkets materiale i stedet for å investere i materialspesifikke ferdige verktøy. Denne tilpasningsevnen er spesielt verdifull i verksteder med bestillingsproduksjon og i fleksible produksjonsmiljøer, der mangfoldet av materialer krever alsidige verktøyløsninger som innsettinger for fresing lett kan tilby.

Tips og triks

Hvordan skiller hurtigstål seg fra karbonstål?

30

Dec

Hvordan skiller hurtigstål seg fra karbonstål?

Produksjon og bearbeidingsindustrier er sterkt avhengige av riktig stålsort for spesifikke anvendelser, der høyhastighetsstål og karbonstål representerer to av de viktigste kategoriene innen industriell verktøyproduksjon. Forståelse av de fundamentale...
Vis mer
Hvorfor brister fræserverktøy og hvordan unngår man det?

10

Feb

Hvorfor brister fræserverktøy og hvordan unngår man det?

Produksjonsnøyaktighet avhenger i stor grad av ytelsen og påliteligheten til skjæreverkøy, der fraskjæreren utgjør en av de viktigste komponentene i moderne bearbeidingsoperasjoner. Selv om de er konstruert for robusthet og teknisk utmerkelse...
Vis mer
Hvilke former på karbidinnsats er best for stål?

28

Feb

Hvilke former på karbidinnsats er best for stål?

Når man bearbeider stålkompontenter, blir valget av passende karbidinnsats for stål kritisk for å oppnå optimal ytelse, verktøylevetid og overflatekvalitet. Geometrien og formen på disse skjæreverktøyene påvirker direkte spånnformingen...
Vis mer
Hva er de viktigste bruksområdene for wolframkarbid?

28

Feb

Hva er de viktigste bruksområdene for wolframkarbid?

Wolframkarbid utgör ett av de mest alsidige og holdbare materialene i moderne industrielle anvendelser, og kombinerer eksepsjonell hardhet med bemerkelsesverdig slitasjemotstand. Dette sammensatte materialet dannes ved å kombinere wolfram- og karbonatomer i lik…
Vis mer

Få et gratis tilbud

Vår representant vil kontakte deg snart.
E-post
Mobil
Navn
Navn på bedrift
Melding
0/1000

innsetninger til fræsing

Avanserte belægnings-teknologier som forlenger verktøyets levetid og forbedrer ytelsen

Avanserte belægnings-teknologier som forlenger verktøyets levetid og forbedrer ytelsen

De sofistikerte belægningsystemene som anvendes på innsettinger for fresing representerer banebrytende teknologier som grunnleggende forbedrer skjæreytelsen og driftslevetiden i krevende maskinbearbeidingsmiljøer. Disse tynne filmbeleggene, som vanligvis er bare noen få mikrometer tykke, danner beskyttende barrierer mellom skjærekniven og arbeidsstykkets materiale, noe som drastisk reduserer friksjon, varmeutvikling og kjemiske slitasjemekanismer som ellers raskt ville degradere ubelagte verktøy. Titan-nitridbelegg, som gjenkjennes på deres karakteristiske gullfarge, gir utmerket allsidig beskyttelse med hardhetsverdier opp til 2300 Vickers – betydelig harder enn underlag av hurtigstål. Denne hardheten gjenspeiles direkte i en forlenget levetid for skjærekniven ved bearbeiding av vanlige materialer som karbonstål og rustfritt stål. Det gylne TiN-belegget gir også visuell slitasjeindikasjon, siden underlagets farge blir synlig når belegget er slitt gjennom, noe som gir operatørene klare signaler for innsettingens omstillinger. Titan-aluminium-nitridbelegg tar ytelsen enda lenger ved å gi bedre stabilitet ved høye temperaturer, og beholder sin hardhet ved temperaturer der TiN begynner å mykne. Denne termiske stabiliteten er avgjørende ved bearbeiding av utfordrende materialer som varmebestandige superlegeringer og herdet stål, der skjæretemperaturene regelmessig overstiger 800 grader Celsius. Aluminiuminnholdet danner et beskyttende aluminiumoksidlag under bearbeidingen, som beskytter innsettingen mot varme og kjemisk angrep, og muliggjør høyere skjærehastigheter som øker produktiviteten. Flersjiktbeleggsarkitekturer kombinerer ulike beleggsmaterialer i vekslerende tynne lag, og skaper sofistikerte strukturer som utnytter de komplementære egenskapene til hvert enkelt bestanddelsmateriale. Disse konstruerte beleggene kan inneholde aluminiumoksid for kjemisk stabilitet, titan-karbonitrid for slagfasthet og titan-nitrid for god heft til underlaget. Resultatet er innsettinger for fresing med eksepsjonell slitasjebestandighet under mange ulike skjæreforhold og materialtyper. Diamantbelegg representerer det ultimate innen hardhet og slitasjebestandighet for spesialiserte applikasjoner som involverer svært abrasive materialer som karbonfiberkompositter, grafitt og aluminium-silisiumlegeringer. Selv om naturlig diamant har uovertruffen hardhet, gjør kjemisk dampavsettete diamantbelegg denne ytelsen tilgjengelig for utskiftbare innsettinger for fresing til praktiske kostnader. Disse beleggene presterer fremragende ved bearbeiding av ikke-jernholdige materialer og gir verktøylevetid som øker med fem til ti ganger sammenlignet med konvensjonelle belegg. Valgprosessen for belegg på innsettinger for fresing tar hensyn til arbeidsstykkets materialeegenskaper, skjæreprametre og spesifikke applikasjonskrav for å optimere både ytelse og økonomi, slik at du oppnår maksimal produktivitet og lavest mulig kostnad per del i ditt spesifikke produksjonsmiljø.
Presisjonskippbrytergeometrier som sikrer effektiv materialefjerning

Presisjonskippbrytergeometrier som sikrer effektiv materialefjerning

Spånbryterkonfigurasjonene som er integrert i innstikk til fresing utgör kritiske geometriske egenskaper som påvirker bearbeidingslykket, operatørens sikkerhet og den totale produksjonseffektiviteten i stor grad. Disse nøyaktig utformede overflatekonturene langs skjæreflaten avbryter kontinuerlig spåndannelse ved å dele lange, trådaktige spån i håndterlige segmenter som avledes rent fra skjæresonen i stedet for å vikle seg rundt verktøyet eller arbeidsstykket. Effektiv spånkontroll forhindrer mange bearbeidingsproblemer, blant annet dårlig overflatekvalitet som følge av spångjenomskjæring, unøyaktigheter i mål som følge av spånforstyrrelser og farlige situasjoner der lange, skarpe spån utgjør en skadehazard for operatørene. Det grunnleggende prinsippet bak spånbryterens virkemåte består i å tvinge det flytende spånet til å rulle seg sammen tett inntil interne spenninger overstiger materialets bruddfestighet, noe som får spånet til å knakke i korte segmenter. De geometriske parametrene – inkludert spårdybde, -bredde, landbredde og vinkel – avgjør nøyaktig hvordan spånet ruller seg sammen og hvor det brytes, og ulike konfigurasjoner er optimalisert for spesifikke materialer, skjæredybder og fremføringshastigheter. Spånbrytere for ferdigbearbeiding har grunne spår med smale land, designet for lave skjæredybder og fine fremføringshastigheter som er typiske for ferdigbearbeidingsoperasjoner der overflatekvalitet har høyest prioritet. Disse geometriene danner stramt rullede spån som brytes hyppig i svært små segmenter, noe som minimerer risikoen for overfladeskader samtidig som de opprettholder lave skjærekrefter som sikrer målnøyaktighet. Spånbrytere for grovbearbeiding inneholder mer aggressive geometrier med dypere spår og bredere konfigurasjoner, som passer til kraftig materialefjerning med betydelige skjæredybder og høyere fremføringshastigheter. Disse robuste designene håndterer de høyere skjærekreftene og spånlastene som oppstår under grovbearbeidingsoperasjoner, og bryter pålitelig tykke, seige spån som ellers ville overbelaste geometrier for ferdigbearbeiding. Spånbrytere for allsidig bruk gir en balanse som passer for middels skjæreforhold, og tilbyr fleksibilitet over et bredt spekter av operasjoner uten at det er nødvendig med hyppige innstikkbytter. Denne fleksibiliteten viser seg særlig verdifull i verkstedmiljøer der skjæreforholdene varierer beträchtlig mellom ulike arbeidsstykker og operasjoner. Avanserte innstikk til fresing inneholder ofte flere spånbryterzoner på én og samme skjæreflate, slik at ulike områder blir optimalisert for ulike fremføringshastigheter. Denne zonede tilnærmingen utvider den effektive driftsrekkevidden og sikrer pålitelig spånkontroll både ved konservative parametere for vanskelige materialer og ved aggressive innstillinger for maksimal produktivitet ved lettmaskinerbare materialer. Vekselvirkningen mellom spånbrytergeometri og belægnings-teknologi gir synergi-effekter: lavfriksjonsbelægninger reduserer de skjærekreftene som kreves for å initiere spånkrumming, mens spånbrytergeometrien sikrer riktig brudd. Denne kombinasjonen gjør det mulig for innstikk til fresing å håndtere stadig vanskeligere materialer og mer kravstillende skjæreforhold som utmaner konvensjonelle skjærverktøy. Produsenter forbedrer kontinuerlig spånbryterdesign gjennom omfattende skjærforsøk og endelige-element-analyse, og utvikler geometrier som optimaliserer ytelsen for nye materialer og utviklende bearbeidingsstrategier, slik at innstikk til fresing forblir i frontlinjen innen produksjonsteknologi.
Standardiserte monteringssystemer som maksimerer mangfoldighet og reduserer lagerbeholdning

Standardiserte monteringssystemer som maksimerer mangfoldighet og reduserer lagerbeholdning

De standardiserte klemme- og monteringsgrensesnittene som er integrert i innsettinger for fresing skaper kraftige fordeler som strekker seg langt forbi selve skjærekanten, og gjør det mulig for produsenter å optimalisere hele verktøyinfrastrukturen sin for maksimal effektivitet og minimal kompleksitet. Disse internasjonalt anerkjente monteringsstandardene sikrer at innsettinger fra ulike produsenter passer til kompatible verktøyfattere, noe som gir fleksibilitet når det gjelder innkjøp, samtidig som det forhindrer proprietær «lock-in»-situasjoner som begrenser kjøpsmulighetene og driver opp kostnadene. Den geometriske standardiseringen omfatter innsettingsformer, innskrevne sirkeldimensjoner, tykkelsesspesifikasjoner, hullkonfigurasjoner og design av klemmeflater, og skaper et utbyttbart økosystem som forenkler verktøyhåndtering på tvers av hele anlegget ditt. Firkantede innsettinger gir fire tilgjengelige skjærekantar med 90-graders hjørnevinkler, ideelle for skulderfresing, flatfresing og generell spaltefresing der vinkelrette vegger kreves. Firekantens indekserbarhet gir utmerket økonomi, mens den sterke hjørnegeometrien tåler avbrutte snitt og utfordrende materialer uten å sprekke. Trekantede innsettinger tilbyr tre bruksklare kanter med en inkludert vinkel på 60 grader, noe som gir en sterkere skjærpunktgeometri – spesielt nyttig ved bearbeiding av vanskelige materialer eller ved operasjoner med betydelige vibrasjonstendenser. De spisse vinklene gir bedre tilgang i begrensede rom, mens trekantens trekantsdesign fortsatt gir god økonomi. Runde innsettinger gir maksimalt antall skjærekantar med kontinuerlig skjæring som fordeler slitasje jevnt, og er derfor utmerkede valg for høyfôringsfresing og operasjoner som krever en glatt skjæringshandling med minimal vibrasjon. Rampemuligheten til runde innsettinger for fresing viser seg verdifull ved helikal interpolasjon og sirkulær spakning, der tradisjonelle firkantede hjørner ville kreve konstant bytte av skjærekant. Standardiserte hull- og spakkonfigurasjoner muliggjør pålitelig klemming med konsekvent gjentagelighet, slik at innsettingene alltid sitter nøyaktig på samme plass i fråsen hver gang. Denne gjentageligheten sikrer nøyaktighet i skjæresirkelen og minimerer utsving, noe som direkte bidrar til overflatekvaliteten og dimensjonell presisjon i de ferdige delene dine. Selv klemmekonstruksjonene har utviklet seg for å gi sikker fastholdning under høye skjærekrefter, samtidig som de tillater rask indeksering uten spesialverktøy. Toppklemmesystemer gir robuste fastholdingskrefter via enkle skruer som er tilgjengelige fra oven, og tillater rask utskifting av innsettinger selv når verktøyfatteren fortsatt sitter i maskinspindelen. Denne tilgjengeligheten reduserer byttetid og forbedrer praktisk håndtering for operatørene. Stiftlåsesystemer tilbyr verktøyfritt indeksering, der en enkel trekking av stiftet tillater rotasjon og gjeninnsetting av innsettingen, og gir de raskeste mulige kantbyttene i høyproduksjonsmiljøer der reduksjon av ikke-skjæretid direkte påvirker lønnsomheten. Den modulære karakteren til standardiserte innsettinger for fresing betyr at du kan holde et fokusert lager av innsettingsgeometrier og -grader, samtidig som du støtter mange ulike fråsekroppstyper på tvers av hele anlegget ditt. En enkelt innsettingsmodell kan for eksempel brukes til skulderfråser, flatfråser og spaltefråser i ulike diametre, noe som dramatisk reduserer behovet for lagerbredde sammenlignet med ikke-indekserbare verktøyssystemer. Denne konsolideringen reduserer kapitalinvesteringen i verktøylager, forenkler innkjøpsprosesser og sikrer at kritiske skjærekantar alltid er tilgjengelige når de trengs – uten at man må holde unødige store lagermengder som binder opp arbeidskapital.

Få et gratis tilbud

Vår representant vil kontakte deg snart.
E-post
Mobil
Navn
Navn på bedrift
Melding
0/1000