Увеличение срока службы инструмента за счет оптимизированного распределения напряжений
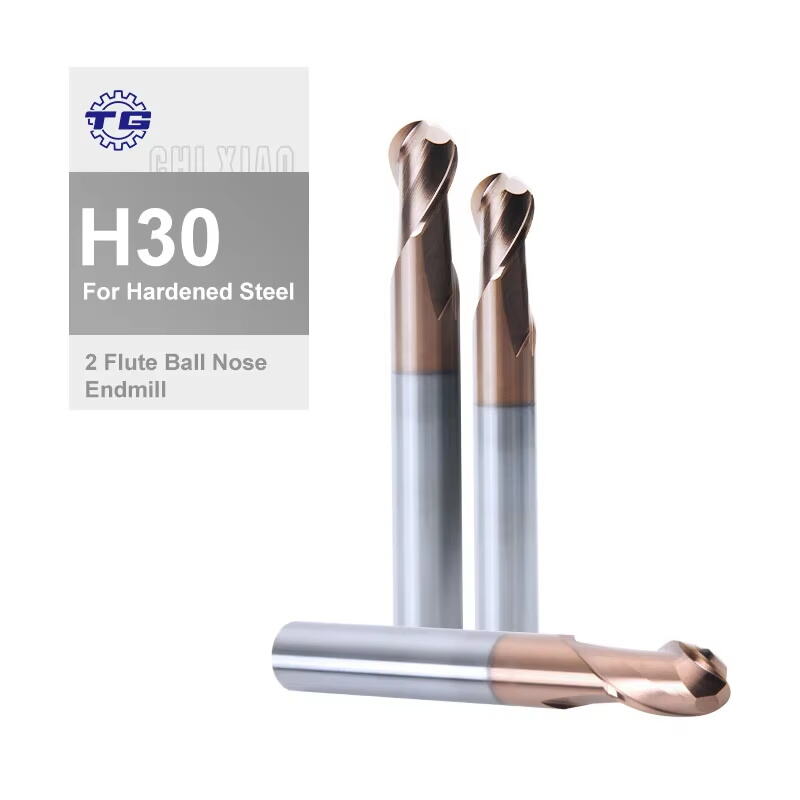
Сверло-фреза с шарообразной рабочей частью демонстрирует исключительную стойкость инструмента, обеспечивая значительную экономию затрат и повышение эксплуатационной эффективности благодаря продуманной геометрической конструкции, оптимально распределяющей режущие усилия. В отличие от фрез с плоским концом, которые концентрируют максимальные напряжения в уязвимых угловых участках — зонах, где часто начинается катастрофический отказ, закруглённый профиль распределяет режущие нагрузки по большей площади контакта, значительно снижая локальные концентрации напряжений, ускоряющие износ. Это фундаментальное механическое преимущество напрямую обеспечивает увеличение интервалов между заменами инструмента, сокращая как расходы на оснастку, так и непроизводительное простои, необходимые для замены инструмента. Производственные операции, работающие в режиме непрерывного цикла, особенно выигрывают от такой надёжности: меньшее количество перерывов поддерживает стабильную производительность и соблюдение графиков поставок. Постепенный характер износа, типичный для качественных свёрл-фрез с шарообразной рабочей частью, позволяет операторам точно прогнозировать срок службы инструмента и планировать его замену в рамках запланированных окон технического обслуживания, а не реагировать на внезапные отказы, нарушающие производственный поток. Экономические выгоды накапливаются со временем: предприятия, обрабатывающие ежегодно тысячи компонентов, получают существенную совокупную экономию на затратах на инструмент. Свёрло-фреза с шарообразной рабочей частью сохраняет размерную точность дольше, чем инструменты с альтернативными геометриями, поскольку износ происходит постепенно по всей полусферической поверхности, а не приводит к быстрому разрушению критически важных режущих кромок. Данная особенность гарантирует стабильное качество деталей на протяжении всего срока службы инструмента, снижая риск изготовления компонентов с отклонениями от заданных параметров, требующих переделки или списания. Преимущества распределения напряжений становятся ещё более выражены при обработке труднообрабатываемых материалов, таких как закалённые инструментальные стали, титановые сплавы или абразивные композиты, которые ускоряют износ традиционных режущих инструментов. Современные материалы основы, включая карбид с микрозернистой структурой, а также специализированные покрытия, такие как TiAlN, AlTiN или покрытия, подобные алмазным (DLC), дополнительно повышают износостойкость, позволяя применять агрессивные режимы резания для увеличения производительности без сокращения срока службы инструмента. Тепло, выделяемое в процессе резания, рассеивается более эффективно по большей площади закруглённого кончика, что снижает термические напряжения, способствующие преждевременному выходу инструмента из строя. Производители могут более агрессивно оптимизировать скорости резания и подачи, повышая скорость снятия металла и сокращая цикловые времена при сохранении приемлемого срока службы инструмента. Предсказуемость характеристик работы упрощает планирование производства и управление запасами: отделы закупок могут точно прогнозировать потребность в инструменте на основе исторических данных о его расходе и производственных планов.
 EN