Исключительный отвод стружки для бесперебойной работы станка
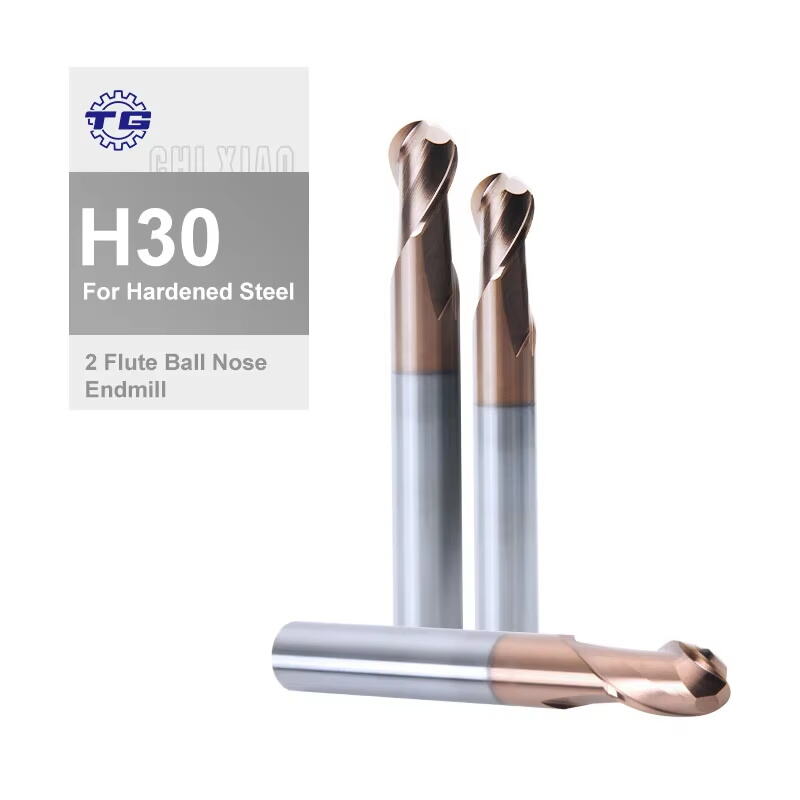
Определяющей характеристикой двухканавочного карбидного фрезы является её выдающаяся способность к удалению стружки, что принципиально преобразует ваши операции механической обработки, предотвращая типичные проблемы, связанные с накоплением стружки. Двухканавочная конструкция создаёт значительно более глубокие канавки по сравнению с фрезами с тремя, четырьмя или большим количеством канавок, обеспечивая достаточное пространство для быстрого и эффективного выхода стружки из зоны резания. Такой большой запас по объёму канавок приобретает критическое значение при обработке материалов, образующих длинную, волокнистую стружку, например, алюминиевых сплавов, меди и различных пластиков. При правильном удалении стружки она не может повторно попадать под режущие кромки или мешать им, что позволяет сохранять стабильные показатели резания на протяжении всей операции механической обработки. Практическое преимущество, которое вы получаете, — возможность повышать подачу без риска заклинивания стружки, которое в противном случае привело бы к прогибу инструмента, ухудшению качества поверхности или даже поломке инструмента. При фрезеровании глубоких карманов и пазов, где стружке трудно найти пути эвакуации, двухканавочная карбидная фреза проявляет своё ценное преимущество, эффективно отводя материал от зоны резания. Вы заметите, что подача СОЖ становится более эффективной: открытая конструкция канавок позволяет смазочно-охлаждающей жидкости легче достигать режущих кромок, улучшая отвод тепла и смазку именно там, где это необходимо. Такое улучшенное проникновение СОЖ способствует увеличению срока службы инструмента и обеспечивает превосходное качество обработанной поверхности деталей. Преимущество в удалении стружки также снижает частоту остановок станка для очистки от стружки, обеспечивая бесперебойный ход производства и максимизируя коэффициент использования оборудования. При работе с цветными металлами и более мягкими материалами двухканавочная карбидная фреза предотвращает «залипание» и образование нароста на режущих кромках — явлений, характерных для инструментов с недостаточным объёмом канавок. Операторы оценят снижение риска возникновения проблем, связанных со стружкой, которые могут повредить готовые поверхности или потребовать длительного устранения неисправностей. Эффективное удаление стружки также минимизирует тепловыделение в зоне резания, поскольку стружка уносит с собой часть тепловой энергии при выходе из зоны резания, защищая как инструмент, так и заготовку от термических повреждений или изменения размеров.
 EN