



問題が発生した場合は、すぐにご連絡ください!

すべてのカテゴリ

カーバイド切削工具

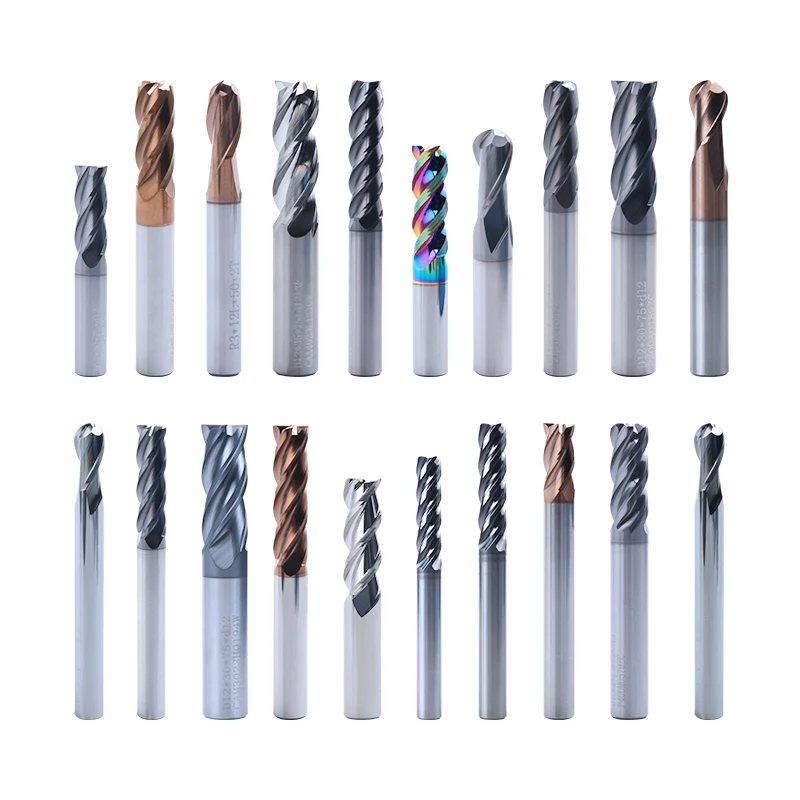
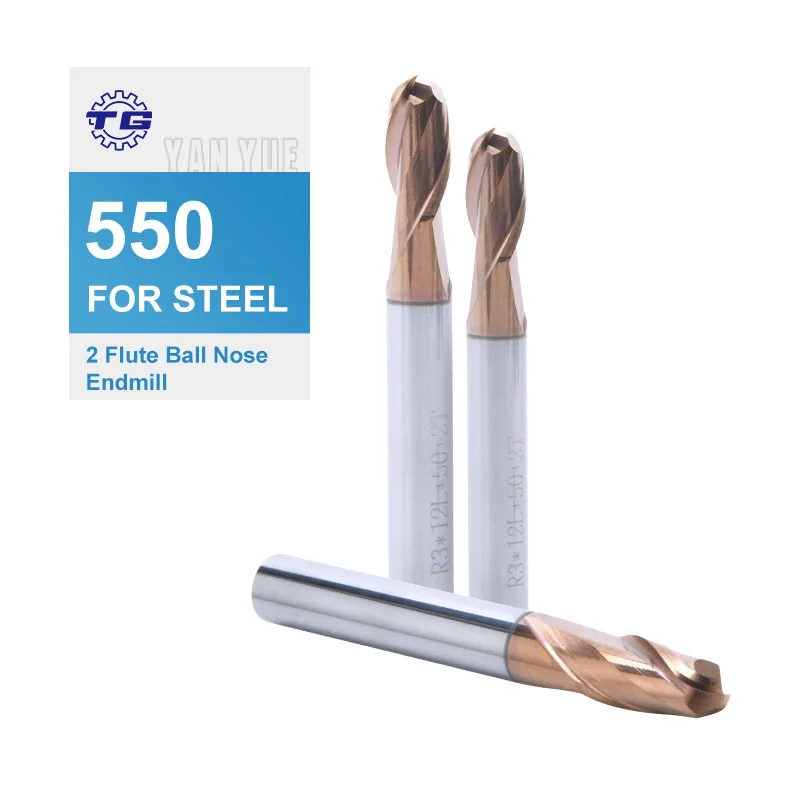
カーバイド切削工具は、現代の機械加工および製造プロセスにおける画期的な進歩を表しており、世界中の産業生産を変革した優れた性能特性を提供しています。これらの高精度で設計された工具は、タングステンと炭素原子を極めて高温で結合させることで生成される非常に硬い化合物であるタングステンカーバイドから製造されています。この材料はダイヤモンドに次ぐ硬度を示し、鋼、ステンレス鋼、鋳鉄、アルミニウム合金、チタン、そして特殊超合金など、多様な素材に対する金属加工作業においてカーバイド切削工具を不可欠なものとしています。カーバイド切削工具の主な機能には、旋盤加工(ターニング)、フライス加工(ミリング)、ドリル加工(ドリリング)、ボーリング、ねじ切り(スレッディング)、溝入れ(グロービング)などが含まれます。その技術的特徴としては、卓越した耐摩耗性、最高で1000℃までの優れた耐熱性、および過酷な条件下でも鋭い切刃を維持する能力が挙げられます。最新のカーバイド切削工具には、チタン窒化物(TiN)、チタン炭窒化物(TiCN)、酸化アルミニウム(Al₂O₃)などの高度なコーティングが施されており、摩擦低減および工具寿命の延長により、さらに性能が向上しています。これらの工具の微細構造は、金属コバルトで結合された硬質カーバイド粒子から構成され、硬度と靭性のバランスを実現する複合材料となっています。応用分野は、自動車製造、航空宇宙部品の生産、医療機器の製造、石油・ガス設備の製造、および一般機械工場に及びます。これらの工具により、製造業者は従来の高速度鋼(HSS)工具よりも高い切削速度で、厳密な公差、優れた表面粗さ、一貫した部品品質を実現できます。カーバイド切削工具の汎用性は、大量の材料を迅速に除去する荒加工から、鏡面仕上げを実現する仕上げ加工まで幅広く及んでいます。その導入により、生産設備ではサイクルタイムの短縮、工具交換頻度の低減、および工具寿命の延長と生産性指標の向上を通じた大幅なコスト削減が可能となっています。

新製品

超硬切削工具への投資は、即時の効果と長期的なメリットをもたらし、直接的に収益性および操業効率に影響を与えます。最も説得力のある利点は、工具寿命の大幅な延長です。用途条件に応じて、超硬工具は従来の高速度鋼(HSS)工具と比較して5~20倍の寿命を実現します。この耐久性により、生産工程中の工具交換回数が減少し、機械のダウンタイムが短縮されるため、作業員は価値を創出する業務に集中でき、摩耗した工具を頻繁に交換するといった単純作業から解放されます。年間を通じて購入する交換用工具の数量が大幅に削減されるため、生産コストが顕著に低下します。また、工具交換に伴う人件費も比例して減少します。さらに、より高い切削速度での運転が可能になる点も、画期的なメリットです。これにより、品質を損なうことなく、部品の生産速度を向上させることができます。超硬切削工具は、激しい切削加工中に発生する高温下でも硬度および切削刃の形状を維持するため、従来の工具材と比較して50~300%の切削速度向上が可能です。この速度面での優位性により、受注案件の納期短縮、新たな案件の受注増加、および競争の激しい市場における顧客要望への迅速な対応が実現します。超硬切削工具によって得られる優れた表面粗さは、二次仕上げ工程を削減または完全に不要とし、加工時間を節約するとともに、製造全体のコストを低減します。部品は機械から直接組立工程へ送れる状態、あるいは最小限の追加作業で済む状態で出荷されるため、生産フローが合理化されます。現代の製造業において一貫性は極めて重要であり、超硬切削工具は数千個に及ぶ部品にわたり、予測可能かつ再現性の高い結果を提供します。この信頼性により、不良品の発生が減少し、品質保証による検査不合格も少なくなり、納入製品に対する顧客満足度が向上します。鋭利な超硬工具を使用することで必要な切削力が低減されるため、工作機械の主軸、ベアリングおよび構造部品への負荷が軽減され、設備の寿命延長および保守メンテナンスの頻度低減につながります。また、機械の振動およびチャタリングが抑制されるため、より優れた表面粗さの確保と、静かで快適な作業環境の実現にも寄与します。超硬切削工具の多様性により、単一の工具タイプでより広範な材料を加工することが可能となり、在庫管理が簡素化され、必要とする切削工具の種類を削減できます。難削性のステンレス鋼、研磨性の鋳鉄、あるいは軟質なアルミニウム合金など、あらゆる材料に対し、適切な超硬グレードがその課題に効果的に対応します。さらに、切削速度の高速化およびサイクルタイムの短縮により、部品1個あたりの電力消費量が削減されるため、エネルギー効率が向上し、サステナビリティ目標の達成と同時に、光熱費の低減にも貢献します。

ヒントとコツ

高速鋼と炭素鋼の違いはどのようなものですか?

30

Dec

高速鋼と炭素鋼の違いはどのようなものですか?

製造および機械加工産業では、特定の用途に応じた適切な鋼材の選定が極めて重要であり、高速鋼と炭素鋼は工業用切削工具において最も重要なカテゴリの二つです。これらの基本的な性質、耐摩耗性、耐熱性、靭性の違いを理解することで、工具寿命や加工精度を最適化できます。
さらに表示

コンクリート工事に最適なドリルビットの種類はどれですか?

30

Dec

コンクリート工事に最適なドリルビットの種類はどれですか?

コンクリート作業において適切なドリルビットを選ぶことは、成功した施工と、工具の破損や材料の損傷に悩まされるストレスの多い経験の違いを生みます。コンクリートの穴あけには、耐久性と効率を発揮するために特別に設計された専用機器が必要です。
さらに表示
ニーズに合ったドリルビットのサイズの選び方

10

Feb

ニーズに合ったドリルビットのサイズの選び方

適切なドリルビットのサイズを選択することは、正確な穴加工を実現し、材料の健全性を保ち、さまざまな用途においてプロジェクトの成功を確実にする上で極めて重要です。木材、金属、プラスチック、複合材料のいずれを加工する場合でも、...
さらに表示
フライスカッターが破損する原因とその防止策

10

Feb

フライスカッターが破損する原因とその防止策

製造における高精度は、切削工具の性能および信頼性に大きく依存しており、フライスカッターは現代の機械加工工程において最も重要な構成要素の一つです。堅牢な設計および優れた工学技術にもかかわらず…
さらに表示

無料お見積りを取得する

担当者がすぐにご連絡いたします。
メール
携帯電話
氏名
会社名
メッセージ
0/1000

カーバイド切削工具

優れた耐久性と延長された工具寿命により、運用コストを削減

優れた耐久性と延長された工具寿命により、運用コストを削減

超硬切削工具の優れた耐久性は、加工作業の経済性を根本的に変革します。これは、他の切削工具材料と比較して著しく長い使用寿命を実現するためです。この卓越した長寿命は、タングステンカーバイドの固有の特性に起因しており、工業用途で使用可能な材料の中でも最も硬い部類に属し、ビッカース硬度で1500~2000の範囲の硬度値を示します。超硬切削工具の結晶構造は、非常に硬いタングステンカーバイド粒子を、通常コバルトで構成される靭性に富んだ金属バインダーで結合した複合材料から成り立っています。この構造により、摩耗に対して複数のメカニズムで抵抗することができるのです。これらの工具が被削材と接触すると、硬質なカーバイド粒子が研磨摩耗に耐え、一方でバインダー相が破壊に対する靭性を提供し、急激な破損を防止します。このようなバランスの取れた構成により、工具は数千個の部品を連続して加工した後でも、交換または再研磨を必要とせずに効果的に切削を継続できます。この延長された工具寿命がもたらす財務的影響は、規模を問わずあらゆる製造現場において非常に大きいものです。年間を通じて購入する交換用工具の数が減少すれば、調達費用が直接的に削減されますが、その節約効果は単純な工具コストの削減にとどまりません。工具交換のたびに機械を停止する必要があり、オペレーターが摩耗した工具を取り外し、新しい切刃を取り付ける作業に加え、部品の寸法精度を維持するためにしばしばオフセット調整を行う必要があります。こうした中断は累積して大きなダウンタイムとなり、設備総合効率(OEE)を低下させ、生産能力を制限します。超硬切削工具の寿命が大幅に延長されることで、機械は工具交換のための待機時間ではなく、切屑を生成する加工時間により多くの時間を費やすことができます。また、工具交換の間隔が延長されることで、オペレーターに求められる技能レベルも低減されます。なぜなら、工具の摩耗の初期兆候を頻繁に見極める経験を積む必要が少なくなるからです。さらに、工具の性能特性が長期にわたり安定しているため、生産計画もより予測可能になります。これにより、スケジューラーは、予期せぬ工具故障による生産工程の中断を心配することなく、納期を確実に約束できるようになります。超硬切削工具は、その延長された使用寿命全体を通じて一貫した性能を発揮するため、同一の切刃で加工された最初の部品と千個目の部品との間でも、寸法および表面粗さの仕様が完全に同一となります。この信頼性により、工具が徐々に摩耗することで生じる品質ばらつき——すなわち寸法のずれや表面粗さの劣化——が解消されます。航空宇宙、医療機器、自動車の安全関連部品など、厳しい品質要件が求められる分野で事業展開するメーカーは、特に工具の寿命全体にわたるこうした一貫した性能を高く評価しています。
優れた耐熱性により、積極的な切削条件での加工が可能

優れた耐熱性により、積極的な切削条件での加工が可能

炭化物切削工具の優れた耐熱性により、製造業者は従来の工具材料では実現不可能なレベルまで加工条件を高めることができ、生産性の向上を達成し、競争力と収益性を根本的に変革します。金属切削作業中、摩擦および塑性変形によって機械的エネルギーが熱エネルギーに変換されるため、工具と切屑の接触面(ツール・チップ界面)で多大な熱が発生します。この切削領域の温度は、通常の加工においても routinely 800℃を超え、過酷な加工条件下では1000℃を超えることもあります。一方、従来の高速度鋼(HSS)工具は、温度が600℃を超えると軟化し硬度を失い、急速な摩耗や破損(カタストロフィック・ファイラー)を引き起こします。これに対し、炭化物切削工具はこうした高温下でも硬度および機械的特性を維持し、他の材料が完全に機能しなくなる状況においても効果的に切削を継続できます。この熱的安定性は、炭化タングステン(タングステン・カーバイド)の強固な化学結合および2800℃を超える高い融点に由来し、極端な加工条件下においても十分な安全マージンを確保します。この耐熱性がもたらす実用的な利点として、切削速度を劇的に向上させることができ、従来の工具と比較して、分あたりの表面速度(SFM:Surface Feet per Minute)を2倍から3倍に高めることも可能です。より高い切削速度とは、適切なチップ荷重を維持しながら主軸の回転数(RPM)を増加させることを意味し、これにより材料除去率が向上し、サイクルタイムが比例的に短縮されます。たとえば、従来10分かかっていた部品の加工が、適切な炭化物切削工具および最適化された加工条件によって4~5分で完了するようになり、追加設備投資なしに実質的に生産能力を2倍に高めることができます。その収益への影響は非常に大きく、受注量の増加、納期短縮、顧客からの見積もり依頼に対するより迅速かつ競争力のある対応が可能になります。さらに、炭化物切削工具の耐熱性は、冷却液を一切使用しない「ドライ加工」または極少量の潤滑剤のみを用いる「MQL(Minimum Quantity Lubrication)加工」を実現し、冷却液の消費を完全に排除あるいは大幅に削減します。従来のフルード・クーラント(大量供給冷却液)方式では、高価な冷却液、ポンプ、フィルター装置、廃棄処理サービスなどが必要となり、製造工程の複雑さとコストが増大します。ドライ加工または最小潤滑加工の実施により、セットアップが簡素化され、環境負荷が低減され、冷却液に起因する健康リスクが解消され、運用コストが大幅に削減されます。また、ドライ加工で得られた部品は、フルード・クーラント使用後の洗浄・乾燥工程を経る必要がなく、清潔な状態で次の工程へ直接進むことができます。さらに、熱応力下における炭化物切削工具の寸法安定性により、高熱発生を伴う過酷な加工中であっても部品の厳密な公差が維持され、工具の熱膨張・収縮・変形による切削幾何形状の劣化が生じません。
多様な素材および用途にわたる多機能な性能

多様な素材および用途にわたる多機能な性能

超硬切削工具の優れた多機能性により、製造業者は多様な機械加工課題に対して統一された工具アプローチを採用でき、在庫管理を簡素化するとともに、さまざまな被削材および作業条件において最適な性能を確保できます。この適応性は、超硬粒子のサイズ、バインダー含量および組成を変化させることで異なる超硬グレードを配合可能であり、特定の用途分野に最適化された工具を創出できる点に由来します。微細粒度の超硬配合では、タングステンカーバイド粒子が小さく、硬化鋼や研磨性材料の仕上げ加工に理想的な優れた耐摩耗性と鋭い切削刃を提供します。一方、粗粒度の超硬グレードでは、粒子が大きくバインダー含量が高いため、断続切削、荒加工、あるいは振動・びびりを伴う加工などにおいて必要な優れた靭性および衝撃抵抗性を発揮します。こうした幅広いグレードの選択肢により、大量の材料を迅速に除去する場合でも、あるいは重要部品の鏡面仕上げを実現する場合でも、ご自身の具体的な機械加工要件にきめ細かく適合した超硬切削工具を選定できます。適切な超硬グレードを用いることで、鉄系および非鉄系材料の両方を効果的に加工できるため、異なる材料群ごとに別個の工具システムを維持する必要がなくなります。工場では、鋼製部品の加工からアルミニウム部品、さらには特殊チタン合金への加工へと、単に適切な超硬グレードおよびコーティングの組み合わせを選択するだけで、シームレスに切り替えることが可能です。さらに、現代のコーティング技術は、超硬基材上に先進的材料の薄層を堆積させることで、超硬切削工具の多機能性をさらに拡大しています。チタンアルミニウム窒化物(TiAlN)コーティングは高温用途における酸化抵抗性を提供し、クロム窒化物(CrN)コーティングはアルミニウム加工時のビルドアップエッジ形成を抑制し、ダイヤモンドコーティングは極めて研磨性の高い材料に対する極限の耐摩耗性を実現します。これらのコーティングオプションにより、同一の超硬工具形状を、異なるコーティング仕様によって複数の目的に活用することが可能になります。超硬切削工具の幾何学的多機能性は、無数のインサート形状、チップブレーカー設計およびエッジ仕上げを含み、それぞれが特定の加工工程に向けた精密な設計が施されています。三角形インサートは強固な切削刃と複数のインデックス可能位置を提供し、正方形インサートは面取りフライス加工において汎用性を発揮し、丸形インサートは輪郭加工において滑らかな切削動作を実現します。メーカーは、汎用設計に妥協することなく、自社の用途要件に正確に適合する工具を選定することで、この豊富な幾何学的バリエーションの恩恵を受けることができます。また、超硬切削工具は連続切削および断続切削の両方の条件下で性能を維持できるため、多様なワークを扱うジョブショップおよび生産設備にとって柔軟性を提供します。同一の超硬グレードが、滑らかな旋盤加工において優れた性能を発揮すると同時に、フライス加工やドリル加工などの衝撃荷重にも耐えられるため、多様な顧客要件に対応するために必要な在庫の範囲を縮小できます。

無料お見積りを取得する

担当者がすぐにご連絡いたします。
メール
携帯電話
氏名
会社名
メッセージ
0/1000






