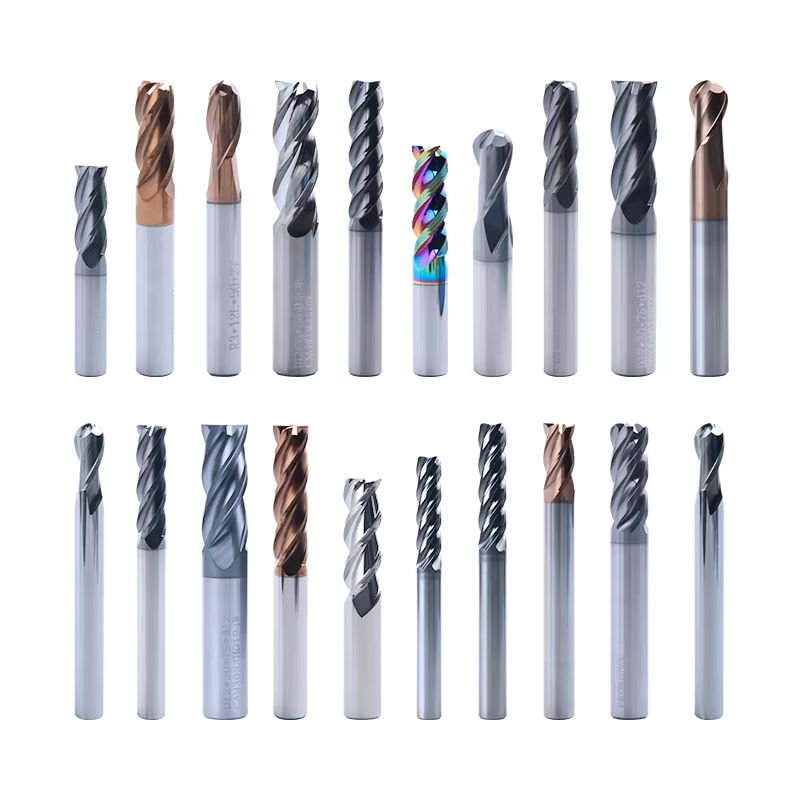
Exceptionell mångsidighet över olika material och tillämpningar
Den anmärkningsvärda mångsidigheten hos verktygsspetsar av hårdmetall utgör en strategisk fördel för tillverkningsoperationer som söker optimera sina verktygsinventarier samtidigt som de behåller flexibiliteten att hantera olika produktionskrav. Till skillnad från specialiserade skärande verktyg som är utformade för smala applikationsområden utför högkvalitativa hårdmetallverktygsspetsar effektivt över ett extraordinärt brett spektrum av material – från mjuka aluminiumlegeringar till härdade verktygsstål, från gjutjärn till exotiska superlegeringar som används i luft- och rymdfartsapplikationer. Denna breda applikationsmöjlighet härleds från de grundläggande material egenskaperna hos volframkarbid samt möjligheten att anpassa hårdmetallklasser och geometrier till specifika skärkrav. Tillverkare producerar hårdmetallverktygsspetsar i flera olika klasser, där varje klass är optimerad för särskilda materialfamiljer och skärningsförhållanden. Klasser med fin kornstorlek och högre bindarmängd erbjuder utmärkt slagfasthet för avbrutna snitt och grova bearbetningsoperationer, medan klasser med extremt fin kornstorlek ger maximal hårdhet för slutförande operationer och abrasiva material. Detta utbud av olika klasser innebär att verksamheter kan välja hårdmetallverktygsspetsar som exakt matchar deras specifika applikationer, samtidigt som de fortfarande drar nytta av standardiserade verktygssystem och förenklad lagerhantering. Mångsidigheten sträcker sig inte bara till materialkompatibilitet utan omfattar även olika maskinbearbetningsoperationer, såsom svarvning, ansiktsskärning, borrning, gängning, urhållning och avskärning. En enda hårdmetallverktygsspetsdesign kan ofta hantera flera olika operationer, vilket minskar antalet verktygsbyten som krävs vid komplex delproduktion och förenklar inställningsprocedurer. Denna operativa flexibilitet visar sig särskilt värdefull i verkstäder och vid lågvolymsproduktion, där frekventa omställningar mellan olika deltyper annars skulle kräva omfattande verktygsinventarier och mycket inställningstid. Moderna hårdmetallverktygsspetsar är också anpassade för ett brett spektrum av skärningsförhållanden – från lätt slutförande snitt som kräver fin ytyta till tunga grovbearbetningsoperationer som kräver maximal materialavtagning. Denna anpassningsförmåga gör det möjligt för tillverkare att optimera skärparametrarna för varje enskild operation utan att byta verktygstyp, vilket effektiviserar produktionsprocesser och minskar komplexiteten. Tillgängligheten av olika beläggningsalternativ förstärker ytterligare denna mångsidighet, eftersom olika beläggningsmaterial ger specifika fördelar för särskilda arbetsstycksmaterial och skärningsförhållanden. Titanaluminiumnitridbeläggningar presterar utmärkt vid högtemperaturapplikationer, medan diamantliknande kolbeläggningar minskar friktionen vid bearbetning av icke-järnmetaller, och flerskiktsbeläggningar kombinerar flera fördelar för allmänna applikationer. Denna mångsidighet översätter sig också till kompatibilitet med både konventionella maskinverktyg och moderna CNC-maskiner, vilket gör att tillverkare kan standardisera på hårdmetallverktygsspetsar över hela sin anläggning oavsett maskinverktygens ålder eller avancerad teknik. Den resulterande förenklingen av verktygshantering, operatörsutbildning och lagerkontroll ger organisatoriska fördelar som kompletterar de direkta prestandafördelarna hos dessa exceptionella skärande verktyg.

 EN