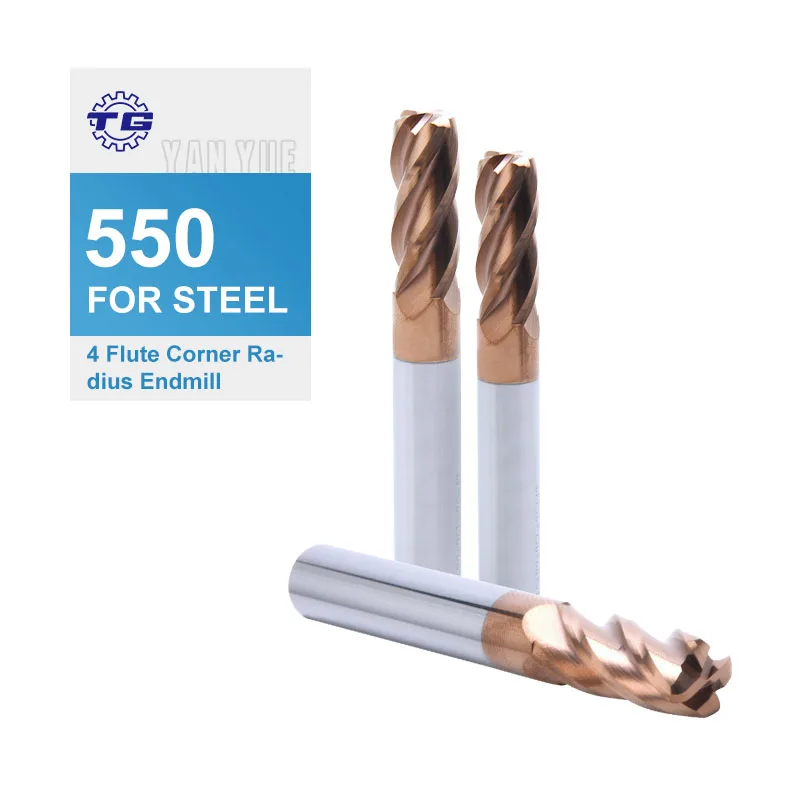
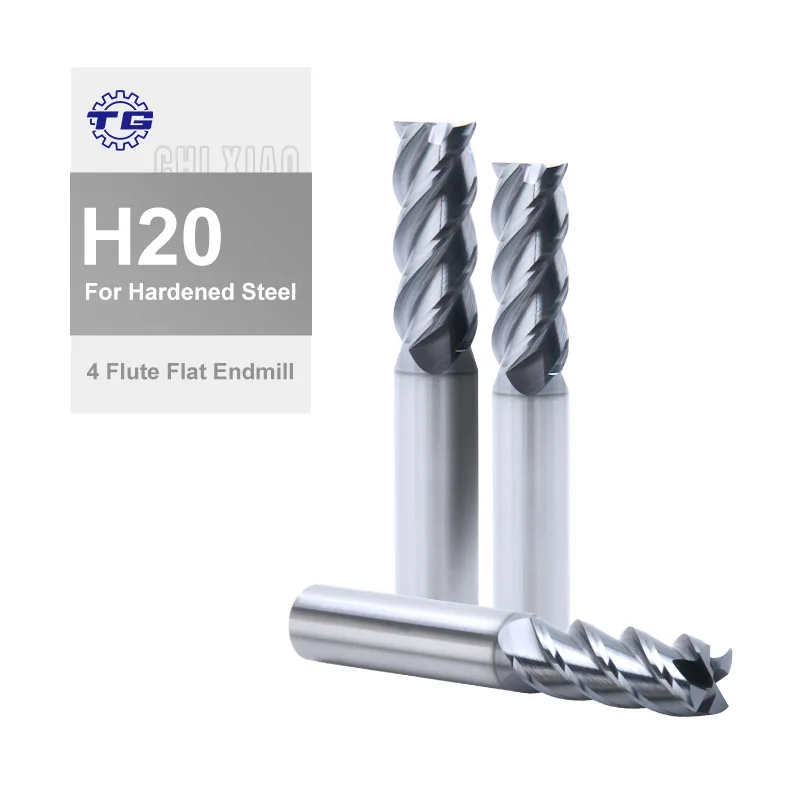
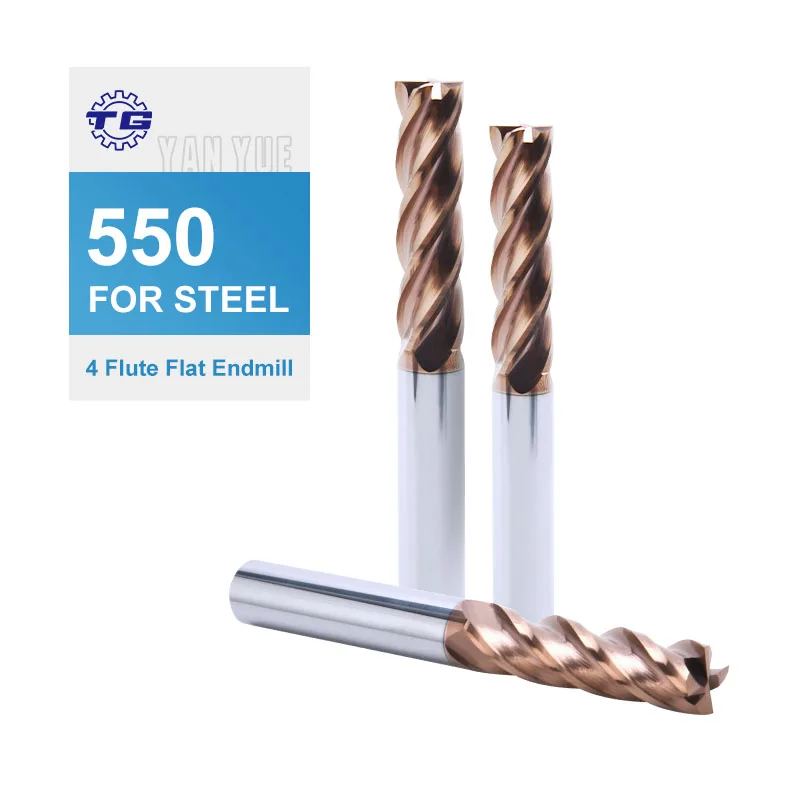
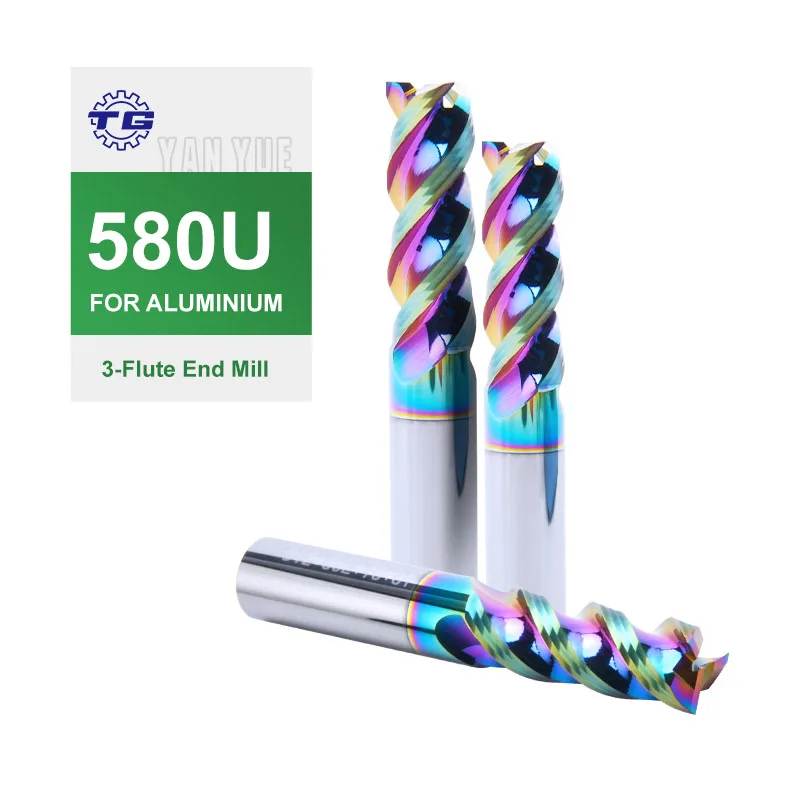
Precyzyjnie zaprojektowana geometria frezu i konfiguracja wierzchołka
Wydajność cięcia hurtowych wiertów HSS zależy nie tylko od jakości materiału, ale także od precyzyjnie zaprojektowanej geometrii, która określa kształt rowków wiertła, kąty wierzchołkowe oraz konfigurację krawędzi tnących. Spiralna konstrukcja rowków pełni wiele kluczowych funkcji bezpośrednio wpływających na wydajność wiercenia i jakość otworów. Te spiralne kanały zapewniają ścieżki odprowadzania wiórków, kierując odłamki metalu z obszaru cięcia, aby zapobiec ich ponownemu tnieniu – zjawisku powodującemu nadmierny wzrost temperatury i przyspieszające zużycie narzędzia. Głębokość i skok rowków są starannie obliczane tak, aby osiągnąć równowagę między zdolnością odprowadzania wiórków a sztywnością konstrukcyjną niezbędną do zapobiegania ugięciu podczas operacji wiercenia. Hurtowe wierty HSS charakteryzują się zazwyczaj standardowymi kątami wierzchołkowymi wynoszącymi 118° lub 135°, przy czym każdy z tych kątów jest zoptymalizowany pod kątem określonych kategorii materiałów i warunków wiercenia. Konfiguracja 118° zapewnia agresywną akcję tnącą, idealną do miększych materiałów, takich jak aluminium, drewno czy tworzywa sztuczne, podczas gdy geometria 135° rozprowadza siły tnące bardziej stopniowo, co czyni ją preferowaną dla twardszych materiałów, w tym stali nierdzewnej i stopów o wysokiej wytrzymałości. Technologia wierzchołka podzielonego (split point) stanowi istotny postęp wprowadzony do wysokiej jakości hurtowych wiertów HSS i polega na dodatkowej operacji szlifowania, w wyniku której powstaje geometria wierzchołka samocentrującego się. Ta modyfikacja eliminuje krawędź dłuta, która powoduje uchodzenie się standardowych wiertów podczas początkowego kontaktu z materiałem, poprawiając dokładność pozycjonowania oraz zmniejszając siłę docisku potrzebną do rozpoczęcia wiercenia. Zmniejszona siła docisku zmniejsza zmęczenie operatora podczas pracy z wiertarką ręczną oraz wydłuża żywotność uchwytu, ograniczając obciążenie promieniowe sprzętu wiertniczego. Geometria krawędzi tnących podlega precyzyjnemu szlifowaniu, zapewniając doskonałą równowagę obu krawędzi tnących, co zapobiega asymetrycznym siłom tnącym powodującym powstawanie otworów o zbyt dużym średnicy oraz gorszą jakość powierzchni. Hurtowe wierty HSS produkowane z zachowaniem ścisłych tolerancji utrzymują współosiowość trzpienia i krawędzi tnących, zapewniając prawdziwe, bezwibracyjne obroty, które nie pogarszają jakości otworów. Grubość rdzenia zmniejsza się stopniowo od trzpienia ku wierzchołkowi, zapewniając maksymalną sztywność w pobliżu krawędzi tnących, gdzie skupiają się siły, jednocześnie zachowując elastyczność niezbędną do pochłaniania drgań i zapobiegania rezonansowi harmonicznemu. Powłoki powierzchniowe stosowane w wysokiej klasy hurtowych wiertach HSS – w tym tlenek czarny, azotek tytanu lub azotek tytanu i glinu – dalszym stopniu poprawiają ich wydajność, redukując tarcie, ułatwiając odprowadzanie wiórków oraz dodając dodatkowe warstwy twardości, które wydłużają czas użytkowania krawędzi tnących pomiędzy kolejnymi szlifowaniami.
 EN