Skontaktuj się ze mną natychmiast w przypadku wystąpienia jakichkolwiek problemów!

Wszystkie kategorie

frez z płytkami wymiennymi

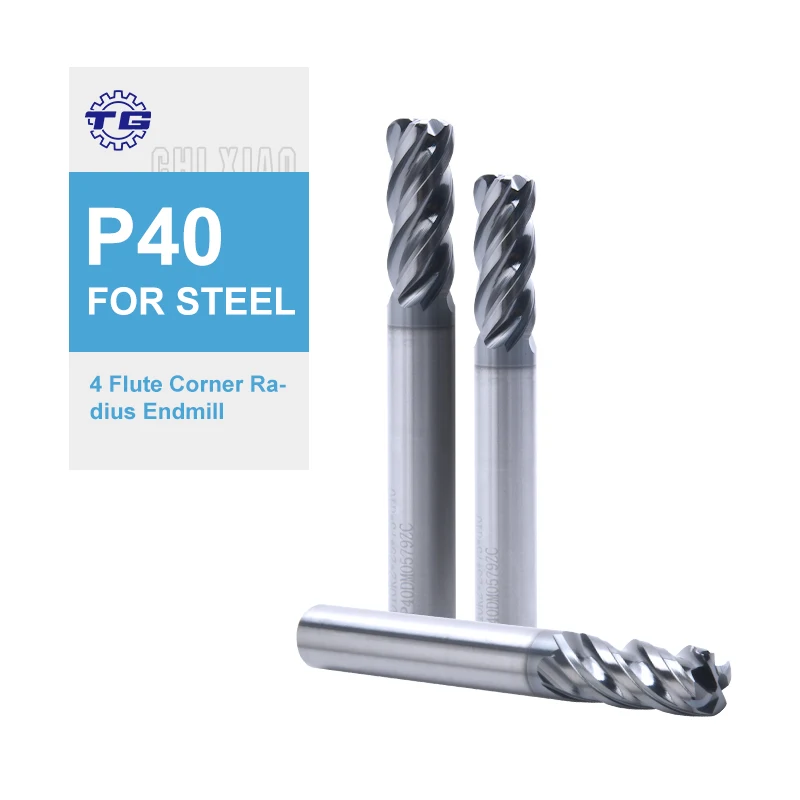
Frez do frezowania wkładkowego to zaawansowane narzędzie skrawające zaprojektowane do operacji precyzyjnego obróbki w nowoczesnych środowiskach produkcyjnych. To innowacyjne narzędzie wyposażone jest w wymienne wkładki tnące, które można szybko zamieniać po zużyciu, eliminując konieczność wymiany całego trzonu freza. Frez do frezowania wkładkowego składa się z wytrzymałego trzonu wykonanego ze stali wysokiej jakości lub specjalnych stopów oraz precyzyjnie zaprojektowanych gniazd na wkładki, które bezpiecznie utrzymują wkładki tnące z węglików spiekanych lub ceramiki. Wkładki te są produkowane z zaawansowanych materiałów, takich jak węglik wolframu, cermet lub polikrystaliczny diament, zapewniając wyjątkową twardość i odporność na ciepło podczas wymagających operacji skrawania. Główne zadanie freza do frezowania wkładkowego polega na usuwaniu materiału z przedmiotów obrabianych poprzez obrotowe działanie tnące, tworząc powierzchnie płaskie, rowki, kontury oraz złożone kształty geometryczne z niezwykłą dokładnością. Do cech technologicznych należą m.in. precyzyjne systemy pozycjonowania wkładek, zoptymalizowane geometrie odprowadzania wiórków oraz zrównoważone konstrukcje minimalizujące drgania podczas pracy w wysokich prędkościach. Trzon narzędzia zawiera wiele gniazd na wkładki rozmieszczonych strategicznie wokół jego obwodu lub na jego czole, co umożliwia efektywne tempo usuwania materiału oraz równomierne rozprowadzanie sił tnących. Nowoczesne frezy do frezowania wkładkowego wykorzystują zaawansowane technologie powłok na wkładkach, takie jak warstwy azotku tytanu, azotowęglonitru tytanu lub tlenku glinu, znacząco wydłużające żywotność narzędzi i poprawiające ich wydajność tnącą. Zastosowania obejmują szeroki zakres branż, w tym lotnictwo i astronautykę, motoryzację, produkcję form i matryc oraz ogólną inżynierię. Narzędzia te doskonale sprawdzają się przy obróbce różnych materiałów – od miękkich stopów aluminium po stali hartowane, stal nierdzewną, żeliwo oraz egzotyczne superstopy. Wielofunkcyjność frezów do frezowania wkładkowego czyni je niezastąpionymi w frezowaniu czołowym, frezowaniu barkowym, cięciu rowków, operacjach wprowadzania (ramping) oraz trójwymiarowym kształtowaniu. Zakłady produkcyjne wykorzystują te narzędzia zarówno w operacjach roughingowych (przygotowawczych), pozwalających szybko usunąć duże objętości materiału, jak i w operacjach finishingowych (dokładnych), zapewniających ścisłe tolerancje i wysoką jakość powierzchni, dzięki czemu frez do frezowania wkładkowego stanowi niezbędny element współczesnych procesów obróbki metali.

Nowe produkty

Frez do frezowania wstawek zapewnia znaczne oszczędności kosztów w procesach produkcyjnych, umożliwiając użytkownikom wymianę wyłącznie zużytych krawędzi tnących zamiast zakupu całkowicie nowych narzędzi. Gdy wstawka staje się tępa, operatorzy po prostu przesuwają ją do nowej, ostrej krawędzi tnącej lub zastępują ją nową wstawką, dzięki czemu drogi korpus narzędzia pozostaje w użytkowaniu przez wiele lat. Takie podejście znacznie obniża wydatki na narzędzia w porównaniu do frezów pełnowęglikowych, które należy wyrzucać lub szlifować ponownie po zużyciu. Kolejną istotną zaletą jest efektywność czasowa – wymiana wstawek trwa zaledwie kilka minut i nie wymaga demontażu frezu ze wrzeciona maszyny, co minimalizuje czas postoju i maksymalizuje czas produkcyjny. Możliwość szybkiej wymiany oznacza, że harmonogramy produkcji pozostają bez zmian nawet podczas konserwacji narzędzi, co bezpośrednio wpływa na rentowność oraz spełnienie zobowiązań dostawczych. Spójność parametrów roboczych pozostaje nadzwyczaj wysoka w całym procesie frezowania, ponieważ nowe krawędzie wstawek zachowują optymalną geometrię i ostrze, zapewniając, że dokładność wymiarowa oraz jakość chropowatości powierzchni pozostają zgodne ze specyfikacją. Zespół produkcyjny docenia przewidywalny czas pracy frezów z wstawkami, co ułatwia planowanie produkcji oraz zarządzanie zapasami wstawek zamiennych. Wszechstranność tego rozwiązania nie może być przeceniona – pojedynczy korpus frezu może przyjmować różne gatunki i geometrie wstawek, dopasowane do różnych materiałów i warunków obróbki. Operatorzy mogą przełączać się z frezowania aluminium na stal jedynie poprzez zmianę typu wstawki, dzięki czemu frez z wstawkami staje się elastycznym rozwiązaniem dla różnorodnych wymagań produkcyjnych, bez konieczności inwestowania w wiele specjalistycznych narzędzi. Poprawa bezpieczeństwa wynika z ograniczenia konieczności manipulowania ciężkimi elementami – podczas wymiany operatorzy pracują z małymi wstawkami zamiast z dużymi, ciężkimi narzędziami tnącymi. Zalety ergonomiczne redukują ryzyko urazów w miejscu pracy i ułatwiają zarządzanie narzędziami wszystkim członkom zespołu. Korzyści środowiskowe wynikają z mniejszej ilości odpadów materiałowych generowanych przy wymianie wstawek w porównaniu do utylizacji całych narzędzi tnących, co jest zgodne z zasadami zrównoważonej produkcji, które współczesne firmy stawiają sobie na pierwszym miejscu. Właściwości odprowadzania ciepła frezów z wstawkami są lepsze, ponieważ projekt gniazda wstawki umożliwia skuteczne zarządzanie ciepłem, zapobiegając nadmiernemu nagrzewaniu, które mogłoby uszkodzić przedmiot obrabiany lub naruszyć dokładność wymiarową. Prędkości skrawania można bezpiecznie zwiększać, co zwiększa wydajność bez utraty jakości. Standaryzacja formatów wstawek wśród różnych producentów zapewnia elastyczność łańcucha dostaw, umożliwiając przedsiębiorstwom zakup wstawek zamiennych od wielu dostawców i unikanie przestoju produkcyjnego spowodowanego ograniczeniami w dostawach. Zarządzanie zapasami staje się prostsze, ponieważ zakłady magazynują kompaktowe wstawki zamiast gabarytowych, gotowych narzędzi tnących, co zmniejsza zapotrzebowanie na powierzchnię magazynową oraz kapitał zamrożony w zapasach narzędzi. Szkolenie nowych operatorów staje się łatwiejsze, ponieważ procedury wymiany wstawek opierają się na prostych protokołach, które można szybko opanować, co obniża barierę umiejętności w rozwoju personelu oraz poprawia elastyczność operacyjną w przypadku zmian kadrowych lub ekspansji.

Porady i triki

Dlaczego frezy do frezowania ulegają pękaniu i jak tego uniknąć?

10

Feb

Dlaczego frezy do frezowania ulegają pękaniu i jak tego uniknąć?

Precyzja produkcji zależy w dużej mierze od wydajności i niezawodności narzędzi skrawających, przy czym frez stanowi jeden z najważniejszych komponentów współczesnych operacji frezowania. Mimo ich solidnej konstrukcji i doskonałej inżynierii...
POKAŻ WIĘCEJ
Kiedy należy stosować frezy węglikowe zamiast frezów ze stali szybkotnącej (HSS)?

10

Feb

Kiedy należy stosować frezy węglikowe zamiast frezów ze stali szybkotnącej (HSS)?

Wybór odpowiedniego narzędzia skrawającego do operacji frezowania jest kluczowy dla osiągnięcia optymalnej wydajności, jakości powierzchni oraz długowieczności narzędzia. Wybór między frezami węglikowymi a frezami ze stali szybkotnącej (HSS) ma istotny wpływ na efektywność produkcji...
POKAŻ WIĘCEJ
Do czego głównie wykorzystuje się węglik spiekany?

28

Feb

Do czego głównie wykorzystuje się węglik spiekany?

Węglik wolframu to jeden z najbardziej uniwersalnych i trwałych materiałów stosowanych w nowoczesnych zastosowaniach przemysłowych, łączący wyjątkową twardość z zadziwiającą odpornością na zużycie. Ten materiał złożony powstaje w wyniku połączenia atomów wolframu i węgla w równo...
POKAŻ WIĘCEJ
Dlaczego frezy czołowe z węglików spiekanych są lepsze do cięcia metali?

31

Mar

Dlaczego frezy czołowe z węglików spiekanych są lepsze do cięcia metali?

W przypadku precyzyjnych operacji cięcia metali wybór narzędzia tnącego ma bezpośredni wpływ na wydajność, jakość powierzchni po obróbce oraz ogólne koszty produkcji. Frezy czołowe z węglików spiekanych stały się preferowanym rozwiązaniem dla wymagających operacji cięcia metali...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000

frez z płytkami wymiennymi

Rewolucyjna technologia wymiennych wkładów maksymalizuje inwestycję w narzędzia

Rewolucyjna technologia wymiennych wkładów maksymalizuje inwestycję w narzędzia

Frez do frezowania wkładkowego wykorzystuje przełomową technologię wymienialnych wkładek, która zasadniczo zmienia sposób, w jaki zakłady produkcyjne podejmują decyzje dotyczące ekonomiki narzędzi tnących oraz efektywności operacyjnej. W przeciwieństwie do tradycyjnych narzędzi tnących o stałej konstrukcji, które stają się nieprzydatne po ścięciu się ich krawędzi tnących, ta innowacyjna konstrukcja oddziela element tnący od korpusu narzędzia, tworząc zrównoważony system, w którym wymieniane są wyłącznie zużywane wkładki. Inżynieria stojąca za tym rozwiązaniem obejmuje precyzyjnie frezowane gniazda na wkładki w korpusie frezu, wykonane z tolerancjami mierzonymi w mikronach, zapewniającymi idealną powtarzalność i stabilność osadzania każdej wkładki. Mechaniczne lub śrubowe mechanizmy zaciskowe mocują wkładki solidnie, zapobiegając ich przesuwaniu pod wpływem sił odśrodkowych podczas obrotów z wysoką prędkością, podczas gdy precyzyjne elementy lokalizujące gwarantują stałą pozycję krawędzi tnącej względem osi symetrii narzędzia. Takie podejście technologiczne zapewnia wyjątkową wartość poprzez nieograniczone przedłużenie użytkowego życia drogiego korpusu narzędzia, który nigdy nie styka się z obrabianym materiałem i nie ulega zużyciu. Producent może rozłożyć początkowe inwestycje na tysiące wymian wkładek, co drastycznie obniża koszty narzędzi na pojedynczą sztukę w porównaniu z jednorazowymi alternatywami. System umożliwia stosowanie wielu krawędzi tnących na każdej wkładce – zwykle od czterech do dwunastu używalnych krawędzi, w zależności od geometrii wkładki – co dalej zwiększa jej wartość. Gdy jedna krawędź staje się tępa, operatorzy po prostu luzują mechanizm zaciskowy, obracają lub odwracają wkładkę, aby ujawnić świeżą krawędź tnącą, a następnie w ciągu kilku minut wznowić frezowanie. Ta możliwość indeksowania oznacza, że każda zakupiona wkładka zapewnia wiele pełnych cykli życia narzędzia, co jeszcze bardziej potęguje korzyści ekonomiczne. Standardowe formaty wkładek zapewniają kompatybilność między różnymi korpusami frezów, a nawet pomiędzy różnymi producentami, zapewniając elastyczność zakupów i redukując złożoność zapasów. Zakłady magazynują ograniczoną gamę typów wkładek zamiast utrzymywać obszerne zapasy kompletnych narzędzi tnących w każdej wielkości i konfiguracji. Technologia ta umożliwia również szybką reakcję na zmieniające się wymagania produkcyjne, ponieważ przełączenie się między różnymi materiałami lub strategiami frezowania często wymaga jedynie zmiany klasy wkładki, a nie całkowitej wymiany narzędzia. Zaawansowane technologie powłok nanoszonych na wkładki poprawiają ich właściwości robocze specyficznie dla różnych rodzin materiałów, optymalizując wydajność frezowania bez konieczności stosowania różnych korpusów frezów. Korzyści związane z zarządzaniem ciepłem są istotne: konstrukcja gniazda wkładki tworzy kontrolowane obszary styku, które odprowadzają ciepło od krytycznych stref tnących, jednocześnie umożliwiając skuteczny dopływ chłodziwa. Taka kontrola temperatury wydłuża żywotność wkładek oraz zapewnia integralność obrabianego przedmiotu podczas wymagających operacji frezowania, szczególnie przy obróbce materiałów wrażliwych na ciepło lub przy realizacji ścisłych tolerancji, gdzie rozszerzalność termiczna mogłaby spowodować błędy wymiarowe.
Wysoka wydajność cięcia w różnych materiałach i operacjach

Wysoka wydajność cięcia w różnych materiałach i operacjach

Frez do frezowania wstawianego charakteryzuje się wyjątkową wszechstronnością wydajności cięcia, która odpowiada zróżnicowanym wymogom nowoczesnych środowisk produkcyjnych, w których zakłady muszą obrabiać wiele rodzajów materiałów oraz skutecznie realizować różnorodne zadania frezarskie. Postęp inżynieryjny w zakresie geometrii wkładki, materiałów podłoża oraz powłok powierzchniowych doprowadził do stworzenia narzędzi tnących zdolnych do obróbki wszystkich materiałów – od miękkich metali nieżelaznych po hartowane stali narzędziowe i trudne w obróbce superstopy stosowane w przemyśle lotniczym. Projekt geometryczny wkładek tnących zawiera zaawansowane cechy, w tym dokładnie obliczone kąty natarcia kontrolujące kształtowanie wiórków, kąty luzu zapobiegające tarciu i nagrzewaniu się oraz wzory łamiaczy wiórków umożliwiające ich zwijanie i łamanie na łatwo usuwalne fragmenty. Te elementy geometryczne są zoptymalizowane dla konkretnych zastosowań, przy czym dostępne są różne typy wkładek przeznaczone odpowiednio do operacji roughingowych (wymagających intensywnego usuwania materiału), operacji finishingowych (wymagających najwyższej jakości powierzchni) lub ogólnego przeznaczenia – zapewniających równowagę między obiema wymienionymi funkcjami. Materiały podłoża ewoluowały poza tradycyjny węglik wolframu i obejmują teraz węgliki o drobno- i nadmiernie drobnoziarnistej strukturze, zapewniające zwiększoną odporność na uderzenia przy przerywanej obróbce, kompozycje cermetowe zapewniające doskonałą odporność na zużycie przy frezowaniu żeliwa oraz polikrystaliczny diament lub azotek boru w postaci sześciennej (CBN) – stosowane przy obróbce materiałów o ekstremalnej twardości, np. materiałów ścierne lub części już uprzednio zahartowanych. Technologie powłok dodają kolejnego wymiaru wydajności: wielowarstwowe powłoki są projektowane tak, aby zapewnić odporność na zużycie, zmniejszyć tarcie, stanowić barierę termiczną oraz zapewnić stabilność chemiczną. Powłoki azotku tytanu i glinu (TiAlN) wyróżniają się doskonałą stabilnością w wysokich temperaturach, co czyni je idealnym wyborem do obróbki bez chłodziwa lub przy dużych prędkościach skrawania, podczas gdy powłoki typu „diamond-like carbon” (DLC) redukują tarcie podczas obróbki lepkich materiałów, takich jak stopy aluminium. Frez do frezowania wstawianego osiąga imponujące szybkości usuwania materiału podczas operacji roughingowych, szybko usuwając duże objętości metalu, co skraca czas cyklu i poprawia produktywność. Jednocześnie ten sam system narzędzia może być wyposażony we wkładki finishingowe o wypolerowanych powierzchniach i precyzyjnie przygotowanych krawędziach tnących, pozwalające uzyskać powierzchnie lustrzane i eliminujące konieczność dodatkowych operacji. Ta dwufunkcyjność upraszcza zarządzanie narzędziem oraz zmniejsza liczbę różnych frezów wymaganych na linii produkcyjnej. Elastyczność parametrów skrawania pozwala operatorom optymalizować posuw i prędkość obrotową dla konkretnych kombinacji materiału, klasy wkładki oraz wymagań jakościowych, dostosowując wydajność do dokładnych potrzeb danej aplikacji. Zrównoważony projekt frezów do frezowania wstawianego minimalizuje drgania nawet przy wysokich prędkościach obrotowych, zapewniając stabilność, która bezpośrednio przekłada się na dokładność wymiarową i wydłużenie trwałości narzędzia. Warunki przerywanej obróbki – np. frezowanie, przy którym wkładki wielokrotnie wchodzą i wychodzą z materiału – są bezpiecznie obsługiwane dzięki starannej przygotowanej krawędzi wkładki oraz odporności podłoża na odpryskiwanie i pęknięcie. Systemy dopływu chłodziwa wbudowane w wiele konstrukcji frezów kierują ciecz chłodzącą precyzyjnie do krawędzi tnącej wkładki, co poprawia usuwanie wiórków, obniża temperaturę, wydłuża żywotność wkładek oraz poprawia jakość powierzchni obrabianej części.
Zwiększone produktywności dzięki skróceniu czasu przestoju i uproszczeniu zarządzania narzędziami

Zwiększone produktywności dzięki skróceniu czasu przestoju i uproszczeniu zarządzania narzędziami

Frez do frezowania wkładkowego rewolucjonizuje wydajność produkcji, znacznie skracając czas poza cięciem oraz usprawniając procesy zarządzania narzędziem, które tradycyjnie zajmują istotną część harmonogramów produkcyjnych. Konwencjonalne narzędzia tnące wymagają ich usuwania ze wrzecion maszynowych w celu naostrzania lub wymiany po zużyciu, co wiąże się z czasochłonnymi czynnościami, takimi jak pomiar narzędzi, korekta przesunięć oraz potencjalna ponowna walidacja parametrów cięcia. Takie podejście zakłóca przebieg produkcji, powoduje komplikacje harmonogramowe i zmniejsza procentowy udział czasu, w którym maszyny rzeczywiście tną materiał. Metoda wymiany wkładek eliminuje te bariery wydajnościowe dzięki szybkiej wymianie wkładki bez konieczności usuwania korpusu freza ze wrzeciona. Operatorzy mają dostęp do wkładki za pomocą standardowych kluczy sześciokątnych lub kluczy dynamometrycznych, luzują śrubę zaciskową, wymieniają lub indeksują wkładkę, a następnie dokręcają zacisk do określonego momentu dokręcania – zwykle w ciągu mniej niż dwóch minut. Wrzeciona maszynowe pozostają niezagłębione, co zapewnia zachowanie przesunięć długości narzędzi i eliminuje konieczność ich ponownego pomiaru. Ta funkcjonalność okazuje się szczególnie wartościowa w środowiskach produkcji wieloasortymentowej, gdzie częste zmiany pomiędzy różnymi częściami lub materiałami występują regularnie. Przewidywalność trwałości wkładki umożliwia proaktywne strategie zarządzania narzędziem, w ramach których wkładki są wymieniane zgodnie z ustalonym harmonogramem, a nie dopiero po ich uszkodzeniu, zapobiegając tym samym odrzuceniu części spowodowanemu nagłym pęknięciem narzędzia oraz eliminując nagłe, awaryjne przerwy w pracy. Systemy realizacji produkcji mogą uwzględniać zaplanowane wymiany wkładek w harmonogramach produkcyjnych, traktując je jako krótkotrwałe, kontrolowalne zdarzenia, a nie zakłócające kryzysy. Standaryzacja charakterystyczna dla systemów wkładkowych upraszcza wymagania szkoleniowe, ponieważ nowi operatorzy uczą się uniwersalnych procedur stosowanych do wielu różnych narzędzi tnących, a nie protokołów specyficznych dla poszczególnych narzędzi. Ta standaryzacja przyspiesza rozwój zespołu pracowników oraz inicjatywy związane z krzyżowym szkoleniem, poprawiając elastyczność operacyjną w sytuacjach trudności kadrowych. Zarządzanie zapasami staje się bardziej efektywne, ponieważ zakłady koncentrują zapasy na różnych typach wkładek zamiast na kompletnych narzędziach tnących, co redukuje inwestycje kapitałowe w zapasy narzędzi i jednocześnie poprawia dostępność potrzebnych komponentów. Mały rozmiar wkładek w porównaniu do pełnowymiarowych narzędzi oznacza znaczne zmniejszenie zapotrzebowania na przestrzeń magazynową, zwalniając cenną powierzchnię podłogową na produkcyjne wyposażenie lub dodatkowe zapasy innych kluczowych komponentów. Relacje z dostawcami upraszczają się, ponieważ dział zakupów współpracuje z mniejszą liczbą SKU i często może zakupować kompatybilne wkładki u wielu różnych producentów, co zmniejsza ryzyko łańcucha dostaw i poprawia pozycję negocjacyjną. Spójność jakości poprawia się, ponieważ świeże krawędzie tnące wkładek zachowują swoje geometrie i ostrze przez cały okres użytkowania, zapewniając produkcję części zgodnych ze specyfikacją bez stopniowego pogorszenia jakości charakterystycznego dla narzędzi ponownie naostrzanych. Kontrola statystyczna procesu staje się bardziej niezawodna, gdy stan narzędzia pozostaje stały, co zmniejsza zmienność procesu i poprawia wskaźniki zdolności. Model ekonomiczny przesuwa się od nieprzewidywalnego zużycia narzędzi opartego na wzorcach awarii do zaplanowanego zużycia opartego na znanych cechach trwałości wkładek, co poprawia prognozowanie kosztów i zarządzanie budżetem. Personel serwisowy spędza mniej czasu na czynnościach przygotowawczych związanych z narzędziami, takich jak szlifowanie i pomiary, przekierowując swoją wiedzę ekspercką ku optymalizacji maszyn i konserwacji zapobiegawczej, co dalej zwiększa ogólną skuteczność wyposażenia.


Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000