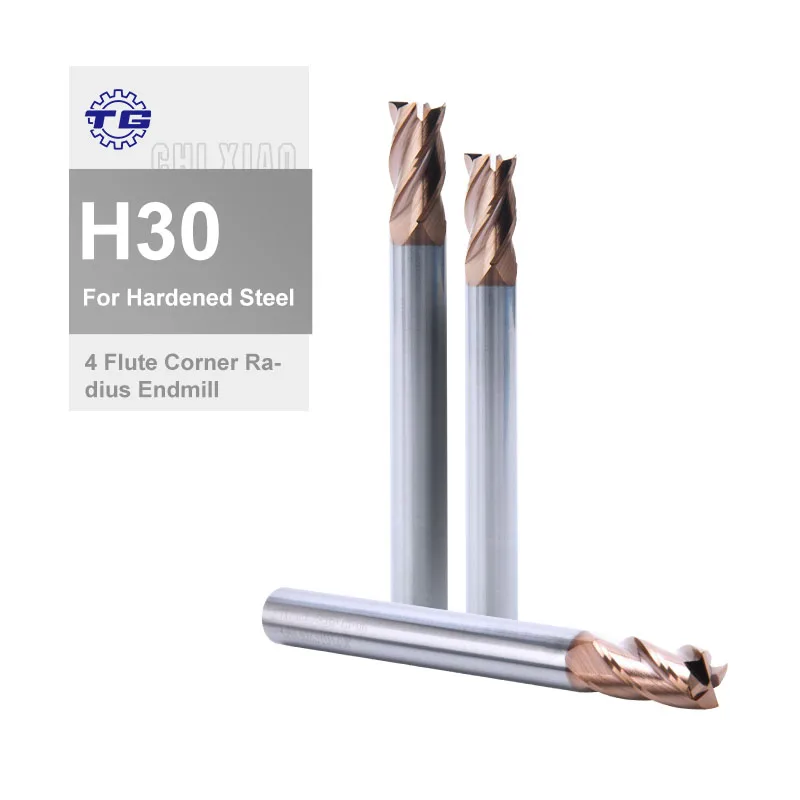
Precyzyjnie zaprojektowana geometria frezu zapewnia czyste otwory i wydłuża żywotność narzędzia
Projekt śrubowy frezów wiertarskich z szybkotnącej stali charakteryzuje się zaawansowaną inżynierią, która zoptymalizowana jest zarówno pod kątem wydajności cięcia, jak i usuwania wiórków, zapewniając czyste i precyzyjne otwory oraz znacznie wydłużając żywotność narzędzia. Te spiralne rowki biegnące wzdłuż całej długości frezu pełnią wiele kluczowych funkcji, które synergicznie wzmacniają skuteczność wiercenia. Główne przeznaczenie geometrii rowków polega na efektywnym usuwaniu materiału ze strefy cięcia, zapobiegając gromadzeniu się wiórków, które w przeciwnym razie zakłócałyby otwór, zwiększały tarcie, generowały nadmierną temperaturę i ostatecznie prowadziłyby do przedwczesnego uszkodzenia frezu. W miarę jak krawędzie tnące na wierzchołku frezu odcinają materiał z obrabianego przedmiotu, wiórki przemieszczają się w górę wzdłuż śrubowych rowków, kierowane przez kształt spiralny działający jak śruba archimedesowa, co zapewnia ciągłe usuwanie odpadów ze strefy aktywnego cięcia i z otworu. Ten proces usuwania utrzymuje czyste warunki cięcia, umożliwiając krawędziom tnącym kontakt z nowym materiałem przy każdej obrocie, co powoduje gładkie ściany otworów oraz stałą średnicę na całej głębokości wiercenia. Kąt śruby frezów wiertarskich z szybkotnącej stali, zwykle projektowany w zakresie od 20 do 35 stopni w zależności od zamierzonego zastosowania, stanowi kompromis między wydajnością usuwania wiórków a wytrzymałością konstrukcyjną, zapewniając wystarczającą sztywność frezu, aby zapobiec jego ugięciu, jednocześnie zapewniając odpowiednią pojemność rowków na przepływ wiórków. Ta starannie dobrane optymalizacje geometryczne zapobiegają zakleszczeniu i przyczepieniu frezu, które występują w przypadku zatrzymania się wiórków – typowym trybie uszkodzenia, który szkodzi zarówno frezowi, jak i obrabianemu przedmiotowi. Projekt rowków tworzy także same krawędzie tnące: przecięcie powierzchni rowka z wierzchołkiem frezu tworzy ostre wargi wykonujące właściwe cięcie materiału. Precyzyjne szlifowanie tych rowków w trakcie produkcji zapewnia symetryczne krawędzie tnące, które równomiernie dzielą obciążenie, zapobiegając nieregularnemu zużyciu, które mogłoby spowodować wiercenie otworów o zbyt dużej średnicy lub nieregularnym kształcie. Dla użytkownika oznacza to uzyskiwanie zawsze dokładnych wymiarów otworów spełniających wymagania specyfikacji pod względem dopasowania i funkcjonalności – niezależnie od tego, czy wierci się otwory montażowe pod elementy złączne, tworzy precyzyjne punkty mocowania, czy przygotowuje komponenty do montażu. Polerowana powłoka stosowana zazwyczaj na powierzchniach rowków zmniejsza tarcie podczas przemieszczania się wiórków wzdłuż rowków, ograniczając generowanie ciepła oraz siłę potrzebną do posuwania frezu w głąb materiału. To zmniejszone tarcie nie tylko wydłuża żywotność frezu poprzez ograniczanie zużycia, ale również obniża obciążenie sprzętu wiertarskiego, umożliwiając mniejszym i mniej wydajnym wiertarkom wykonywanie zadań, które w przeciwnym razie wymagałyby użycia większych maszyn. Geometria rowków przyczynia się również do zachowania własnej zdolności do samocentrowania się frezów wiertarskich z szybkotnącej stali, ponieważ zrównoważony projekt zapobiega „chodzeniu” lub odchylaniu się frezu podczas stykania się z powierzchnią obrabianego przedmiotu, zapewniając wiercenie otworów dokładnie w wyznaczonym miejscu – w wielu zastosowaniach eliminując konieczność wcześniejszego nakładania znaczników środkowych.

 EN