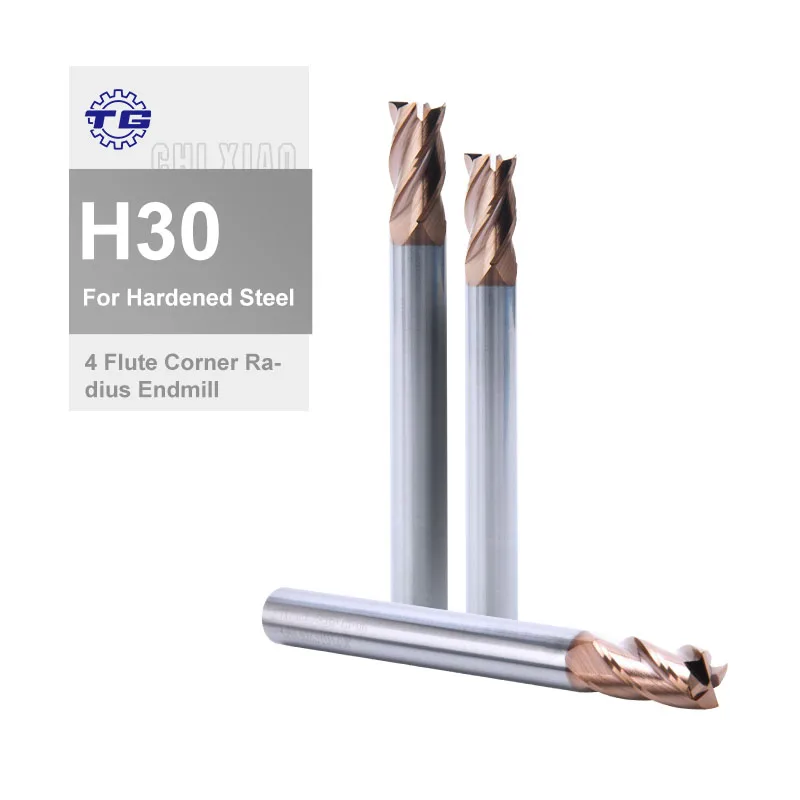
Präzisionsgefertigte Fräsgeometrie gewährleistet saubere Bohrungen und eine verlängerte Werkzeuglebensdauer
Das spiralförmige Nutdesign, das Hochgeschwindigkeitsstahl-Bohrer mit Spiralnut kennzeichnet, stellt eine hochentwickelte Konstruktion dar, die sowohl die Schnittleistung als auch die Spanabfuhr optimiert und saubere, präzise Bohrungen liefert, wobei die Einsatzdauer des Werkzeugs deutlich verlängert wird. Diese entlang der Bohrerlänge verlaufenden spiraligen Nuten erfüllen mehrere entscheidende Funktionen, die sich synergistisch zur Steigerung der Bohreffizienz ergänzen. Der primäre Zweck der Nutengeometrie besteht darin, Material effizient aus der Schnittzone zu entfernen und so eine Ansammlung von Spänen zu verhindern, die andernfalls die Bohrung verstopfen, die Reibung erhöhen, übermäßige Wärmeentwicklung verursachen und letztlich zu einem vorzeitigen Versagen des Bohrers führen würden. Während die Schneiden an der Bohrspitze Material vom Werkstück abschneiden, bewegen sich die Späne entlang der spiralförmigen Nuten nach oben; dabei wirkt die Spirale wie eine archimedische Schraube, die kontinuierlich Abfall vom aktiven Schnittbereich und aus der Bohrung entfernt. Dieser Abfuhrprozess gewährleistet saubere Schnittbedingungen, sodass die Schneiden bei jeder Umdrehung frisches Material bearbeiten können, was glatte Bohrwandungen und einen konstanten Durchmesser über die gesamte Bohrtiefe hinweg ergibt. Der Steigungswinkel von Hochgeschwindigkeitsstahl-Bohrern mit Spiralnut – typischerweise zwischen 20 und 35 Grad je nach vorgesehener Anwendung konstruiert – stellt ein ausgewogenes Verhältnis zwischen Effizienz der Spanabfuhr und struktureller Festigkeit her: Dadurch bleibt der Bohrer steif genug, um einer Verbiegung zu widerstehen, und bietet dennoch ausreichend Nutenkapazität für einen ungehinderten Spanfluss. Diese sorgfältige geometrische Optimierung verhindert das Klemmen und Festlaufen, das auftritt, wenn Späne eingeschlossen werden – ein häufiger Ausfallmodus, der sowohl den Bohrer als auch das Werkstück beschädigt. Das Nutdesign bildet zudem selbst die Schneiden aus: Die Schnittkanten entstehen durch den Schnittpunkt der Nutfläche mit der Bohrspitze und bilden die scharfen Lippen, die die eigentliche Materialabtragung durchführen. Eine präzise Schleifbearbeitung dieser Nuten während der Fertigung stellt symmetrische Schneiden sicher, die die Belastung gleichmäßig teilen und ungleichmäßige Verschleißmuster vermeiden, die sonst zu zu großen oder nicht kreisrunden Bohrungen führen würden. Für den Anwender bedeutet dies konsistent genaue Bohrmaße, die den Spezifikationsanforderungen hinsichtlich Passgenauigkeit und Funktionalität entsprechen – ob nun Durchgangsbohrungen für Verbindungselemente, präzise Montagepunkte oder Komponenten für die Montage vorbereitet werden. Die üblicherweise auf die Nutflächen aufgebrachte polierte Oberfläche reduziert die Reibung beim Transport der Späne entlang der Nuten, minimiert die Wärmeentwicklung und verringert die zum Vorschub des Bohrers durch das Material erforderliche Kraft. Diese geringere Reibung verlängert nicht nur die Lebensdauer des Bohrers durch geringeren Verschleiß, sondern entlastet auch die Bohrmaschine, sodass kleinere, weniger leistungsstarke Geräte Aufgaben bewältigen können, für die andernfalls größere Maschinen erforderlich wären. Die Nutengeometrie trägt zudem zum selbstzentrierenden Verhalten von Hochgeschwindigkeitsstahl-Bohrern mit Spiralnut bei: Dank des ausgewogenen Designs verläuft der Bohrer beim Ansetzen auf der Werkstückoberfläche nicht seitlich ab oder driftet, sodass Bohrungen exakt dort entstehen, wo sie positioniert wurden – in vielen Anwendungen ist daher kein Zentrierbohren erforderlich.

 EN