Skontaktuj się ze mną natychmiast w przypadku wystąpienia jakichkolwiek problemów!

Wszystkie kategorie

niestandardowe frezy czołowe

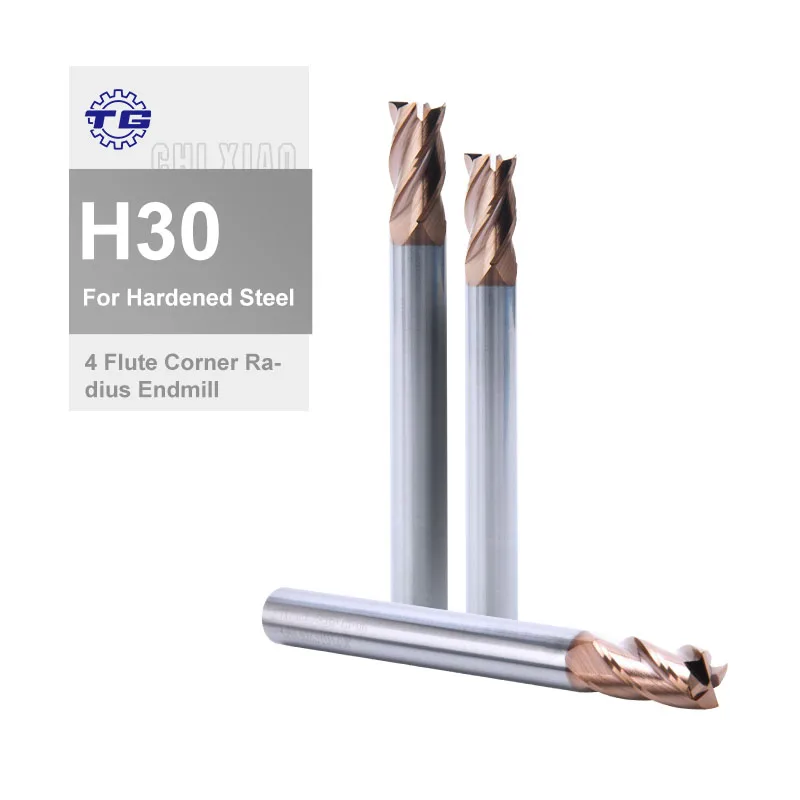
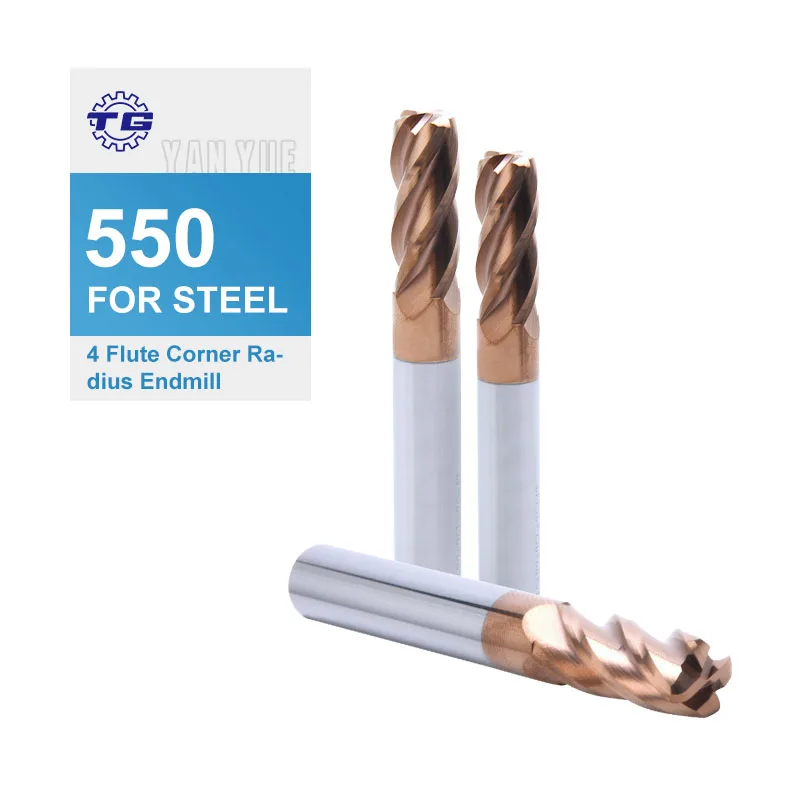
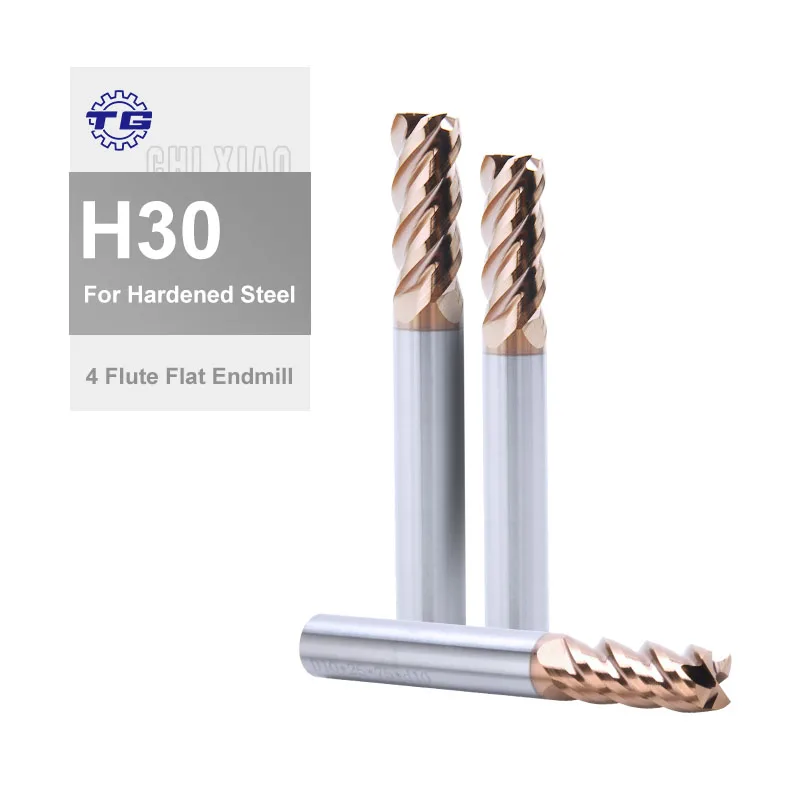
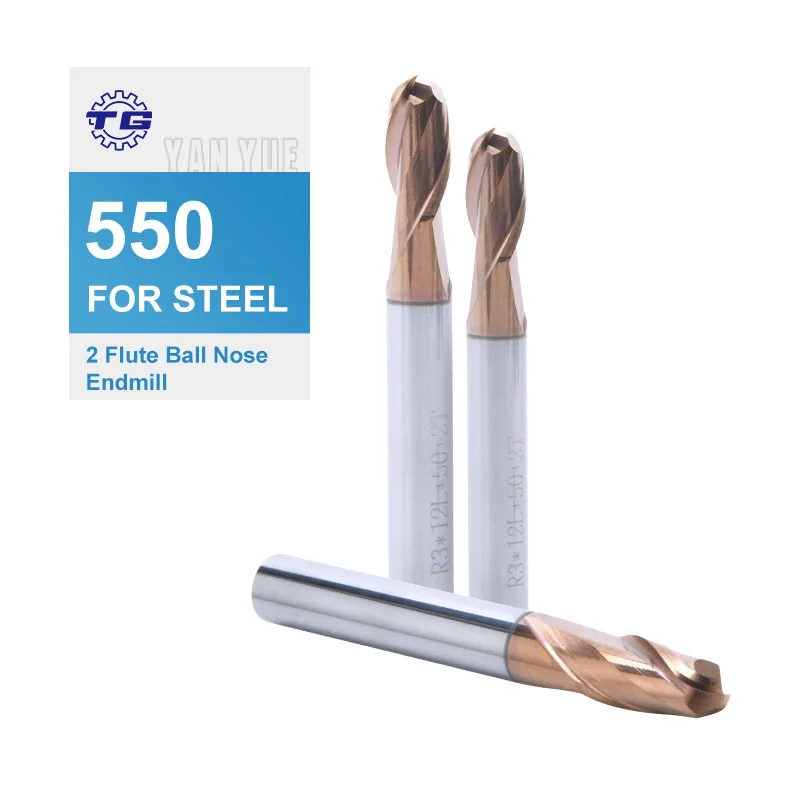
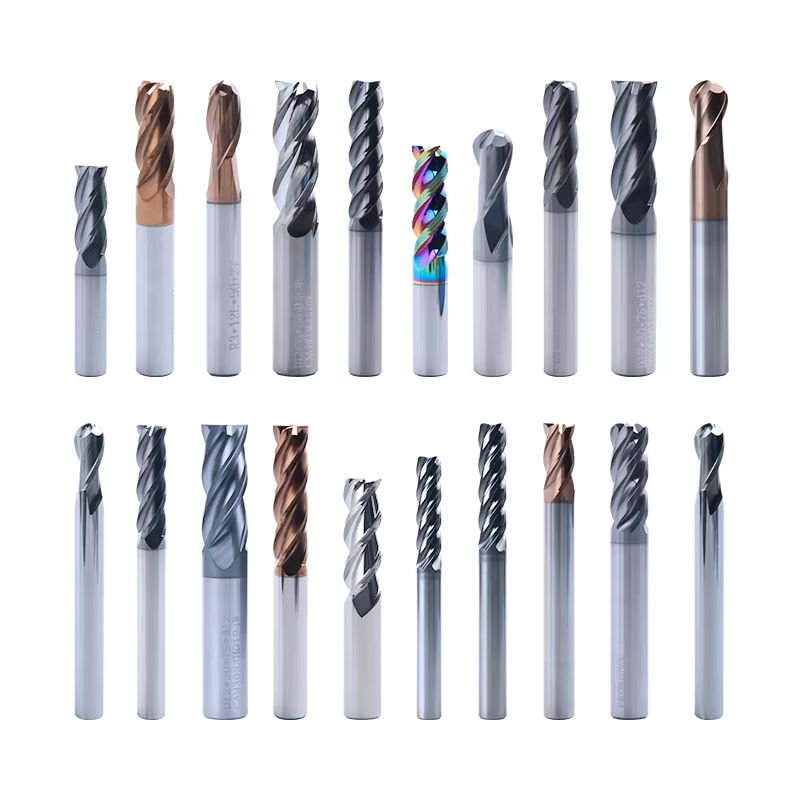
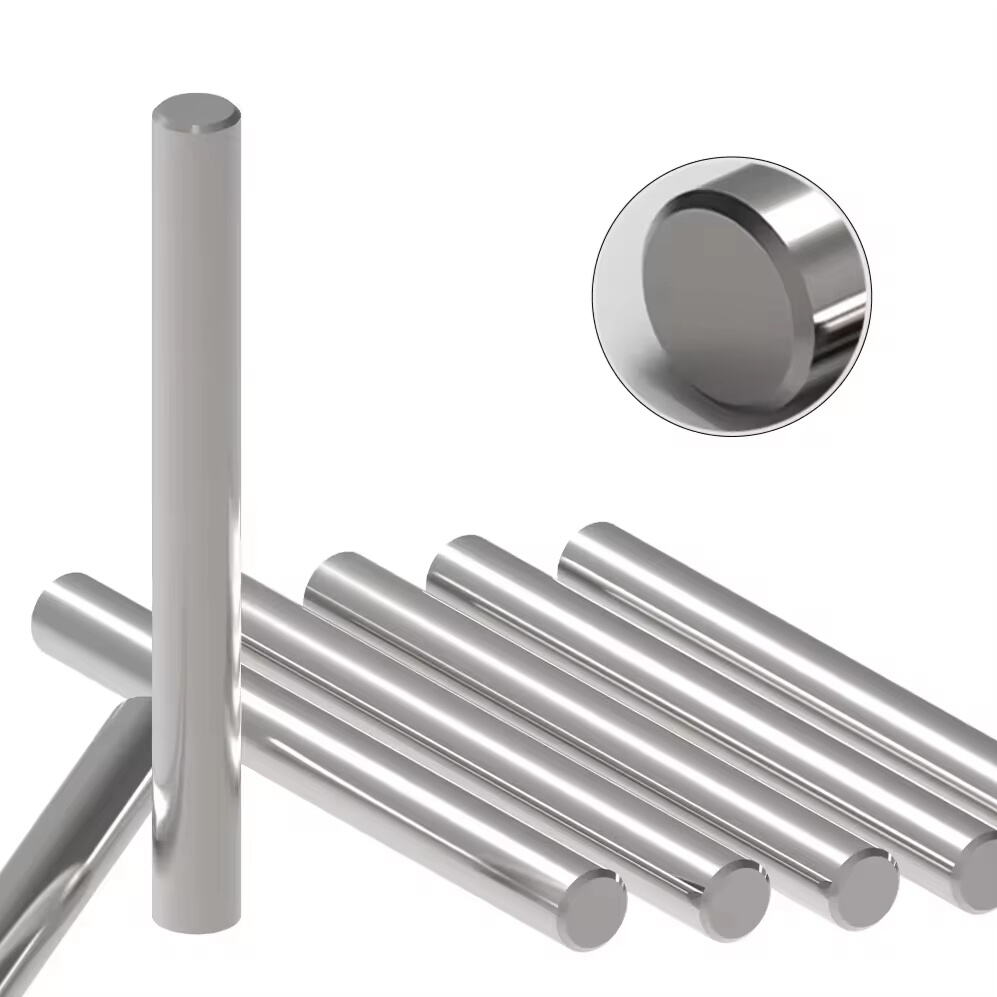
Wiertła frezarskie niestandardowe stanowią specjalistyczną kategorię narzędzi skrawających zaprojektowanych tak, aby spełniać konkretne wymagania obróbkowe, których nie można w pełni zaspokoić za pomocą standardowych, gotowych do użycia rozwiązań. Te narzędzia produkowane z wysoką precyzją charakteryzują się unikalnymi geometriami, powłokami oraz składem materiałowym dostosowanymi do indywidualnych zastosowań klientów i wyzwań produkcyjnych. Główne zadanie wiertła frezarskich niestandardowych polega na zapewnieniu zoptymalizowanej wydajności skrawania przy obróbce specjalistycznych materiałów, złożonych kształtów części lub w warunkach wyjątkowych ograniczeń produkcyjnych, wymagających nadzwyczajnej precyzji i efektywności. Wśród cech technologicznych wiertła frezarskich niestandardowych znajdują się zaawansowane materiały podstawowe, takie jak węglik spiekany, stal szybkotnąca lub stopy kobaltowe, wybierane indywidualnie w zależności od zamierzonego zastosowania i rodzaju obrabianego materiału. Parametry geometryczne obejmują możliwość dostosowania liczby rowków, kąta helisy, konfiguracji krawędzi tnących oraz ogólnych wymiarów narzędzia – wszystkie te cechy mogą być dokładnie określone, by dopasować je do konkretnych operacji obróbkowych. Powłoki i obróbki powierzchniowe, takie jak azotek tytanu, węgloazotek tytanu, azotek glinu i tytanu lub warstwy podobne do diamentu, zwiększają odporność na zużycie, zmniejszają tarcie i wydłużają żywotność narzędzia. Wiertła frezarskie niestandardowe znajdują szerokie zastosowanie w wielu branżach, w tym w przemyśle lotniczym, produkcji komponentów samochodowych, wytwarzaniu urządzeń medycznych, budowie form i matryc, produkcji sprzętu dla sektora energetycznego oraz w operacjach precyzyjnego inżynierii. Narzędzia te doskonale sprawdzają się przy obróbce trudnych materiałów, takich jak stopy tytanu, stali hartowane, Inconel®, kompozyty aluminiowe, tworzywa sztuczne oraz egzotyczne materiały, które wymagają zastosowania specyficznych metod skrawania. Proces dostosowywania pozwala producentom na rozwiązanie unikalnych problemów, takich jak ograniczony dostęp do obszarów obrabianych, konkretne wymagania dotyczące chropowatości powierzchni, ścisłe tolerancje wymiarowe lub uwzględnienie objętości produkcji – co wymaga projektowania narzędzi zoptymalizowanych pod kątem maksymalnej wydajności i opłacalności. Dzięki współpracy z doświadczonymi inżynierami narzędziowymi klienci mogą opracować wiertła frezarskie niestandardowe idealnie dopasowane do swoich parametrów eksploatacyjnych, co przekłada się na poprawę produktywności, lepszą jakość wyrobów, skrócenie czasów cyklu obróbkowego oraz obniżenie ogólnych kosztów produkcji.

Nowe produkty

Zalety frezów czołowych wykonanych na zamówienie wykraczają daleko poza to, co mogą zapewnić standardowe narzędzia skrawające, oferując producentom konkretne korzyści bezpośrednio wpływające na ich zysk brutto oraz efektywność operacyjną. Przede wszystkim specjalistyczne te narzędzia zapewniają doskonałą wydajność dostosowaną dokładnie do unikalnych wymagań związanych z obróbką skrawaniem w danej firmie, eliminując kompromisy wynikające z użycia rozwiązań uniwersalnych. Inwestując w frezy czołowe wykonane na zamówienie, otrzymujesz narzędzia zaprojektowane z uwzględnieniem dokładnych specyfikacji materiału, geometrii detali oraz celów produkcyjnych, co przekłada się na wyższe prędkości skrawania, lepszą jakość powierzchni i dłuższą żywotność narzędzi w porównaniu do konwencjonalnych alternatyw. Precyzyjna inżynieria stojąca za frezami czołowymi wykonanymi na zamówienie przekłada się na obniżenie kosztów produkcji w dłuższym okresie, ponieważ narzędzia te zachowują swoje właściwości skrawające przez dłuższy czas i wymagają rzadziej wymiany podczas cykli produkcyjnych. Ta zwiększone trwałość oznacza mniej przestoju na zmianę narzędzi, mniejszą liczbę zakłóceń harmonogramu produkcji oraz wyższą ogólną skuteczność wyposażenia. Inną istotną zaletą jest możliwość obróbki złożonych cech w jednej pozycji, ponieważ frezy czołowe wykonane na zamówienie mogą być zaprojektowane z profilami specjalnymi, które eliminują konieczność wielokrotnych operacji, a tym samym skracają czas obsługi, minimalizują błędy pozycjonowania i przyspieszają przepustowość. Proces dostosowywania uwzględnia także konkretne wyzwania, takie jak redukcja drgań, optymalizacja odprowadzania wiórków oraz zarządzanie odprowadzaniem ciepła – wszystkie te czynniki przyczyniają się do czystszych cięć, lepszej dokładności wymiarowej oraz poprawy spójności wykonywanych detali. Dla producentów pracujących z materiałami trudnymi do obróbki frezy czołowe wykonane na zamówienie zapewniają geometrie tnące i kombinacje powłok specjalnie zaprojektowane do radzenia sobie z wyjątkowymi właściwościami tych materiałów, niezależnie od ich tendencji do utwardzania się w trakcie obróbki, cech ścieralnych czy wrażliwości termicznej. Współpraca ze specjalistami ds. projektowania narzędzi gwarantuje, że każdy aspekt frezów czołowych wykonanych na zamówienie jest dopasowany do konkretnego środowiska obróbkowego – od możliwości wrzeciona i sztywności maszyny po systemy podawania chłodziwa oraz konfiguracje uchwytów. Takie kompleksowe podejście prowadzi do powstania narzędzi działających z maksymalną wydajnością w danym środowisku operacyjnym, a nie wymuszających adaptacji procesów produkcyjnych w celu przystosowania się do ograniczeń narzędzi. Ponadto frezy czołowe wykonane na zamówienie umożliwiają utrzymanie przewagi konkurencyjnej dzięki opracowywaniu własnych rozwiązań narzędziowych, których konkurenci nie są w stanie łatwo odtworzyć, zapewniając tym samym wyjątkowe możliwości różnicujące dane przedsiębiorstwo produkcyjne. Inwestycja w frezy czołowe wykonane na zamówienie przynosi korzyści w postaci poprawy wskaźnika wydajności pierwszego przebiegu, zmniejszenia liczby odpadów i konieczności poprawek, wzrostu wskaźników produkcyjności oraz możliwości realizacji bardziej wymagających projektów, których standardowe narzędzia po prostu nie są w stanie skutecznie wykonać.

Praktyczne wskazówki

Jak różne materiały wiertarek wpływają na wydajność?

30

Dec

Jak różne materiały wiertarek wpływają na wydajność?

Zrozumienie zależności między materiałami wierteł a ich właściwościami eksploatacyjnymi ma kluczowe znaczenie dla specjalistów działających w branżach produkcji, budownictwa i obróbki metali. Skład materiałowy wierteł bezpośrednio wpływa na...
POKAŻ WIĘCEJ
Dlaczego frezy do frezowania ulegają pękaniu i jak tego uniknąć?

10

Feb

Dlaczego frezy do frezowania ulegają pękaniu i jak tego uniknąć?

Precyzja produkcji zależy w dużej mierze od wydajności i niezawodności narzędzi skrawających, przy czym frez stanowi jeden z najważniejszych komponentów współczesnych operacji frezowania. Mimo ich solidnej konstrukcji i doskonałej inżynierii...
POKAŻ WIĘCEJ
W których branżach najbardziej polegano na narzędziach tnących ze stali szybkotnącej?

31

Mar

W których branżach najbardziej polegano na narzędziach tnących ze stali szybkotnącej?

Narzędzia ze stali szybkotnącej stały się niezastąpione w wielu sektorach przemysłowych dzięki wyjątkowej twardości, odporności na wysokie temperatury oraz skuteczności tnącej. Te specjalistyczne narzędzia tnące zachowują ostrze i integralność strukturalną nawet...
POKAŻ WIĘCEJ
Dlaczego frezy czołowe z węglików spiekanych są lepsze do cięcia metali?

31

Mar

Dlaczego frezy czołowe z węglików spiekanych są lepsze do cięcia metali?

W przypadku precyzyjnych operacji cięcia metali wybór narzędzia tnącego ma bezpośredni wpływ na wydajność, jakość powierzchni po obróbce oraz ogólne koszty produkcji. Frezy czołowe z węglików spiekanych stały się preferowanym rozwiązaniem dla wymagających operacji cięcia metali...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000

niestandardowe frezy czołowe

Precyzyjnie zaprojektowane geometrie zapewniające maksymalną wydajność obróbki

Precyzyjnie zaprojektowane geometrie zapewniające maksymalną wydajność obróbki

Geometryczny projekt niestandardowych frezów czołowych stanowi być może najważniejszy czynnik decydujący o wydajności obróbki i powodzeniu operacji. W przeciwieństwie do narzędzi standardowych o stałej konfiguracji, niestandardowe frezy czołowe charakteryzują się geometrią starannie obliczoną i zaprojektowaną pod kątem rozwiązania konkretnych wyzwań związanych z cięciem oraz cech materiału, który ma być obrabiany. Projekt rowków śrubowych – w tym ich liczba, rozmieszczenie oraz kształt przekroju – może zostać zoptymalizowany tak, aby osiągnąć odpowiedni balans między skutecznością usuwania wióra a wytrzymałością krawędzi tnącej, zgodnie z konkretnymi wymaganiami danej aplikacji. Na przykład przy frezowaniu aluminium lub innych miękkich materiałów generujących długie, ciągliwe wióry niestandardowe frezy czołowe mogą być wyposażone w szersze odstępy między rowkami oraz polerowane żłobki, które ułatwiają szybkie usuwanie wióra i zapobiegają jego gromadzeniu się, co prowadzi do pęknięcia narzędzia lub pogorszenia jakości powierzchni. Z kolei przy obróbce twardszych materiałów, takich jak stali narzędziowe czy stopy tytanu, liczbę rowków śrubowych oraz średnicę rdzenia można dostosować tak, aby zapewnić maksymalną sztywność przy jednoczesnym zachowaniu wystarczającego luzu na wiór. Kąt śrubowy, kolejny kluczowy parametr geometryczny, znacząco wpływa na siły tnące, jakość chropowatości powierzchni oraz trwałość narzędzia. Dzięki niestandardowym frezom czołowym można określić kąt śrubowy w zakresie od niskich wartości zapewniających maksymalną wytrzymałość przy obróbce twardych materiałów, po wysokie wartości zapewniające działanie tnące poprawiające jakość powierzchni przy obróbce miększych materiałów. Sam kształt krawędzi tnącej może zostać dopasowany poprzez specyficzne kąty przyłożenia, kąty oddzielenia oraz przygotowanie krawędzi, co optymalizuje mechanikę cięcia dla danego materiału obrabianego – niezależnie od tego, czy potrzebne są ostre krawędzie do czystego cięcia materiałów nieżelaznych, czy wzmocnione krawędzie do wymagających warunków cięcia przerywanego w stalach hartowanych. Ponadto niestandardowe frezy czołowe mogą zawierać specjalne cechy, takie jak konstrukcje o zmiennej skoku, redukujące drgania harmoniczne podczas cięcia; konfiguracje promieni narożnych wzmacniające narzędzie i jednocześnie zapewniające pożądane zaokrąglenia krawędzi na detalach; lub profile stożkowe umożliwiające dostęp do ograniczonych obszarów przy jednoczesnym zachowaniu niezbędnej wydajności tnącej. Taki stopień dostosowania geometrycznego zapewnia, że każdy aspekt narzędzia przyczynia się do efektywnego usuwania materiału, przedłużenia jego żywotności oraz uzyskania najwyższej jakości detali, dokładnie dopasowanej do celów produkcji.
Zaawansowane technologie powłok zapewniające zwiększoną wydajność i trwałość

Zaawansowane technologie powłok zapewniające zwiększoną wydajność i trwałość

Powłoki powierzchniowe stosowane na niestandardowych frezach czołowych stanowią zaawansowaną technologię, która znacząco wpływa na wydajność narzędzi, ich trwałość oraz zakres materiałów, które można skutecznie obrabiać. Te zaawansowane systemy powłok zapewniają wiele korzyści, w tym zmniejszenie tarcia między narzędziem a przedmiotem obrabianym, zwiększoną odporność na zużycie, wydłużającą żywotność krawędzi tnących, lepszą odporność na wysokie temperatury, zachowującą integralność narzędzia w warunkach ekstremalnych, oraz stabilność chemiczną zapobiegającą niepożądanym reakcjom z niektórymi materiałami przedmiotów obrabianych. Przy zamówieniu niestandardowych frezów czołowych można wybrać spośród szerokiego asortymentu opcji powłok, z których każda została zaprojektowana tak, aby osiągać wyjątkowe wyniki w konkretnych zastosowaniach i przy określonych kombinacjach materiałów. Powłoki azotku tytanu oferują doskonałą uniwersalną wydajność dzięki dobrej twardości i odporności na wysokie temperatury, co czyni je odpowiednimi dla szerokiego zakresu materiałów, w tym stali i żeliw. Powłoki azotku węgliku tytanu zapewniają wyższą twardość i lepszą odporność na zużycie niż powłoki azotku tytanu, zapewniając poprawę wydajności w bardziej wymagających zastosowaniach. Powłoki azotku glinu i tytanu wyróżniają się w zastosowaniach wysokotemperaturowych, zachowując swoje właściwości ochronne w warunkach podwyższonej temperatury występujących przy obróbce stopów odpornych na ciepło lub przy wysokich prędkościach skrawania. W jeszcze bardziej wymagających przypadkach powłoki azotku glinu i tytanu charakteryzujące się doskonałą odpornością na utlenianie oraz twardością w wysokiej temperaturze umożliwiają stosowanie agresywnych parametrów obróbki maksymalizujących produktywność. Powłoki typu diamentopodobny węgiel (DLC) okazują się szczególnie skuteczne przy obróbce materiałów nieżelaznych, takich jak aluminium, miedź czy tworzywa sztuczne, ponieważ ich niski współczynnik tarcia zapobiega przyczepianiu się materiału i powstawaniu zgrzebiny, co negatywnie wpływa na jakość powierzchni. Niektóre niestandardowe frezy czołowe są wyposażone w wielowarstwowe architektury powłok, w których różne materiały powłok są stosowane w strategicznie dobranych sekwencjach, wykorzystując specyficzne zalety każdej warstwy w celu uzyskania synergicznych cech wydajnościowych przewyższających te osiągane przez powłoki jednowarstwowe. Sam proces nanoszenia powłoki może być dostosowany indywidualnie – możliwe jest naniesienie powłoki na cały frez lub tylko na kluczowe obszary, w zależności od wymagań aplikacyjnych oraz rozważań kosztowych. Ponadto grubość powłoki może być precyzyjnie kontrolowana w celu osiągnięcia równowagi między ochroną przed zużyciem a zachowaniem ostrej krawędzi tnącej, co ma szczególne znaczenie w zastosowaniach wymagających wysokiej jakości powierzchni lub ścisłych tolerancji wymiarowych, gdzie ostrość krawędzi tnącej decyduje o końcowym rezultacie.
Dobór materiałów dostosowany do wymagań zastosowania i wymagań dotyczących wydajności

Dobór materiałów dostosowany do wymagań zastosowania i wymagań dotyczących wydajności

Materiał podstawowy, z którego wytwarzane są niestandardowe frezy czołowe, decyduje w sposób fundamentalny o właściwościach mechanicznych, charakterystykach termicznych oraz przydatności narzędzia do konkretnych zastosowań frezarskich. Ta kluczowa decyzja polega na wyborze materiałów zapewniających optymalne połączenie twardości, odporności na uderzenia, odporności na zużycie oraz stabilności termicznej wymaganych w konkretnych operacjach produkcyjnych. Węglik spiekany stanowi najpopularniejszy materiał podstawowy dla niestandardowych frezów czołowych ze względu na wyjątkową twardość, doskonałą odporność na zużycie oraz zdolność do utrzymania integralności krawędzi tnącej w warunkach podwyższonej temperatury. Konkretny gatunek węglika może być dostosowany do wymagań danego zastosowania: struktury ziarniste o mniejszym rozmiarze zapewniają zwiększoną twardość i odporność na zużycie, co czyni je idealnym wyborem do operacji wykańczania oraz obróbki materiałów o wysokiej twardości, natomiast struktury ziarniste o większym rozmiarze zapewniają zwiększoną odporność na uderzenia, co zmniejsza ryzyko skruszenia i pęknięcia przy frezowaniu przerywanym lub w warunkach obróbki ścisłej. Skład węglika można również modyfikować poprzez zmianę zawartości spoiwa kobaltowego – wyższe stężenie kobaltu zwiększa odporność na uderzenia kosztem częściowej utraty twardości, dzięki czemu takie gatunki są szczególnie odpowiednie dla wymagających zastosowań obciążonych dużymi udarami mechanicznymi. W przypadku zastosowań wymagających ekstremalnej odporności na uderzenia lub tam, gdzie ograniczenia budżetowe uniemożliwiają zastosowanie węglika, podstawy wykonane ze stali szybkotnącej zapewniają doskonałe właściwości w wielu sytuacjach obróbkowych. Nowoczesne gatunki stali szybkotnącej zawierają pierwiastki stopowe, takie jak molibden, wolfram, wanad i kobalt, które znacznie poprawiają twardość w wysokiej temperaturze, odporność na zużycie oraz ogólną wydajność tnącą w porównaniu do tradycyjnych stali. Stale szybkotnące zawierające kobalt charakteryzują się lepszą twardością czerwoną, zachowując zdolność tnącą w wyższych temperaturach niż standardowe stali szybkotnące, co czyni je szczególnie odpowiednimi do obróbki trudnoobrabialnych materiałów lub w sytuacjach, gdy chłodzenie jest ograniczone. Niektóre niestandardowe frezy czołowe wykorzystują stale szybkotnące wytwarzane metodą metalurgii proszków, które zapewniają bardziej jednorodny rozkład węglików i drobnoziarnistą mikrostrukturę w porównaniu z tradycyjnymi metodami produkcji, co przekłada się na poprawę odporności na uderzenia oraz łatwiejsze szlifowanie. Dla najbardziej wymagających zastosowań związanych z obróbką materiałów o ekstremalnej twardości lub bardzo abrazywnych, możliwe jest zastosowanie krawędzi tnących z diamentu polikrystalicznego (PCD) lub azotku boru w postaci sześciennej (CBN), zapewniających nieosiągalną twardość i odporność na zużycie, umożliwiające długotrwałe cykle produkcyjne pomiędzy wymianami narzędzi. Proces doboru materiału podstawowego dla niestandardowych frezów czołowych uwzględnia także takie czynniki jak środowisko obróbkowe, dostępna moc wrzeciona, sztywność maszyny oraz aspekty ekonomiczne, aby zagwarantować, że wybrany materiał podstawowy zapewni optymalną wydajność w ramach określonych parametrów operacyjnych oraz uzasadnione ekonomicznie czas użytkowania narzędzi, co usprawiedliwia inwestycję w niestandardowe rozwiązania narzędziowe.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000