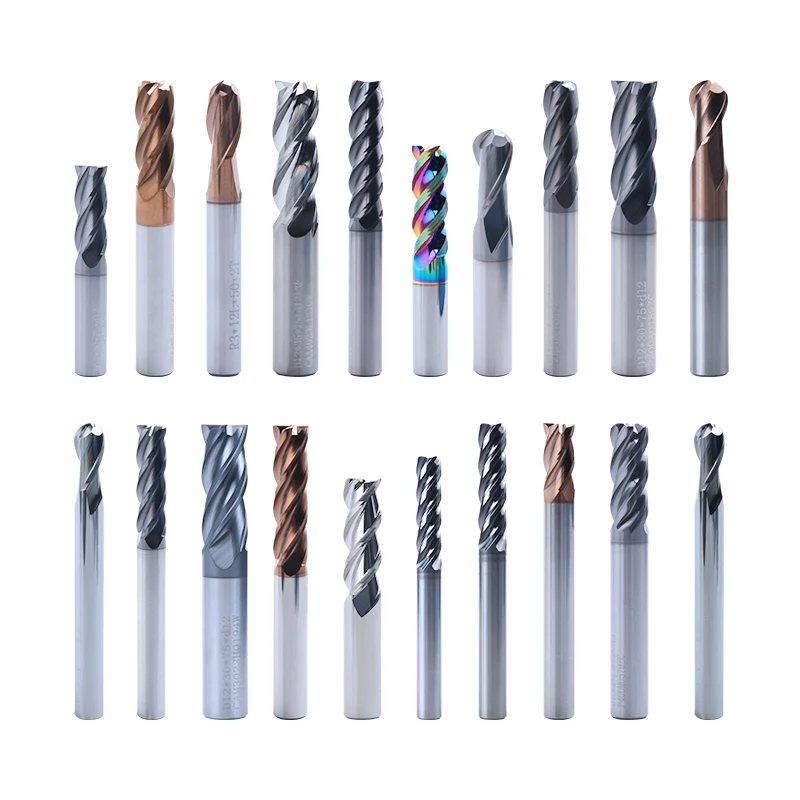
Alsåvelig punktgeometri, der kan tilpasses forskellige materialer
Punktgeometrien, der er slibet ind på den forre ende af en HSS-spiralbor, udgør en kritisk egenskab, der afgør dens effektivitet i forskellige materialer og anvendelser, hvor standardkonfigurationer tilbyder bred alsidighed, mens specialslibninger adresserer specifikke driftsmæssige udfordringer. Den konventionelle punktvinkel på 118 grader fungerer som branchestandarden for almindelig brug ved bording og giver en effektiv kompromisløsning, der yder tilstrækkelig præstation i materialer fra bløde plastikker og træ via aluminium og blødt stål. Denne vinkel skaber et afbalanceret forhold mellem skærekanternes længde og knivskærsbredden, hvilket fordeler skærekraftene passende, samtidig med at den opretholder strukturel styrke i spidsen. Når anvendelser kræver forbedret ydelse i hårdere materialer som rustfrit stål eller støbejern, giver punktvinklen på 135 grader overlegne gennemtrængningskarakteristika ved at reducere de trykkraftkræfter, der kræves for den første materialeindgreb, hvilket mindsker borløb („drill walking“) og forbedrer nøjagtigheden af hullenes placering. Punktet på HSS-spiralboret indeholder omhyggeligt kontrollerede afløbsvinkler, der er slibet bag skærekanterne, og som skaber frihedsrum, der forhindrer gnidningsmodstand, samtidig med at de sikrer tilstrækkelig støtte for at forhindre kanterne i at sammenfalde under skærepræs. Knivskæren, der dannes, hvor spiralrillerne skærer hinanden i boret centrum, er en nødvendig geometrisk konsekvens af fremstillingen af spiralbor, selvom den ikke udfører nogen faktisk skærefunktion. Avancerede punktslibninger modificerer denne knivskær ved hjælp af tyndere web-operationer, der reducerer dens bredde, hvilket betydeligt mindsker den trykkraft, der kræves for at starte bordingen, og forbedrer værktøjets evne til at centrere sig selv. Split-point-slibning, en specialiseret modifikation, der bliver stadig mere almindelig på kvalitets-HSS-spiralbor, skaber ekstra skærekanter, der helt eliminerer knivskærens ikke-skærende zone, hvilket resulterer i bor, der trænger ind i materialer med minimalt tryk, undgår at løbe på arbejdsfladen og genererer mindre varme ved det første indgreb. Disse geometriske forfinelser transformerer bording fra en grov materialeforskydningsproces til en kontrolleret skæreoperation, der producerer renere huller med reduceret flæsedsdannelse. Punktsymmetrien påvirker direkte hullenes kvalitet, idet præcist slibede punkter frembringer runde, lige huller, mens asymmetrisk slibning fører til for store, uformede huller samt overdreven værktøjslid. Producenter af premium-HSS-spiralbor anvender CNC-slibesystemer, der sikrer konsistens i punktgeometrien over hele produktionsmængden og leverer forudsigelig ydelse, som professionelle brugere er afhængige af for at opretholde kvalitetsstandarder og konsekvent overholde dimensionelle specifikationer i hele produktionsløbet.

 EN