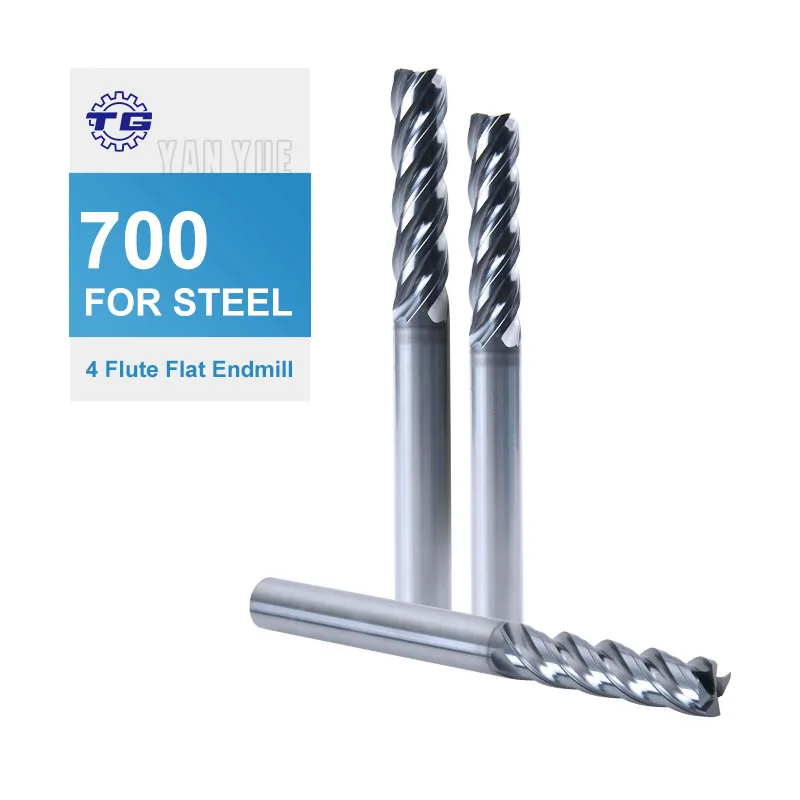
優れた材料除去効率と延長された工具寿命
現代のCNCフライス加工用切削工具に体現された工学的優秀性は、生産経済を根本的に変革する顕著な材料除去効率を実現します。これらの切削工具は、最適化されたリード角、慎重に設計されたフルート構成、科学的に決定されたヘリックスパターンなど、精密に計算された幾何形状を特徴としており、これらが協調して切削性能を最大化するとともに工具摩耗を最小限に抑えます。リード角は工具が被削材にどれほど積極的にかみ込むかを決定するものであり、異なる被削材種別に応じて特別に設計されており、切削力および発熱量の低減を図ります。このような配慮された設計により、工具は被削材をより容易に切断でき、機械への動力負荷が軽減されるとともに、工具寿命および被削材の品質を損なう原因となる発熱も抑制されます。フルート設計は、単に切削刃を提供するという機能にとどまらず、複数の重要な役割を果たします。これらの螺旋状チャネルは、切削ゾーンから切屑を効率よく排出し、切屑の再切断(リカット)を防止することで、工具摩耗の加速および表面粗さの悪化を防ぎます。高度なCNCフライス加工用切削工具では、切削作業中の共振振動を低減するために、可変ヘリックス角および不等間隔フルート配置が採用されており、これにより静粛性の向上、より優れた表面仕上げ品質、そして工具寿命の延長が実現されます。高品質なCNCフライス加工用切削工具に施されるコーティング技術は、大きな技術的進歩を表しており、明確な価値を提供します。チタンアルミニウム窒化物(TiAlN)コーティングは華氏2,000度(約1,093℃)を超える高温にも耐えられ、工具の劣化を招かずに高速切削が可能になります。ダイヤモンドライクカーボン(DLC)コーティングは、極めて優れた潤滑性を有し、アルミニウムやその他の非鉄金属の加工時に摩擦およびビルドアップエッジ(切削刃上への被削材付着)の発生を大幅に低減します。こうした先進的な表面処理技術により、無コーティング工具と比較して工具寿命を3~5倍に延長することが可能となり、直接的に工具コストを削減し、工具交換による生産中断を最小限に抑えることができます。CNCフライス加工用切削工具の製造に用いられる基材(サブストレート)材料は大きく進化しており、マイクログレイン(微粒子)カーバイド系材料は従来のグレードと比較して、優れた硬度および靭性を備えています。このため、ステンレス鋼、チタン合金、焼入工具鋼などの難削材を加工する際でも、工具の鋭利な切削刃が長期間維持されます。お客様の生産現場においては、工具寿命の延長は、工具交換回数の削減、機械のダウンタイム低減、工具在庫コストの削減、および連続生産における部品品質の一貫性向上につながります。高品質なCNCフライス加工用切削工具は予測可能な摩耗パターンを示すため、効果的な工具管理戦略を実施できます。つまり、予期せぬ工具破損による生産工程の中断や、高価な被削材の廃棄といったリスクを回避し、自然な生産休止時間帯に計画的に工具交換を行うことが可能になります。

 EN